Horlogekunst

Van tekening tot werkbank

In Magny-en-Vexin wordt een horloge van B.R.M Chronographes ontworpen, bewerkt, geskelet, gedecoreerd, gemonteerd en gecontroleerd in naburige ateliers. Weinig manufactures bestrijken deze hele weg. Hier is de onze, stap voor stap.

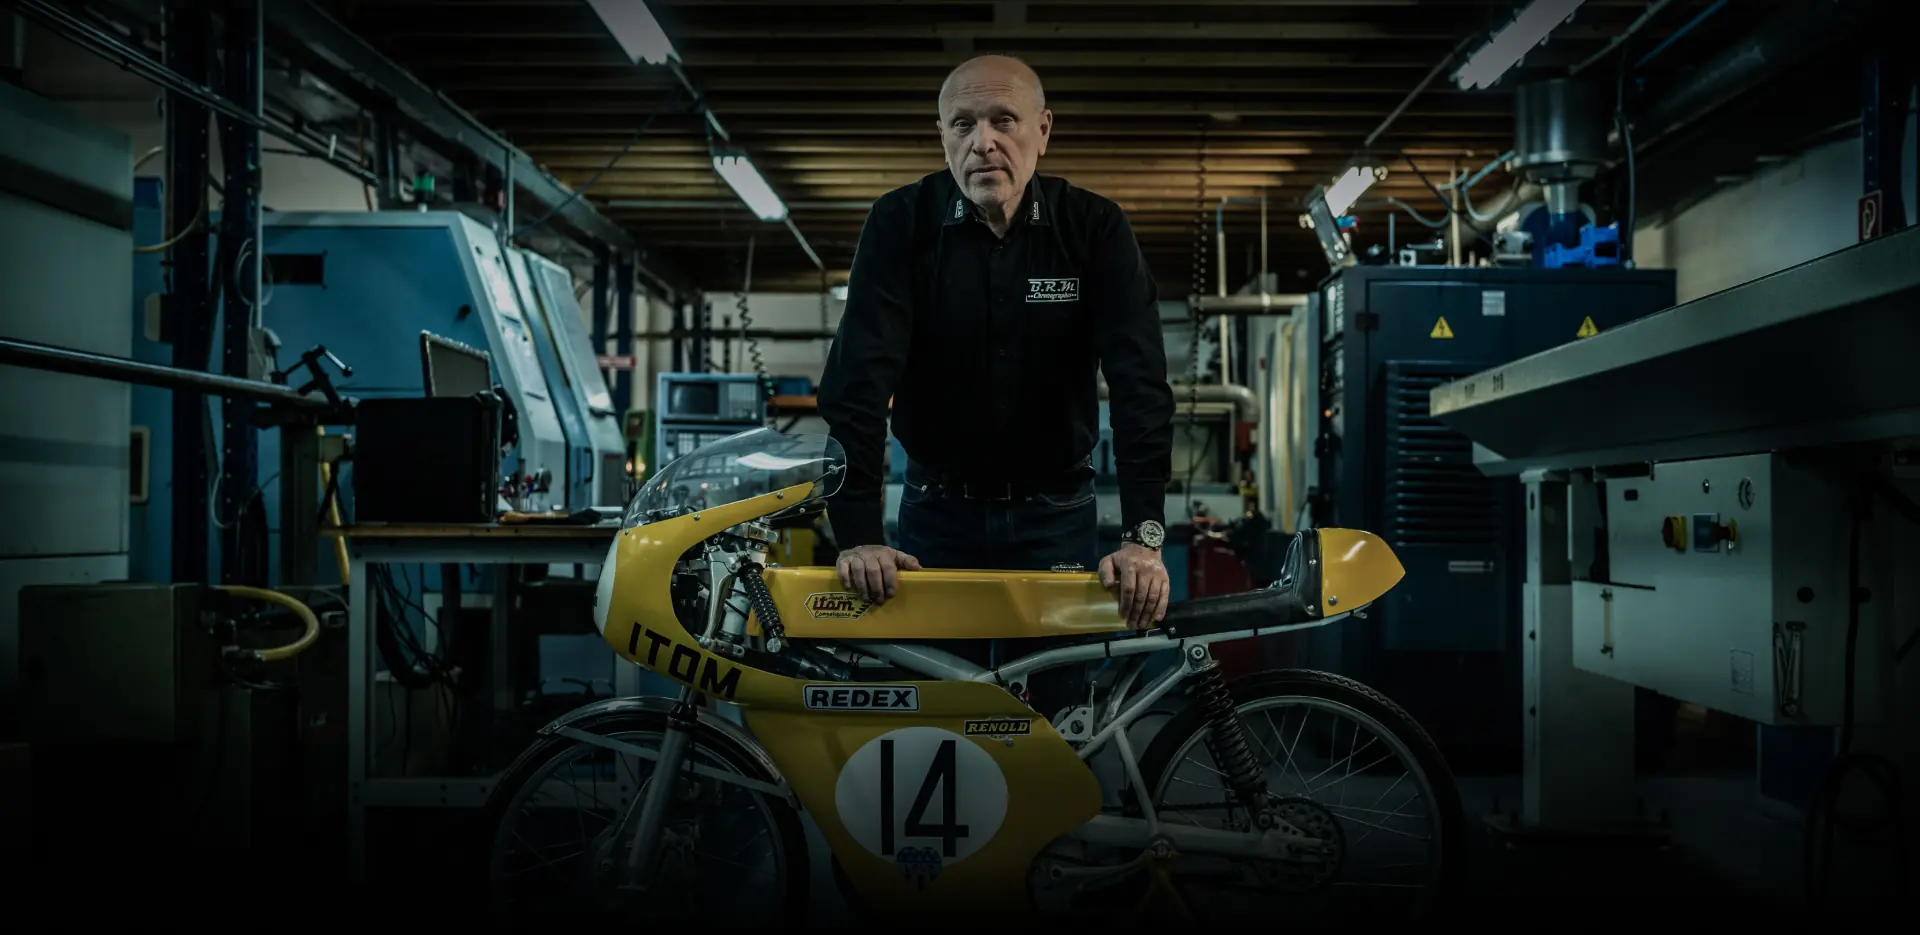
Het bewerkingsatelier van de manufacture: een man in het zwart, geleund op een gele racemotor, voor de machines

Snijden, ajour bewerken, lakken, monteren: op dezelfde locatie.

Bernard Richards Manufacture · Magny-en-Vexin, sinds 1986

Het parcours van een horloge

Zes ambachten, onder één dak

Het ontwerp, de verspaning, het skeletteren, de afwerking, de assemblage en de controle gebeuren op enkele meters van elkaar. Een naast de werkbank vervaardigd onderdeel kan worden bijgewerkt, gewijzigd of opnieuw gemaakt zonder op een leverancier te hoeven wachten.

  1. Ontwerpen

    Elk onderdeel van het horloge heeft een eigen tekening, driedimensionaal ontworpen.

  2. Snijden

    Kasten en onderdelen worden uit de massa gesneden, tot op de honderdste millimeter nauwkeurig.

  3. Opendagen

    De skeletuurwerken worden met de hand opengewerkt, in het atelier.

  4. Decoreren

    Gravure, wijzerplaat per stuk gedrukt, lak met het penseel aangebracht.

  5. Assembleren

    Onderdeel per onderdeel, het uurwerk opgehangen aan zijn schokdempers.

  6. Controleren

    Twee controles, een nummer, en terugkeer naar het huis voor onderhoud.

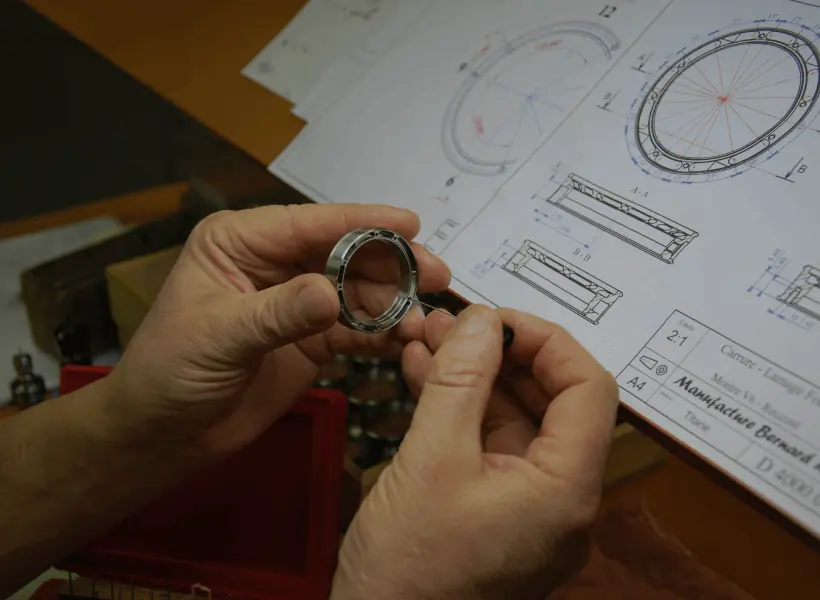
Handen die een verspanende band vasthouden boven het technisch plan ervan, met het cartouche van de Manufacture Bernard Richards

Het ontwerp

Alles begint met een ontwerp

Het eerste B.R.M-horloge is ontstaan uit een schets. In 2003 vond Bernard Richards niet op de markt het mechanische horloge dat hij zich voorstelde: hij ontwierp de GP-44. Sindsdien begint elk horloge van het huis met een tekening.

Elk onderdeel heeft vervolgens een eigen tekening: de carrure, de horens, de wijzerplaat, de instelring. Ze worden intern getekend, driedimensionaal in TopSolid, tot op de maat nauwkeurig. De machineprogramma's vertrekken rechtstreeks van deze 3D-tekeningen: de verspaning, enkele meters verderop, werkt op de tekening zelf.

De constructie in afzonderlijke elementen wordt reeds op dit moment bepaald: elk onderdeel is ontworpen om afzonderlijk te worden bewerkt en vervolgens geassembleerd. Dit maakt het mogelijk om op eenzelfde horloge koolstof, titanium, Makrolon®, PVD-behandeld roestvrij staal of keramiek te verenigen.
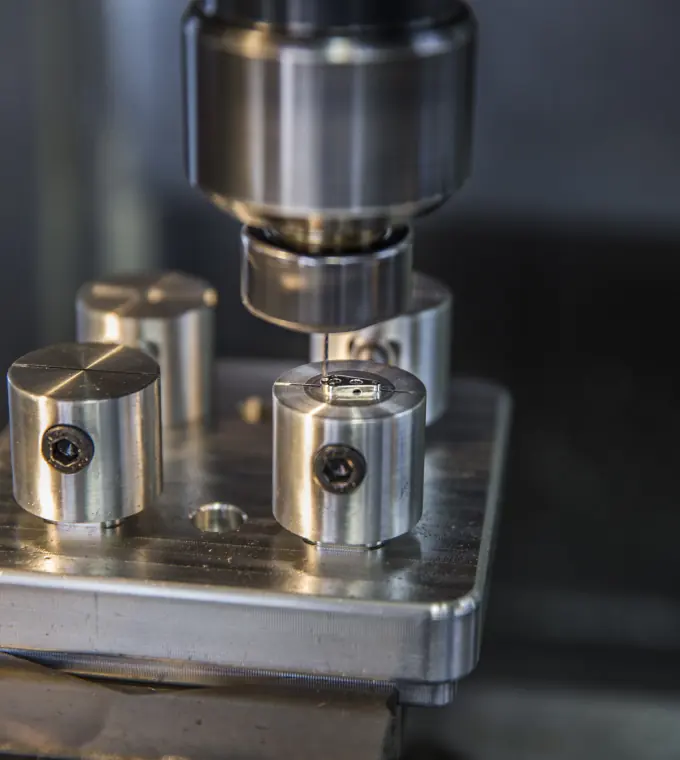
Metalen onderdelen op een plateau, onder de spil van een numeriek bestuurde machine
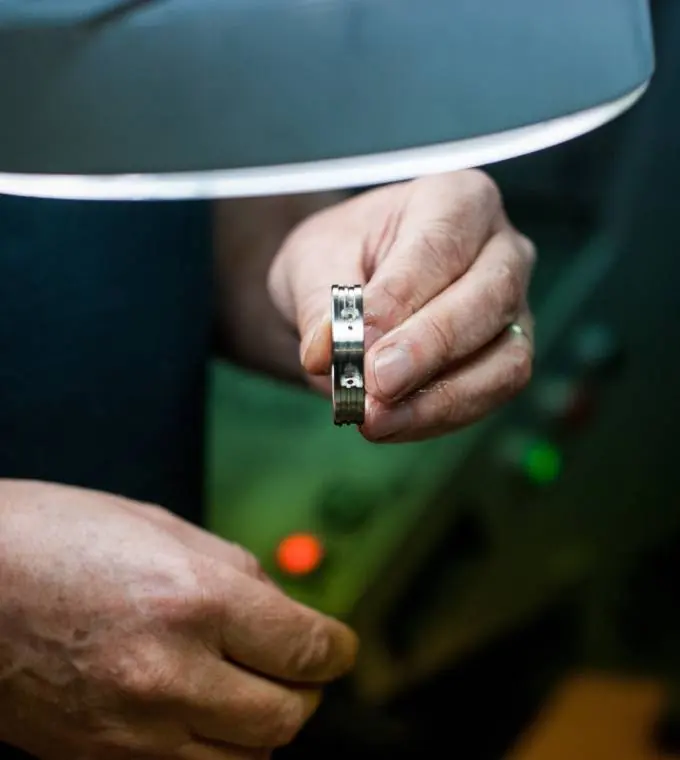
Onder de lamp van het atelier houdt een hand een klein bewerkt onderdeel vast

Het bewerken

Uit het massief vervaardigd

De manufacture beschikt over een eigen bewerkingscentrum: een machinepark van veertien numerieke machines, in staat tot het bewerken van tot elf assen. De onderdelen worden uit het massief bewerkt, op een honderdste millimeter nauwkeurig.

Elk element wordt afzonderlijk gesneden en vervolgens gemonteerd. De horens worden bijvoorbeeld apart vervaardigd en aan de kast geschroefd. Deze constructie, ontleend aan de luxe-automobiel, maakt het mogelijk elk onderdeel op eigen wijze te behandelen, van vervaardiging tot afwerking.

Numerieke machines

Simultane bewerking

Op de millimeter nauwkeurig

Op dezelfde machines

Niet alleen kasten

GP-44, 2003

Het eerste B.R.M-horloge, bewerkt op de eerste draaibank met numerieke besturing van het huis.

DDF12

Geïnspireerd op remschijven. De kast in titanium is op zich reeds een bewerkingsuitdaging.

Boucle Golf

De ardillongesp van de Golf-horloges : verlicht, uit de massa vervaardigd, uit negen delen.

Juwelen

De steentjes worden uit titanium gesneden, op de machines die de kasten bewerken.

Opwindkroon Cylindre

Bewerkt als een motorblok, uitgaande van een aluminiumblok van 20 kilo, vervolgens geverfd en in de oven gebakken.

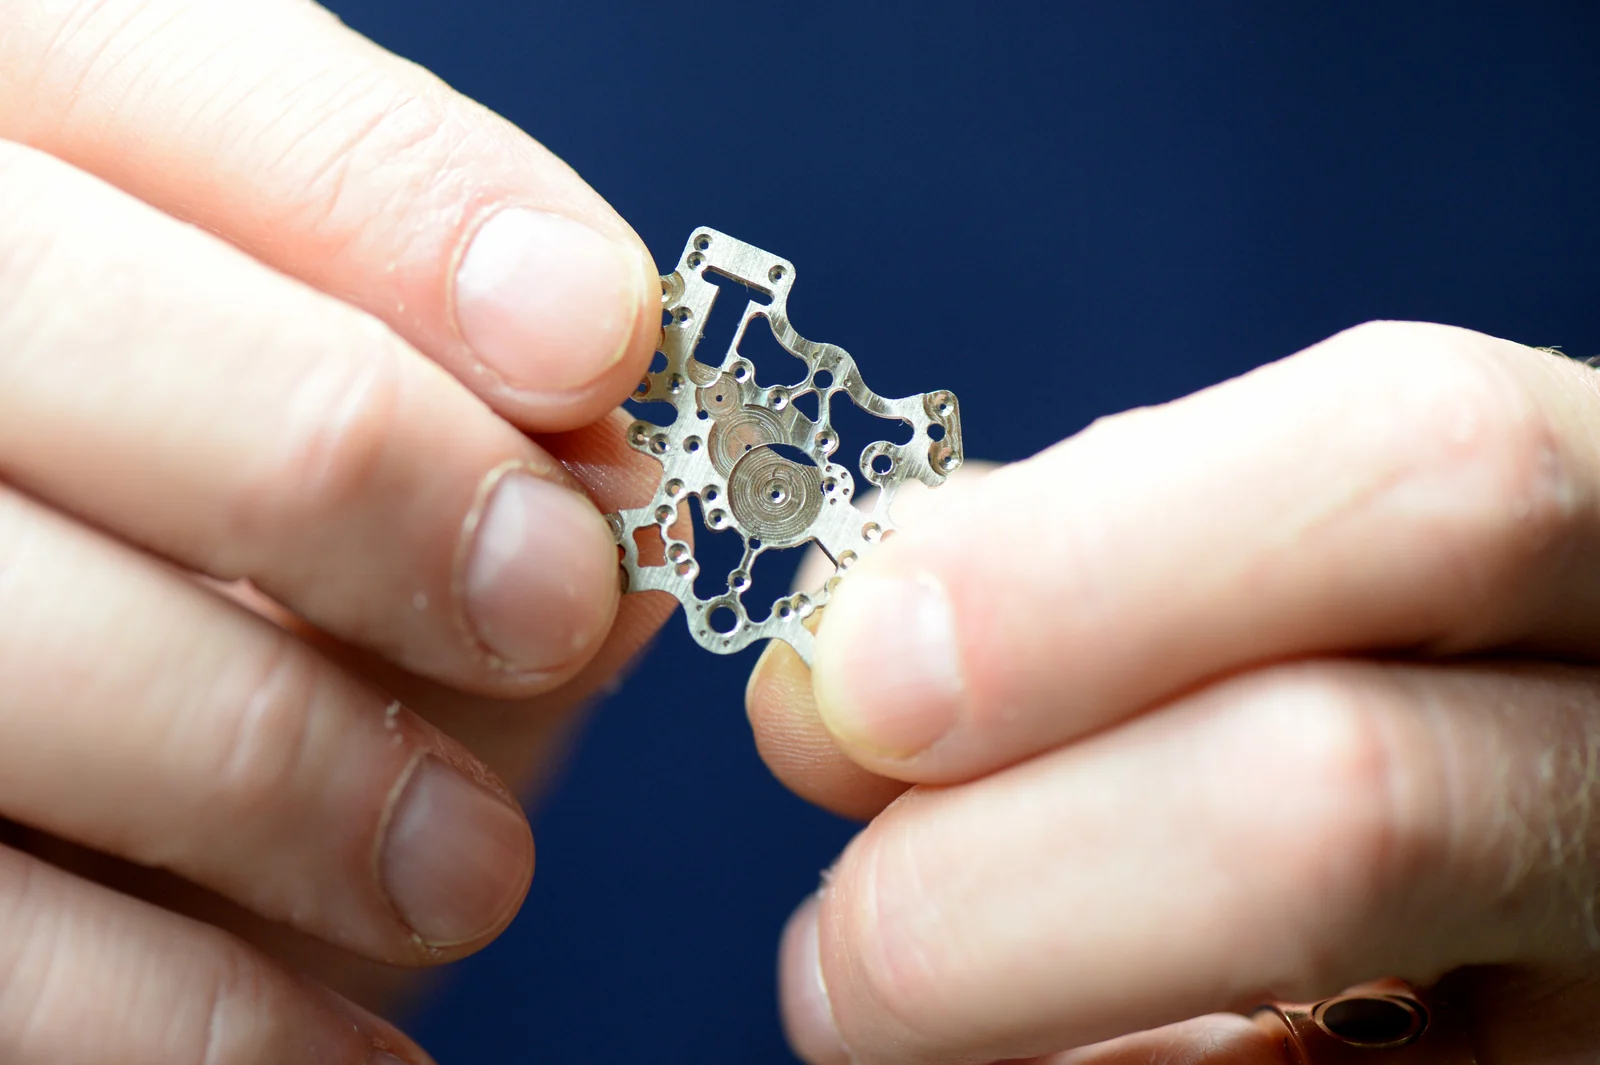
Geskeletoniseerde uurwerkbrug tussen de vingers van een horlogemaker
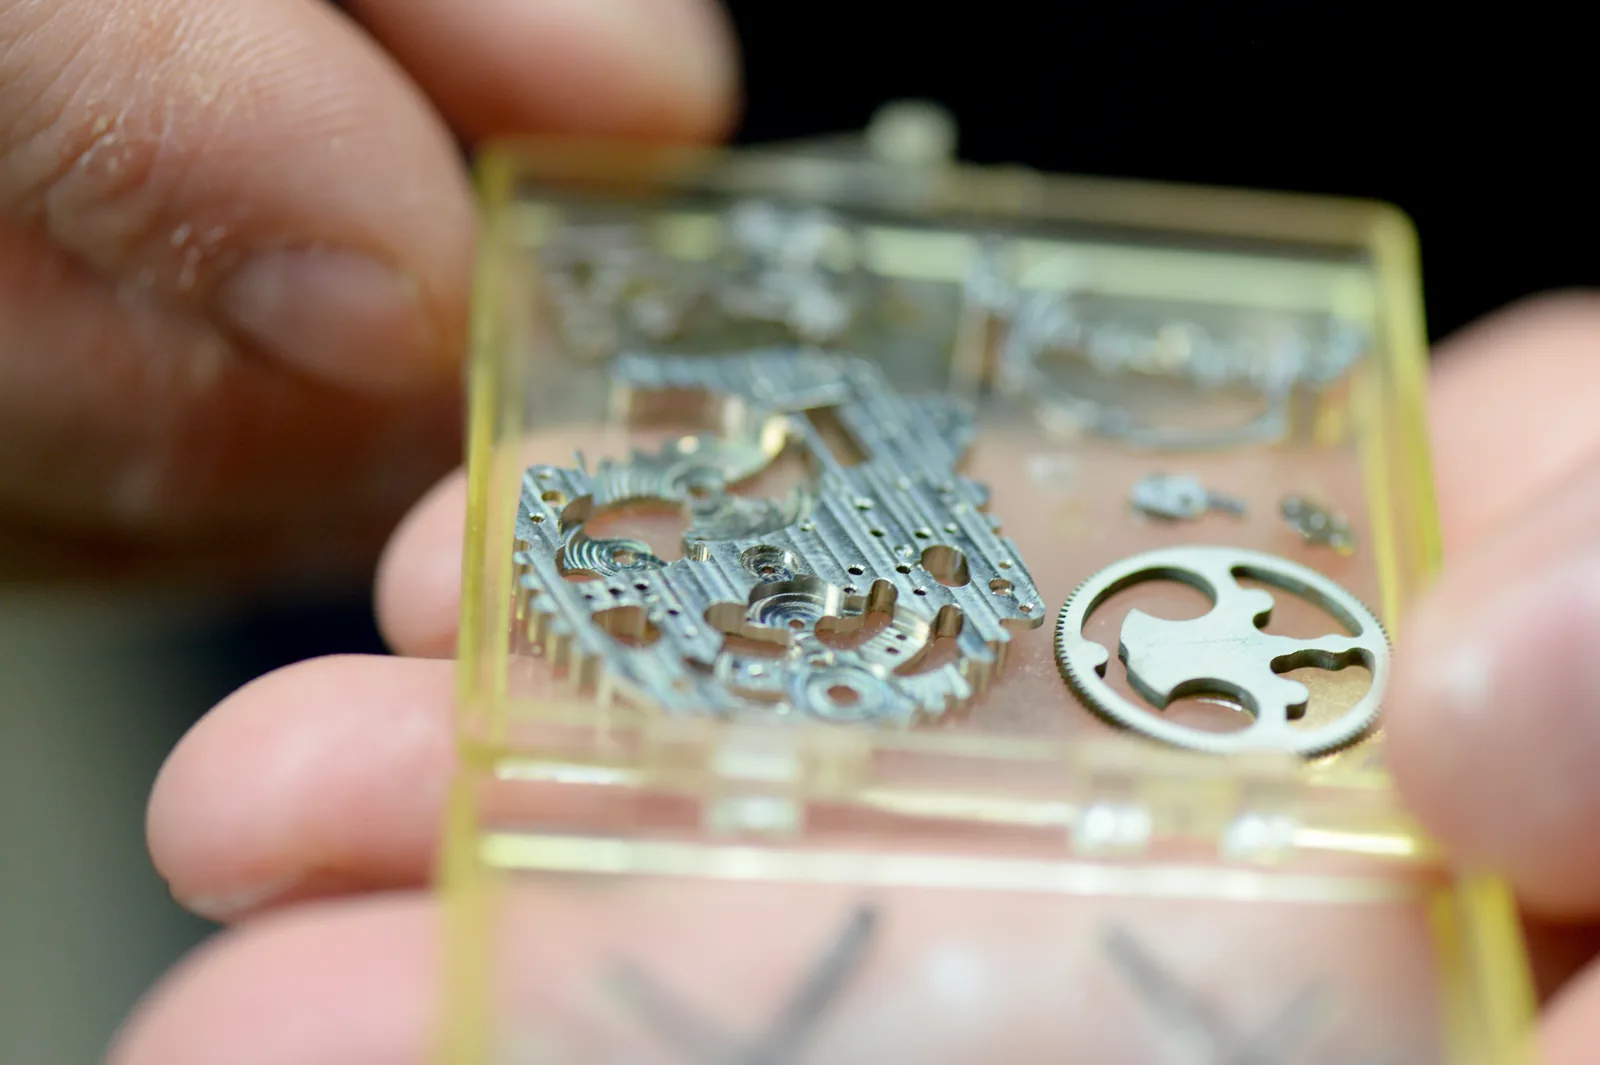
Doosje met geskeleteerde onderdelen (chronograafbrug, rad, opengedaagde bruggen) tussen de vingers gehouden

Het skeletteren

Enkel behouden wat werkt

Skeletteren betekent wegnemen. Op de bruggen en de platine verwijdert het atelier het materiaal totdat alleen nog datgene overblijft wat werkt. Elk skeletuurwerk wordt ontworpen en vervolgens met de hand geskelet door de teams van het atelier.

Drie automatische calibers passeren zo de werkbank: het ETA 2824-2 van de V6-44-SA, DDF6 en GF6, het ETA 2671 van de GF7, en het chronograafuurwerk Valjoux 7753 van de MK-44 en V12-46-SA. Op de specificaties dragen zij de vermelding 'geskelet door BRM'. Dit zijn de eigen uurwerken van de manufacture: alle skeletcalibers uit de collectie komen van deze werkbank.

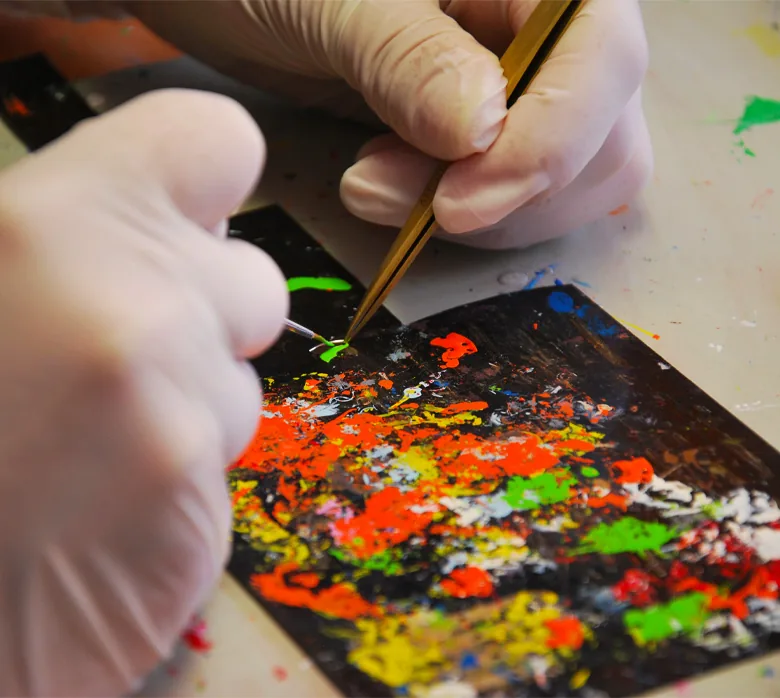
Gehandschoende hand die de lak met een fijn penseel aanbrengt, op een veelkleurig proefpalet

04 · De afwerkingen

De kleur wordt met de hand aangebracht

Eenmaal gesneden gaat het horloge naar andere handen. Vóór de montage volgt het een precieze volgorde: eerst de gravure, vervolgens, bij de skeletmodellen, het uitsnijden van de wijzerplaat, met de hand gedaan, en ten slotte het bedrukken ervan.

  1. Gravure

    Aan de oppervlakte en in de diepte, uitgevoerd in het atelier: op de oscillerende massa, de bodemkristal of de kroon. Een naam, een datum, een devies.

  2. Wijzerplaat stuk voor stuk bedrukt

    De wijzerplaten worden één voor één gedrukt, op UV-drukmachines die in de manufacture zijn geïnstalleerd. Dit maakt een wijzerplaat op maat mogelijk, tot het logo van een bedrijf of een raceteam toe.

  3. Met de hand aangebrachte lak

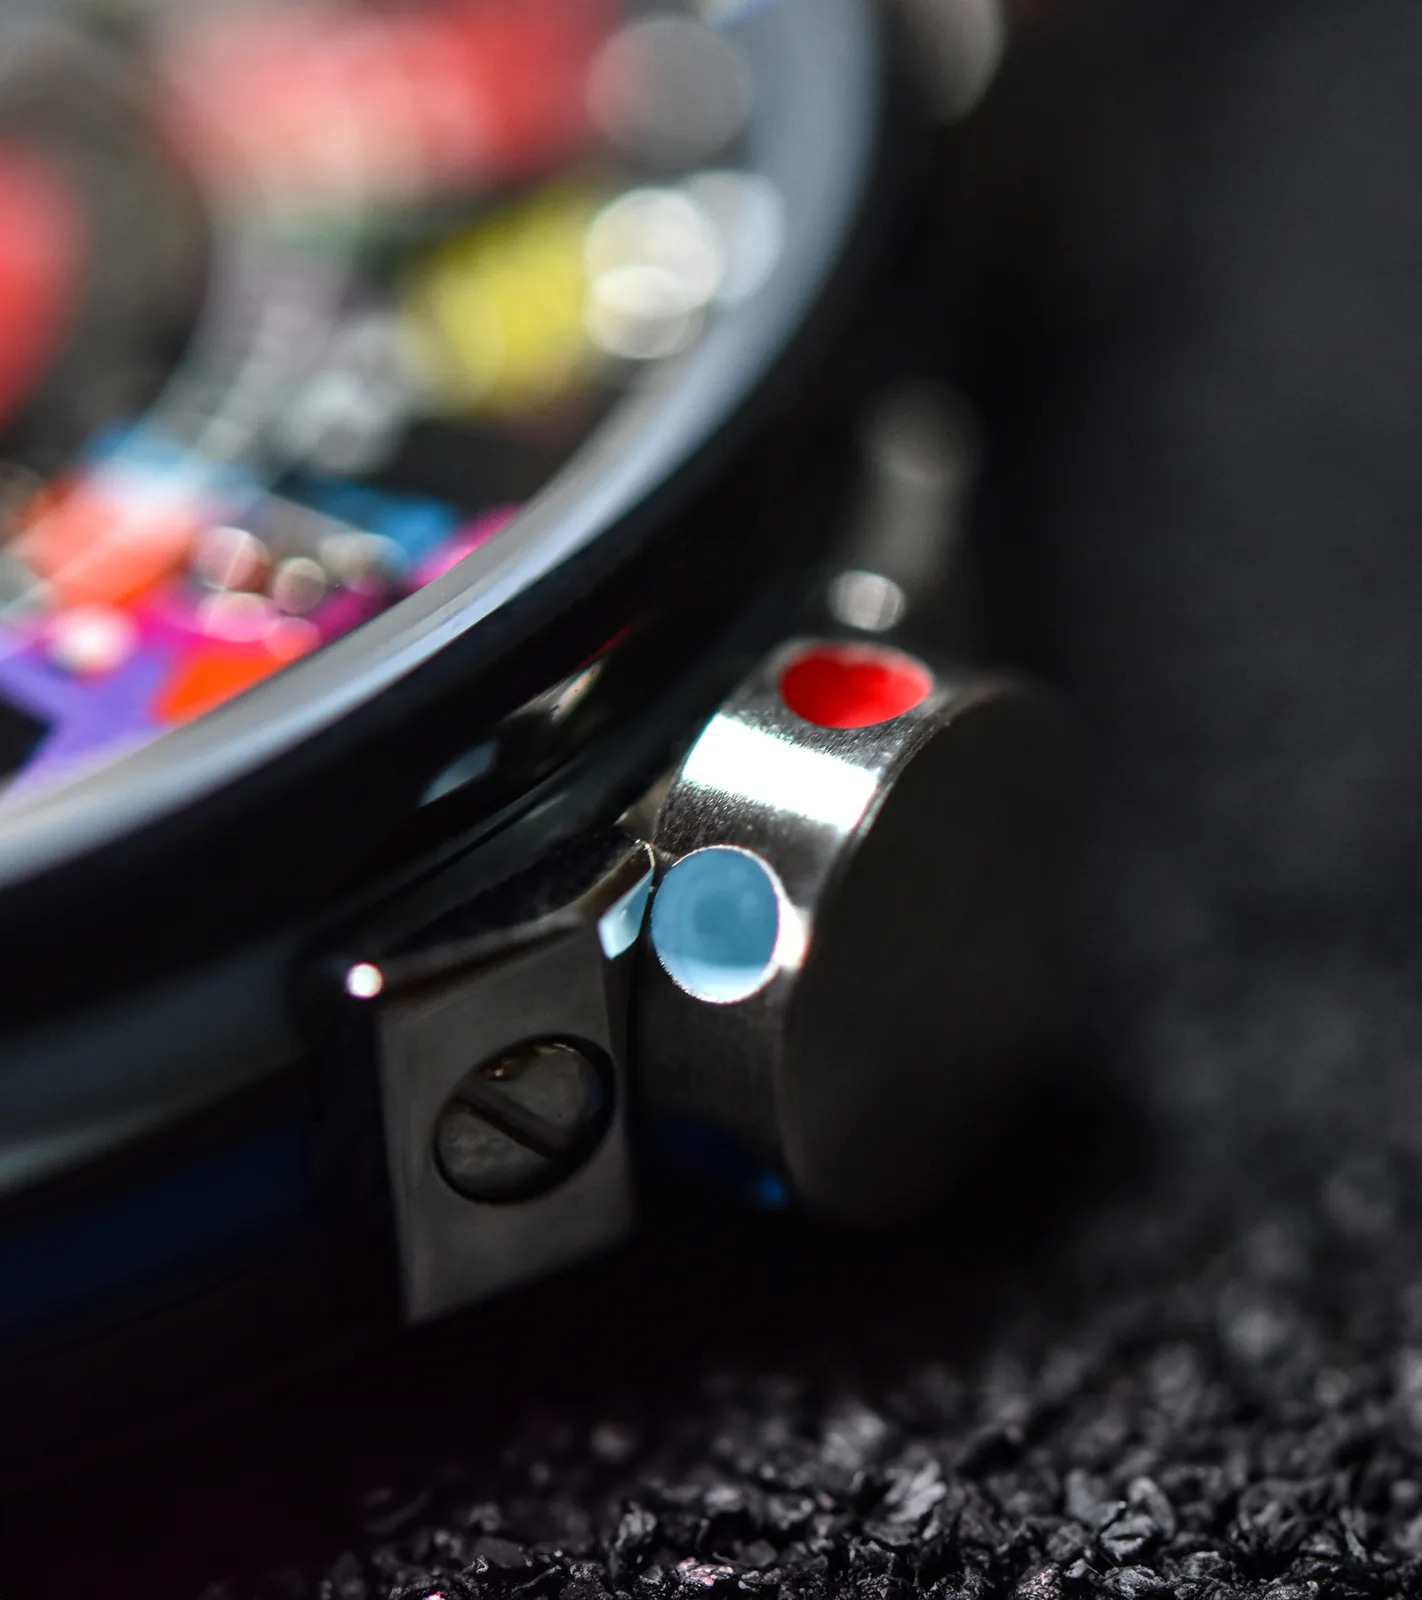
    Epoxylak met penseel aangebracht en vervolgens in de oven uitgehard, op de kast, de kroon, de drukknoppen of de veren. Een tint kan worden gereproduceerd aan de hand van de Pantone-referentie, tot die van een carrosserie toe.

  4. Polijsten, brosseren, zetten

    De handelingen die het label Entreprise du Patrimoine Vivant erkent, aan de werkbank uitgevoerd door de ambachtslieden van het huis.

Kroon en horens van een Art Car-horloge in close-up, rode en hemelsblauwe lakdruppels
De lak, punt voor punt aangebracht op de kroon en de horens.
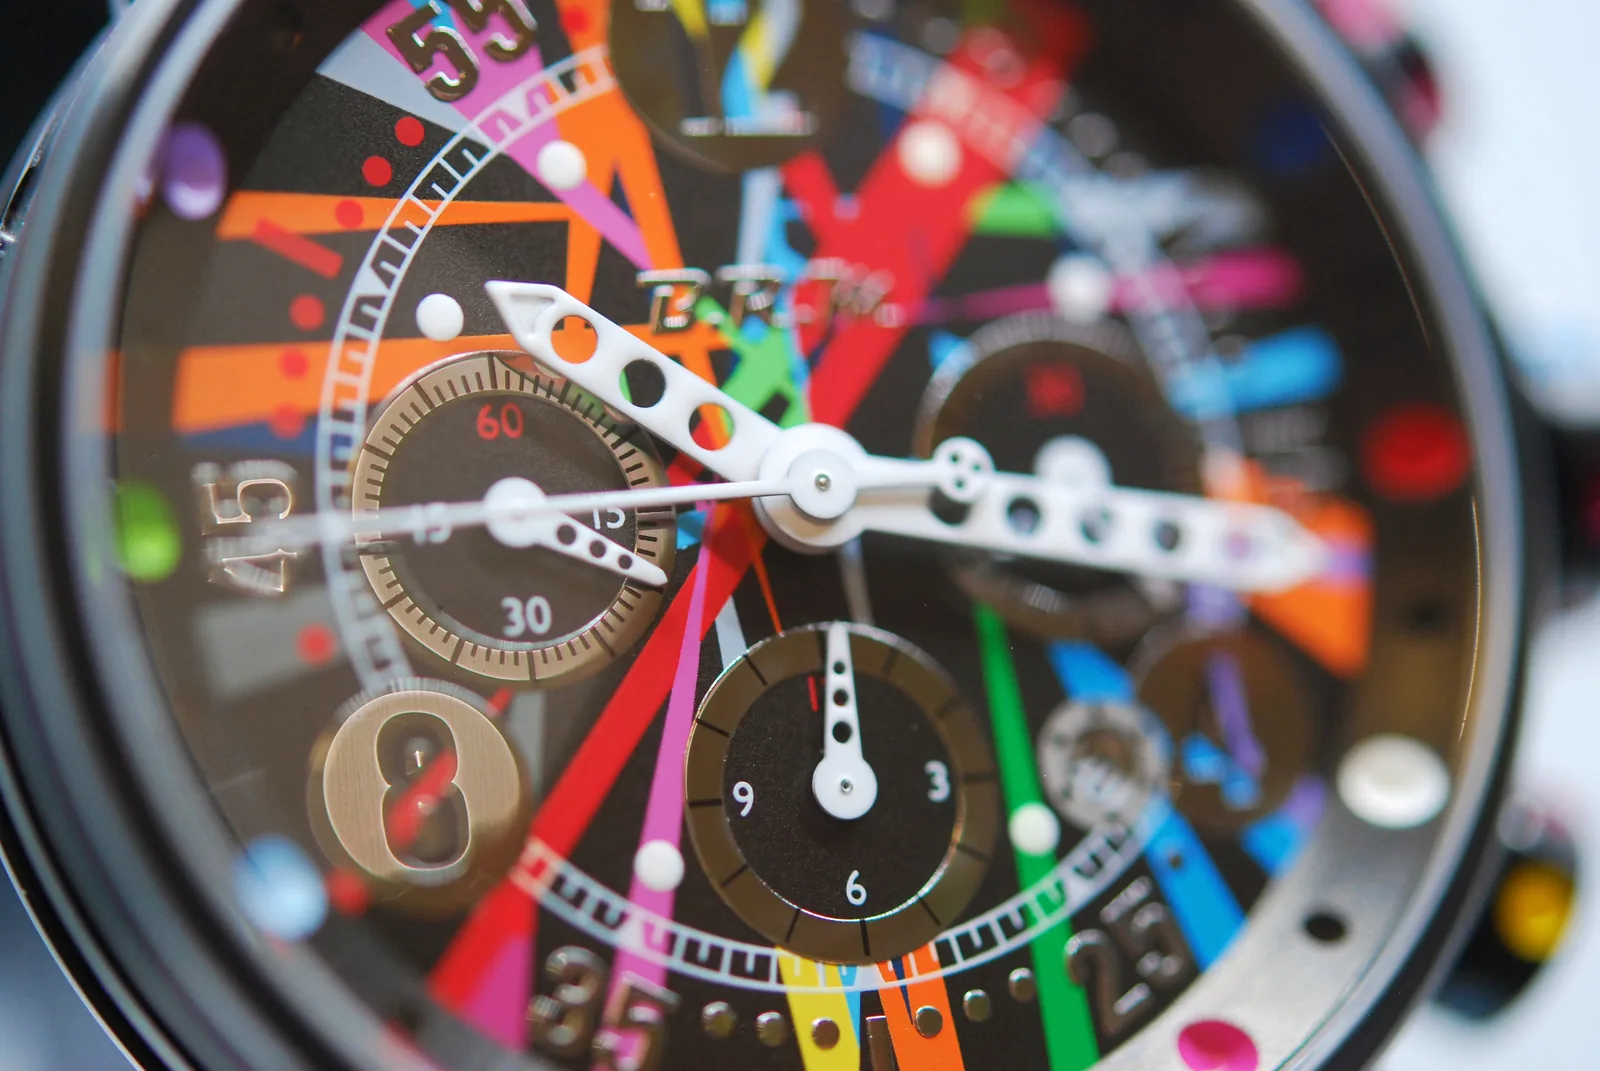
Chronograafwijzerplaat van de V12-44 Titane Art Car in close-up: kleurenbundels, tellers, geperforeerde wijzers
Een wijzerplaat uit de Art Car collectie, gedrukt bij de manufacture.
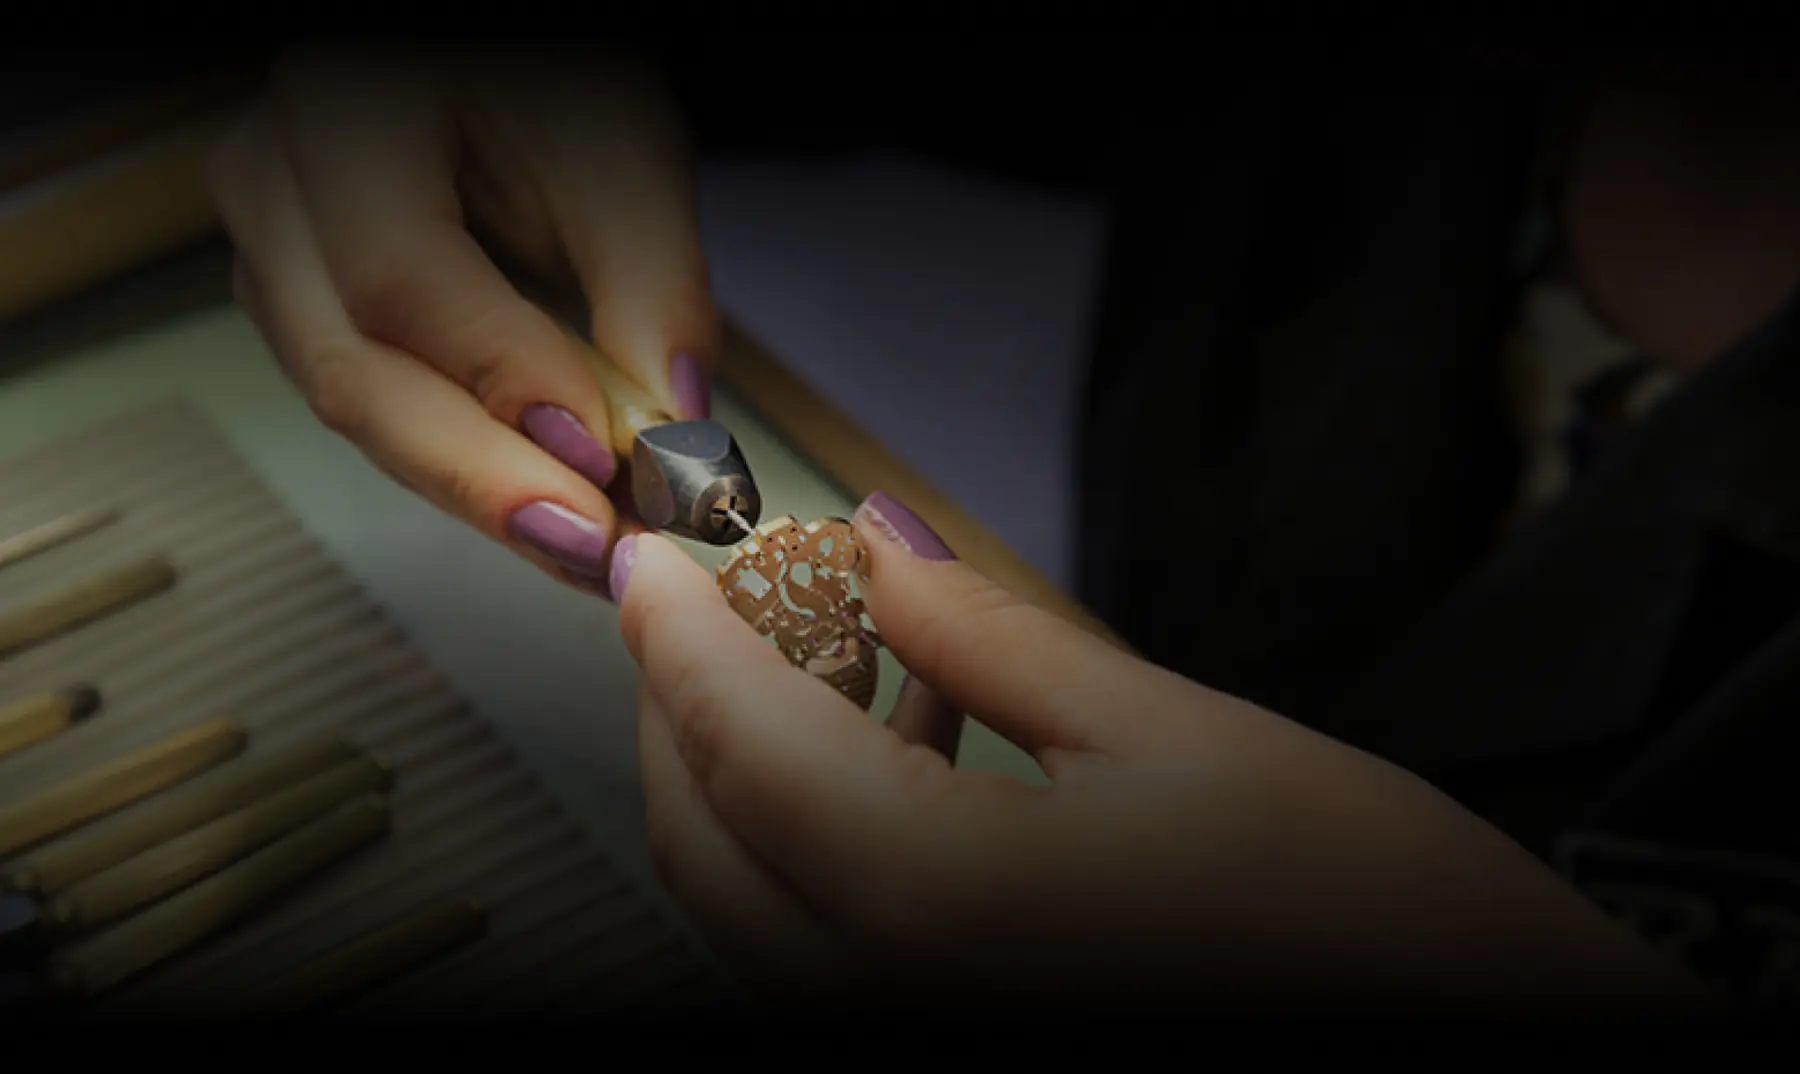
Een ambachtsvrouw polijst een skeletonderdeel aan de werkbank
Het polijsten van een opengewerkt onderdeel, aan de werkbank.
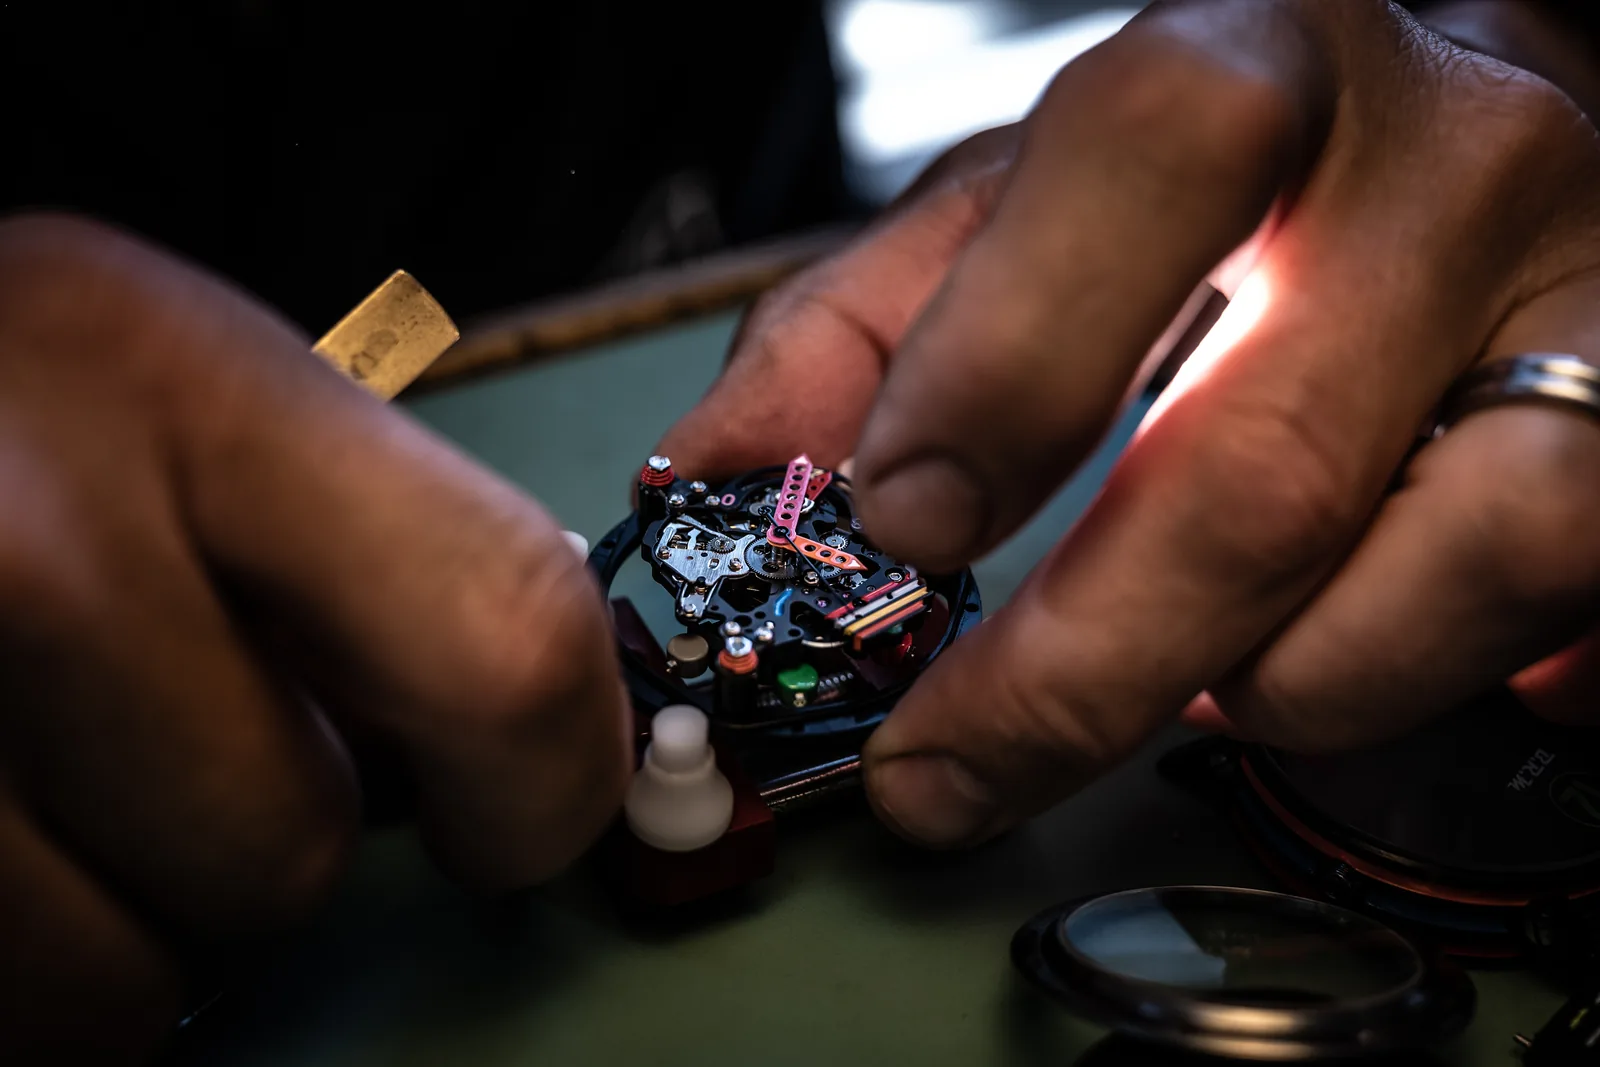
Handen van een horlogemaker die een uurwerk assembleert in het atelier
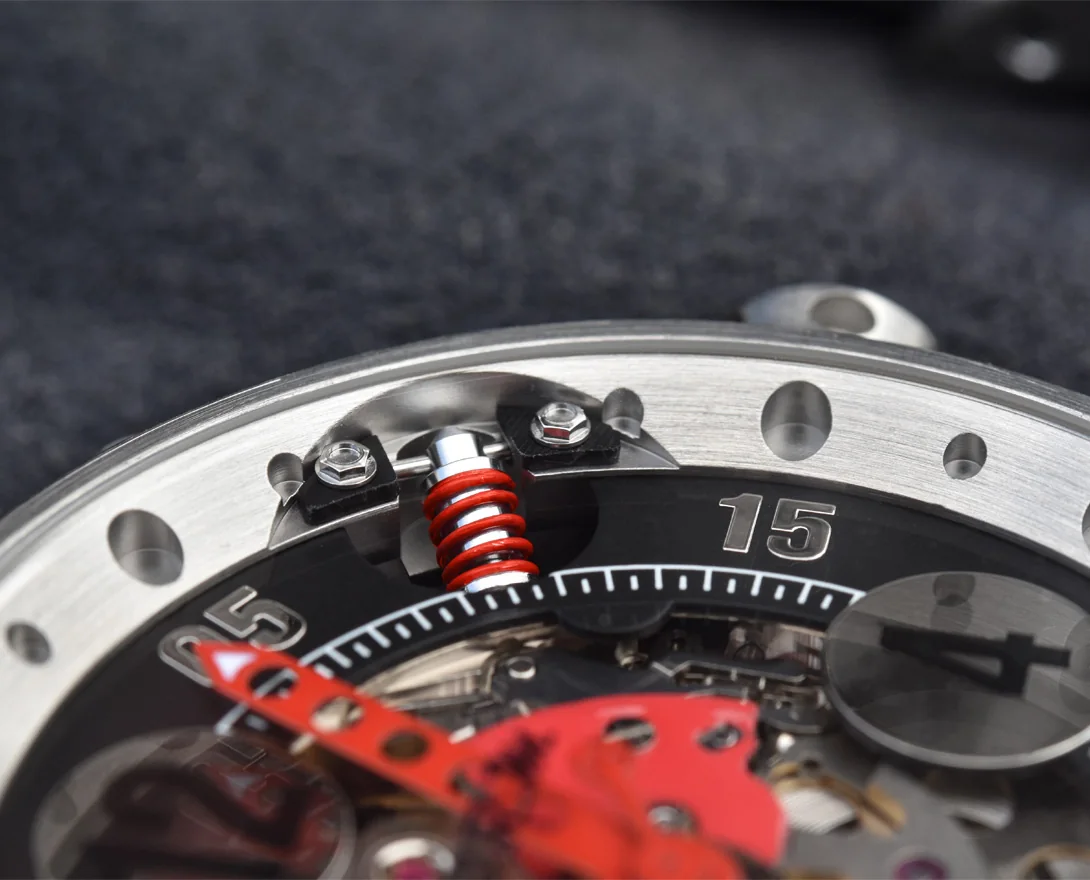
Rode verende schokdemper tussen de kast en het geskeleteerde uurwerk, close-up

Het inkasten en de assemblage

Onderdeel per onderdeel, aan de werkbank

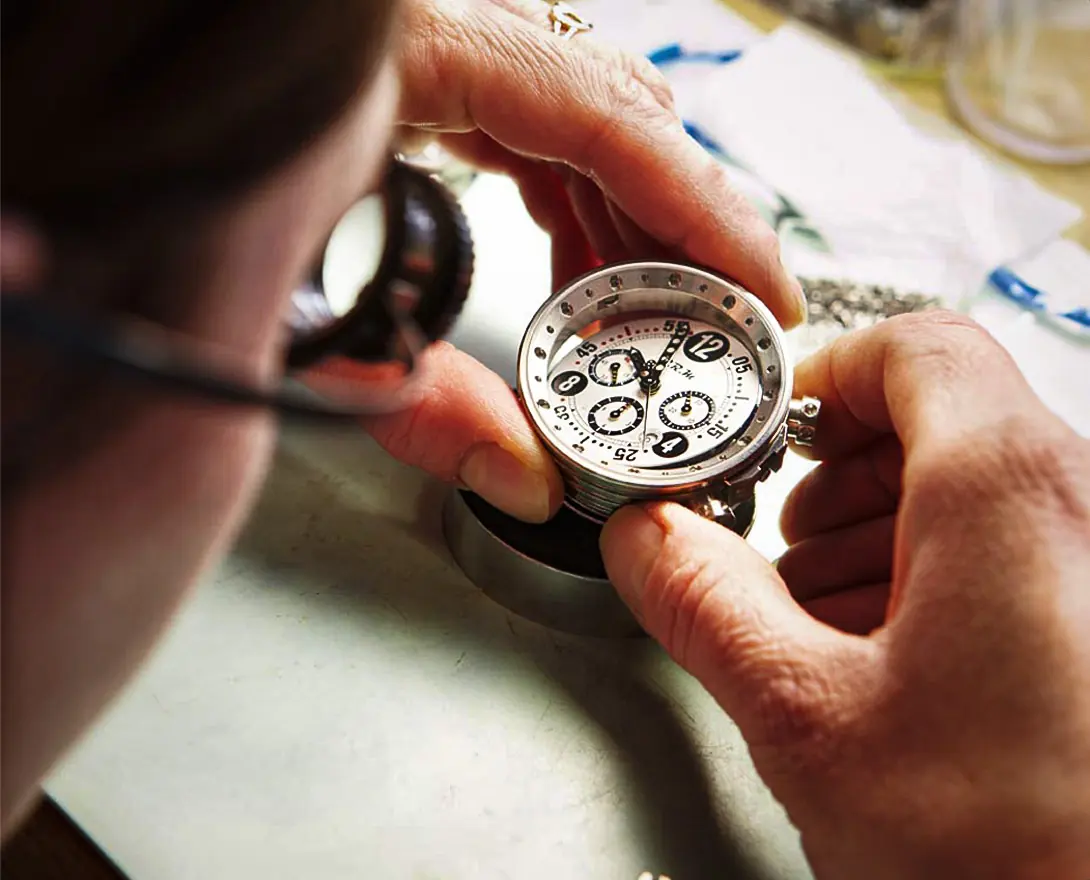
Carrure, instelring, bedrukte wijzerplaat, uurwerk: alles komt samen op de werkbank. Vier horlogemakers monteren ze; elk horloge wordt aan één van hen toevertrouwd, die het stuk voor stuk monteert en in het atelier afstelt. Het wordt op bestelling vervaardigd: reken op zes tot acht weken, ongeacht het model.

Bij B.R.M wordt het uurwerk nooit rechtstreeks aan de carrure geschroefd. De instelring rust op schokdempers, minimaal drie aan de achterzijde, bij alle horloges van het huis. Het uurwerk hangt in de kast; daarom zijn zoveel wijzerplaten opengedaagd: er is niets te verbergen.

Een uurwerk ophangen

Drie manieren van werken

Shock Absorbers

Zes spiraalveren in staal, drie aan de voorzijde, drie aan de achterzijde, op 120° van elkaar. De drie aan de voorkant doorlopen de wijzerplaat. Gepresenteerd in 2014 met de V6-44-SA.

Het mechanisme begrijpen

Silent-blocs

Drie kleine silent-blocs in plaats van de veren. Een andere mechaniek, niet een andere afwerking: dit is de ophanging van de V6-44-SLB.

Full-Floating

Bij de FF39-40 wordt het uurwerk gehouden door vijf silent-blocs in nitril en twee riemen, die de schokbescherming zowel verticaal als horizontaal regelen. Bij de GF6 skelet in carbon combineert de 'full-floating' balans een zelfregelende massa met zes schokdempers.

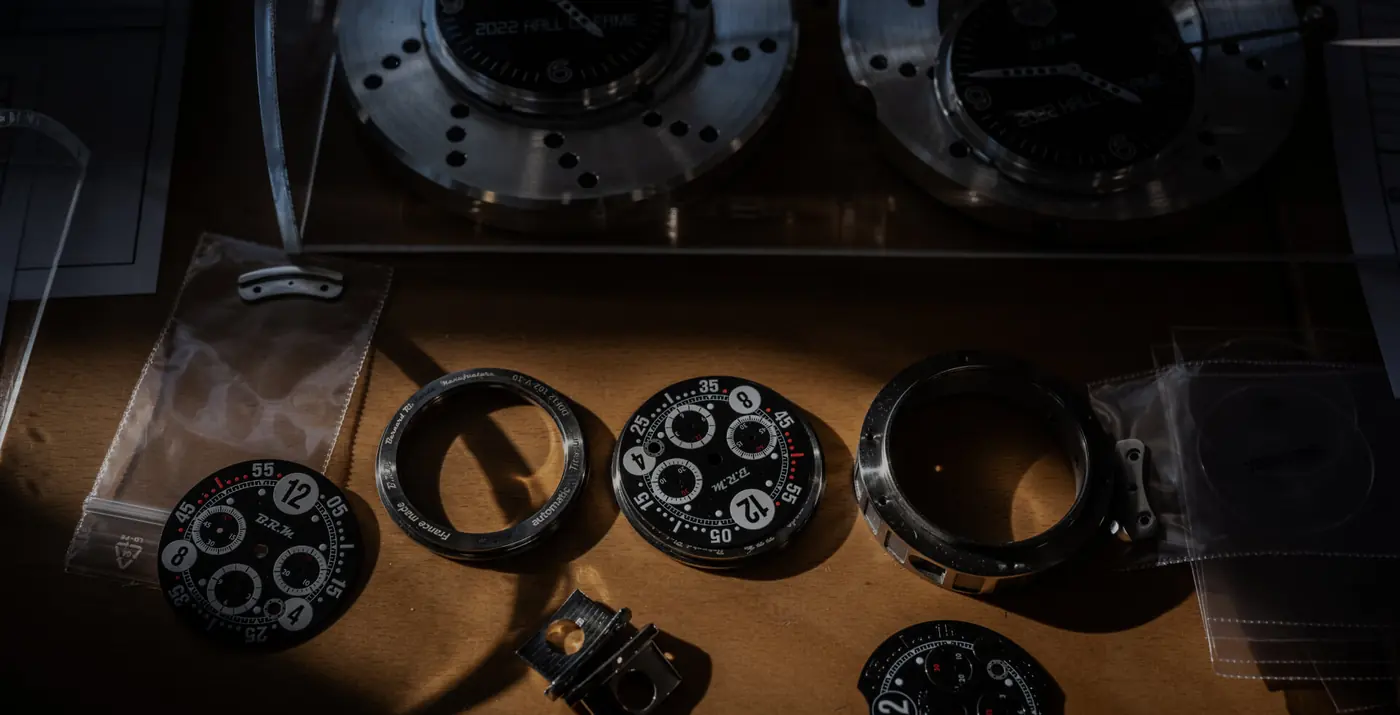
Wijzerplaten, carrures en onderdelen in zakjes op de werkbank geplaatst, voor de montage
Voor de montage: wijzerplaten, carrures en kleine onderdelen liggen klaar op de werkbank.
Een horlogemaker, loep voor het oog, onderzoekt een B.R.M chronograaf met witte wijzerplaat
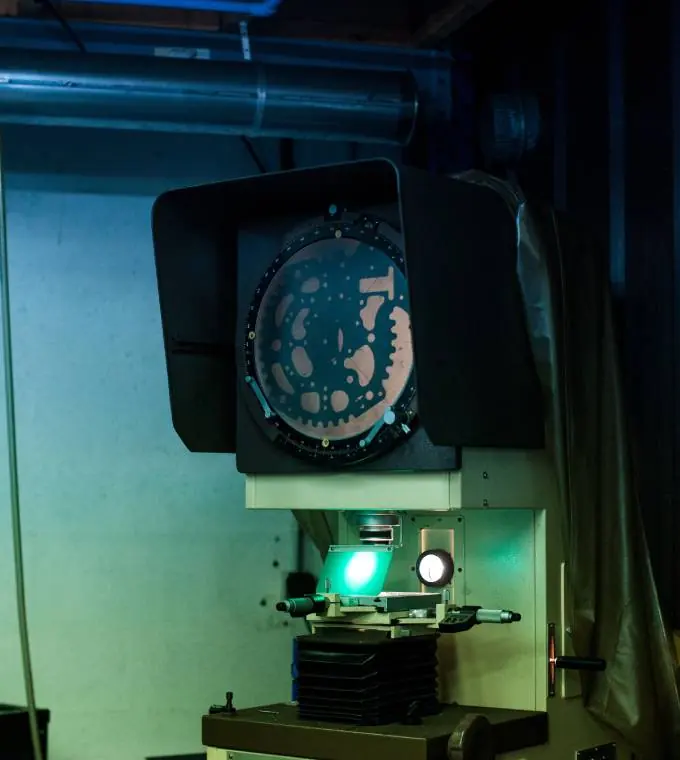
Profielprojecter van het atelier: de omtrek van een opengewerkt onderdeel vergroot op het scherm

De controle en de klantenservice

Gecontroleerd, genummerd, gevolgd

Geassembleerd en afgeregeld, doorloopt het horloge de kwaliteitscontrole van het atelier, in twee fasen: een technische controle, gevolgd door een esthetische controle. Het wordt er van voren en van achteren gefotografeerd, en deze foto's blijven verbonden aan het serienummer.

Het ontvangt dan zijn nummer en verlaat het atelier met een garantie van drie jaar, naast de wettelijke conformiteitsgarantie.

En wanneer het terugkeert
  • Het keert terug naar Magny-en-Vexin, in handen van degenen die het hebben vervaardigd.
  • Diagnose, vervolgens offerte binnen gemiddeld twee weken: niets wordt gestart zonder uw akkoord.
  • Uitsluitend originele onderdelen, waterdichtheidscontrole door druktest.
  • De reparatie wordt één jaar gegarandeerd.
De klantenservice

In alle openheid

Wat van elders komt

Dat is de vraag die u aan elk merk moet stellen dat zich in Frankrijk vervaardigd noemt. Bij B.R.M staat het antwoord op elk productblad geschreven.

Wat een Franse manufacture doet
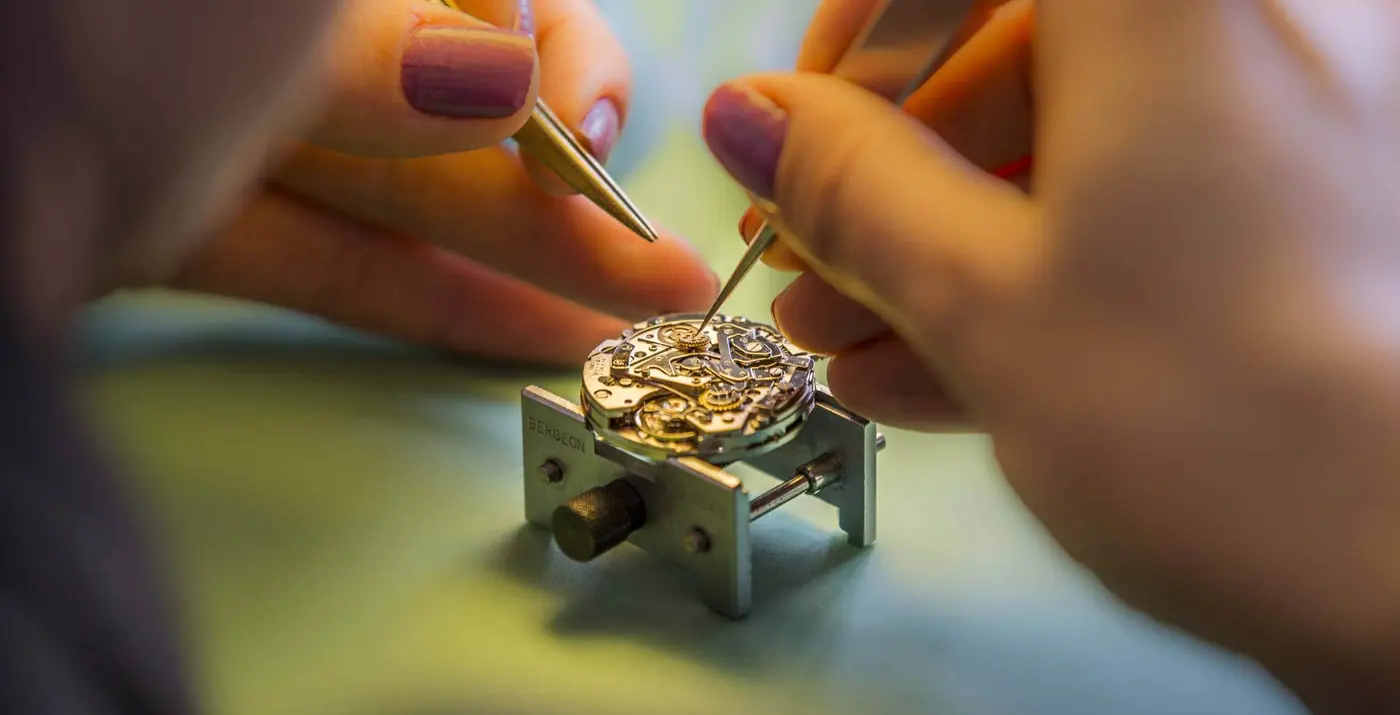
Handen van een horlogemaker die met een pincet aan een uurwerk werkt dat op zijn houder rust

De uwe

Hetzelfde parcours, op uw maat

De configurator laat u een horloge element per element samenstellen, waarbij de prijs bij elke keuze wordt weergegeven. Het atelier bewerkt, decoreert en monteert het vervolgens, te Magny-en-Vexin.

Label Entreprise du Patrimoine Vivant De manufacture is onderscheiden Entreprise du Patrimoine Vivant door het Institut National des Métiers d'Art en het Ministère de l'Économie et des Finances.

Vind de dichtstbijzijnde wederverkoper bij u

Een wederverkoper vinden

Gravure op aanvraag

Op de oscillerende massa of het bodeglas.

Verzekerde levering

Verzending met track & trace, in Frankrijk en internationaal.

Garantie 3 jaar

Naast de wettelijke garantie van conformiteit.

Home›Het huis B.R.M›Horlogekunst