制表艺术

从图纸到工作台

在马尼昂韦克森,一枚B.R.M Chronographes腕表在相邻的工坊中经设计、加工、镂空、装饰、组装和检验。很少有制表厂能涵盖整个流程。以下是我们的工艺,一步一步。

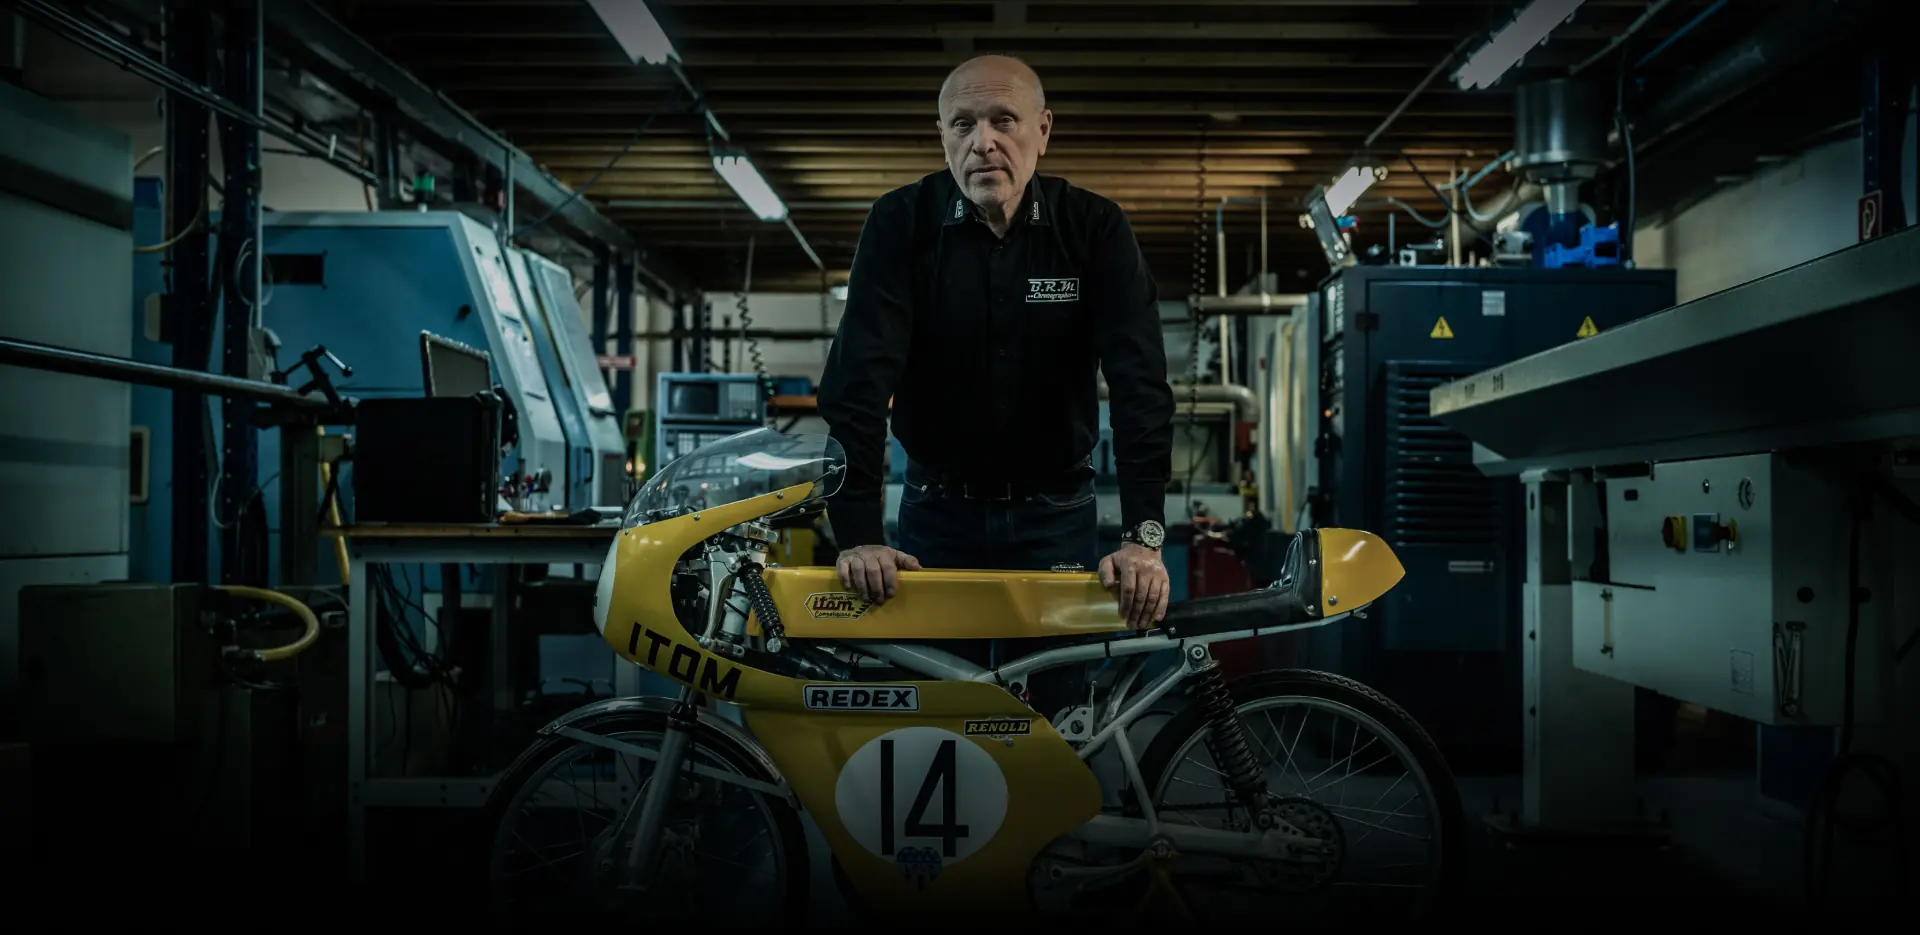
制表厂加工工坊:一位黑衣男士倚靠在黄色赛车摩托车旁,机器在其身后

切削、镂刻、上漆、组装:在同一处。

Bernard Richards Manufacture · 马尼昂维克桑,始于1986年

一枚腕表的诞生之路

六种工艺,同一屋檐

设计、加工、镂空、修饰、组装与检测皆在咫尺之间进行。工作台旁加工的零件可即时调整、修改或重制,无需等待供应商。

  1. 绘制

    腕表的每个部件都有其图纸,以三维方式绘制。

  2. 切削

    表壳和零件均由整块材料精密切削而成,精度达百分之一毫米。

  3. 镂空

    镂空机芯均于工坊内手工镂雕而成。

  4. 装饰

    雕刻、单件印制表盘、以毛笔涂覆漆面。

  5. 组装

    机芯逐件悬挂于避震器上。

  6. 检验

    两次检验,一个编号,以及回归制表厂进行养护。

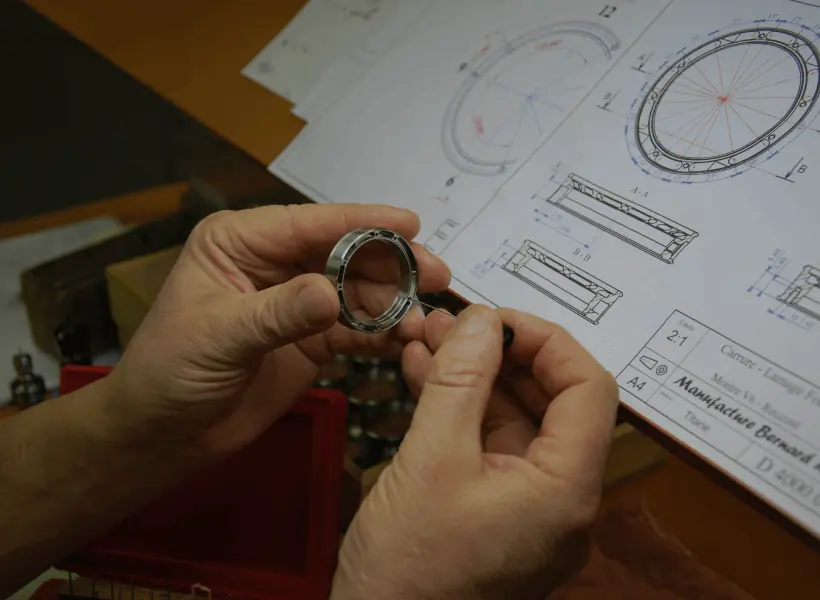
双手持加工完成的表壳中层,置于Bernard Richards制表厂图框标注的技术图纸上方

构思

一切始于设计图

首枚B.R.M腕表诞生于一幅手绘草图。2003年,Bernard Richards在市场上找不到他所构想的机械腕表:他绘制了GP-44。自此,品牌的每一枚腕表都始于一幅手绘图。

每个零件随后都有其专属图纸:表壳中层、表耳、表盘、机芯固定圈。这些零件均由内部团队使用TopSolid软件进行三维绘制,精确至每一毫米。机器的加工程序直接来源于这些3D图纸:几米之外的加工车间便依据图纸本身进行操作。

分离式构造在此刻便已确定:每个部件均经独立设计以便分别切削,随后组装。这使得碳纤维、钛金属、Makrolon®、PVD处理不锈钢或陶瓷能够集于一枚腕表之上。
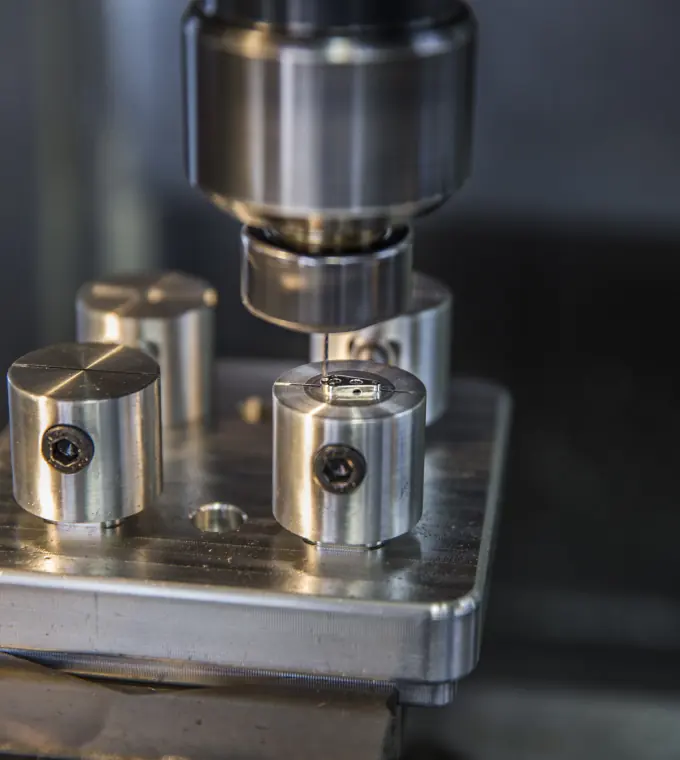
金属零件置于托盘上,位于数控机床的主轴下方
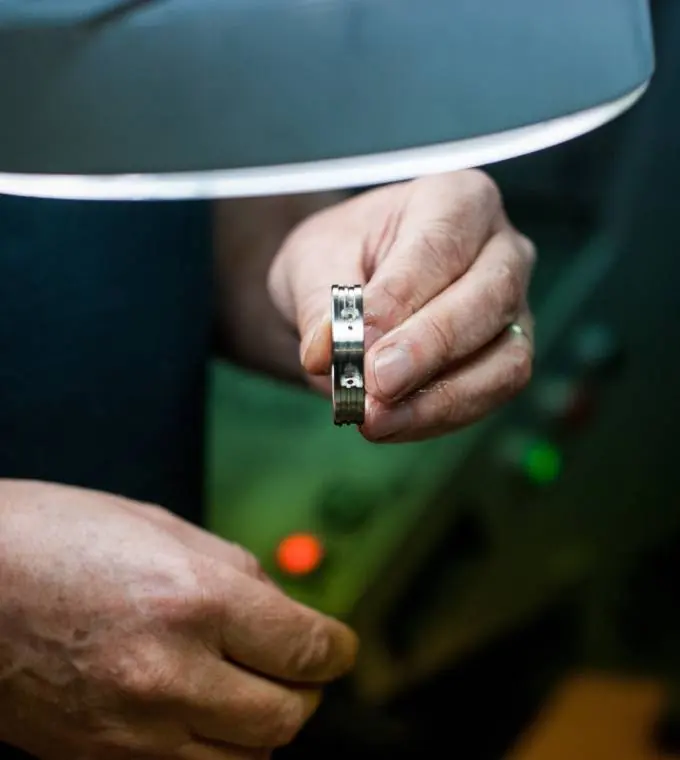
工坊灯光下,一只手握着一枚经过加工的小部件

机加工

整体铣削

制表厂拥有自己的加工中心:十四台数控机床,能够进行多达十一轴的加工。部件由整块材料切削而成,精度达百分之一毫米。

每个部件均单独切割,然后进行组装。例如,表耳经过独立加工后再固定于表壳。这种源自豪华汽车的结构方式使得每个零件从制造到修饰均可进行独立处理。

数字机器

同步加工

精准至毫米

在同一台机器上

不止于表壳

GP-44, 2003

首枚B.R.M腕表,在品牌首台数控车床上加工而成。

DDF12

灵感源自制动盘。其钛金属表壳本身便是一项加工挑战。

高尔夫折叠扣

表扣采用 高尔夫腕表 轻量化,整体加工,由九个部件组成。

珠宝

Les 珠宝 在加工表壳的同一台机器上由钛金属切削而成。

Cylindre上链装置

如同发动机缸体一般加工,从一块20公斤重的铝块开始,然后上漆并入炉烘烤。

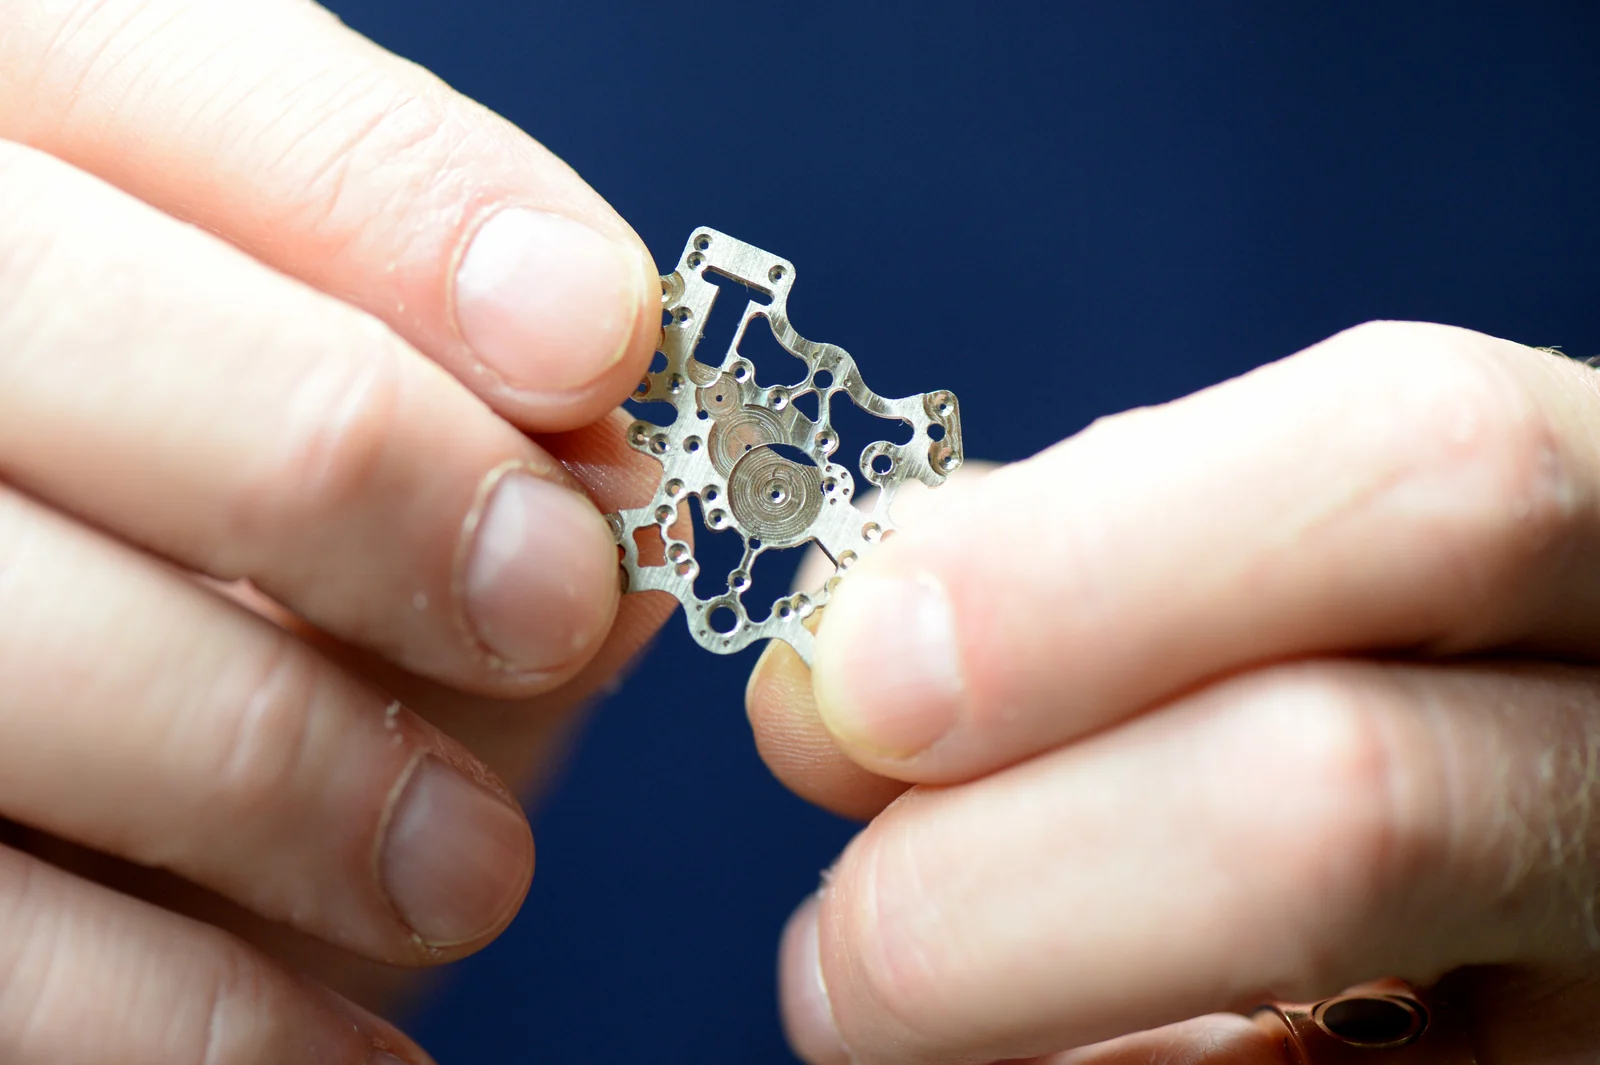
制表师手持镂空机芯桥板
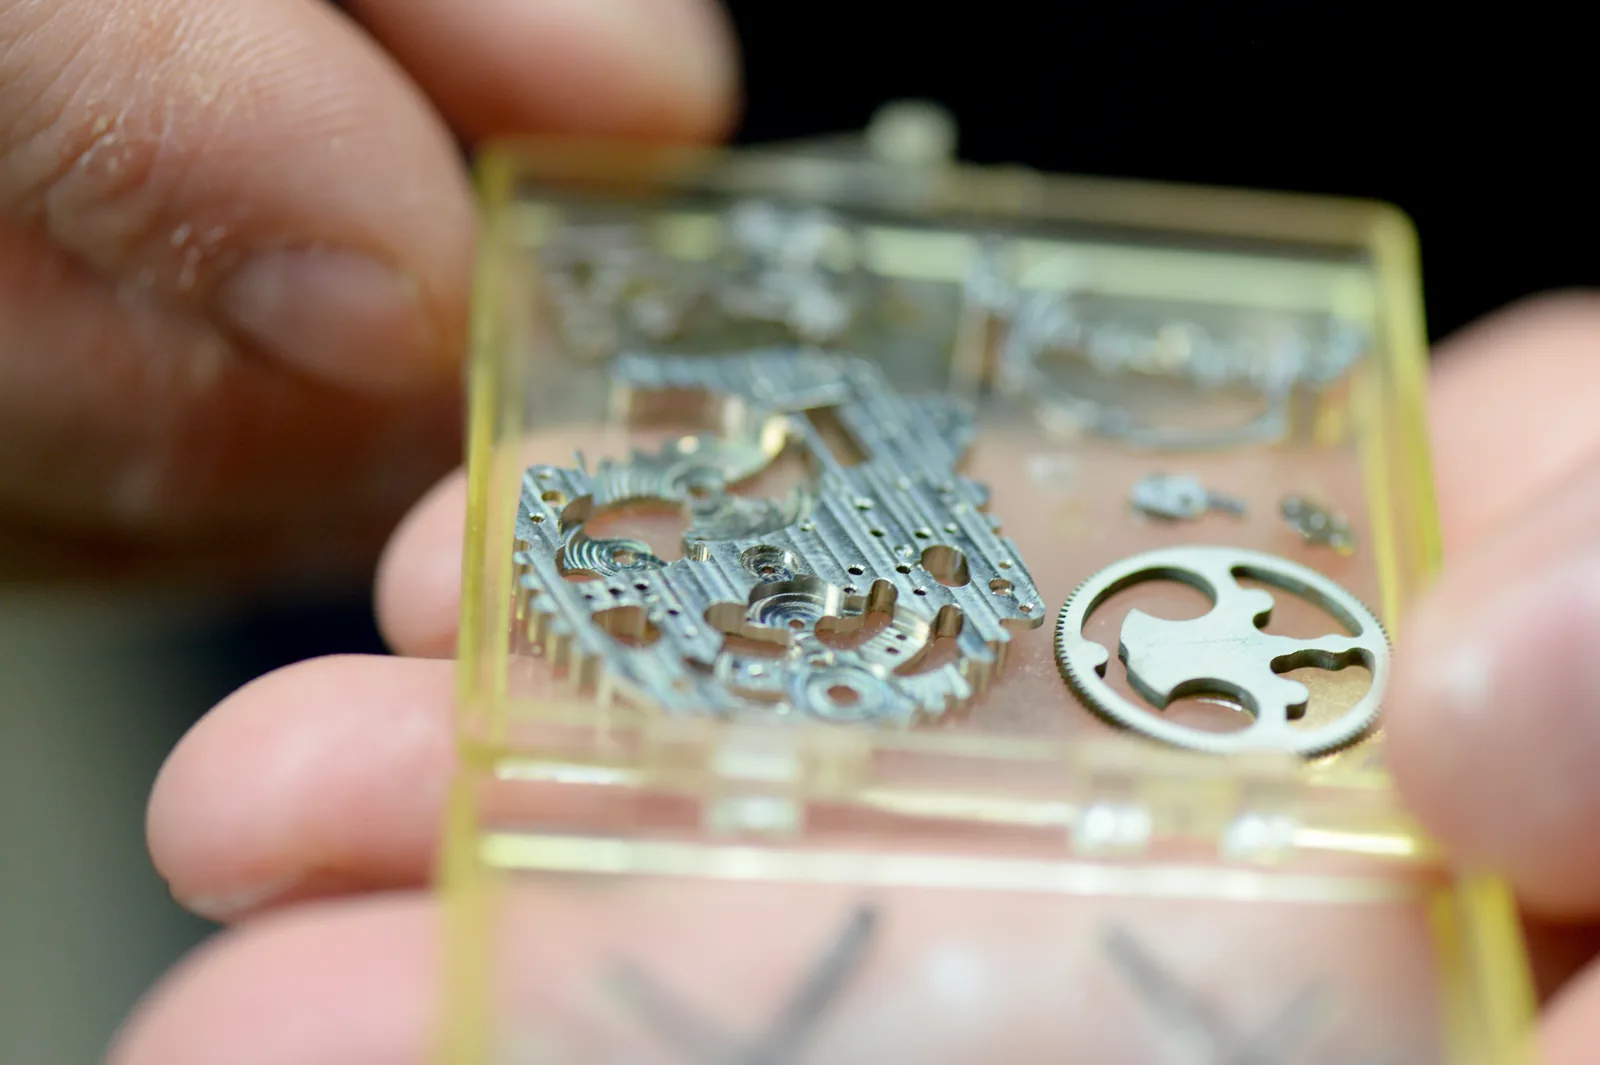
镂空零件盒(计时桥板、齿轮、镂空桥板)手持展示

镂空机芯

只保留运作所需

镂空,即是去除。在桥板与主夹板上,工坊去除材质,仅保留运作所需的部分。每一枚镂空机芯都经过构思,再由工坊团队手工镂空。

三款自动机芯就这样经过工作台:V6-44-SA、DDF6和GF6的ETA 2824-2,GF7的ETA 2671,以及MK-44和V12-46-SA的Valjoux 7753计时机芯。在资料上,它们标注着"由BRM镂空"。这些是制表厂自有机芯:系列中所有镂空机芯均出自这张工作台。

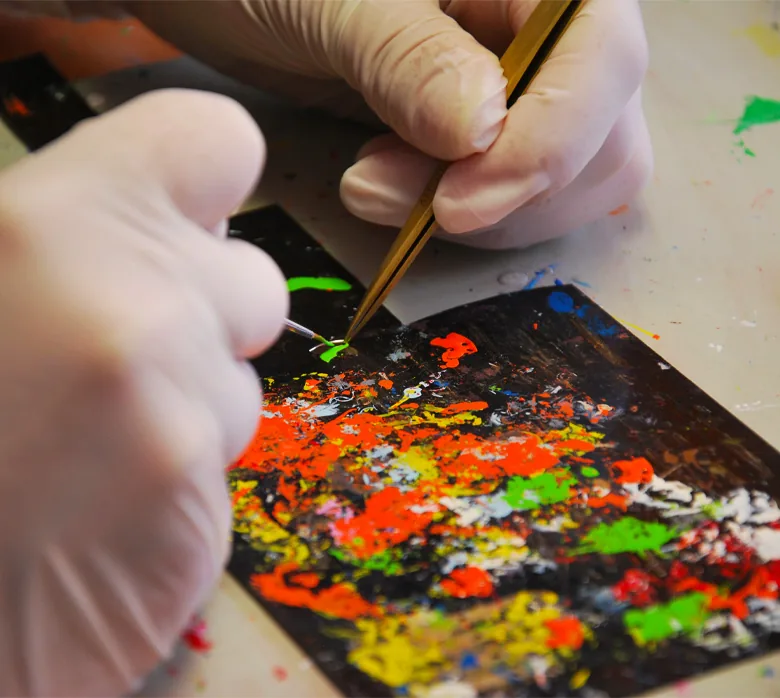
戴手套的手用细笔刷涂漆,于多色调色板上

04 · 精修工艺

色彩以手工涂覆

切削完成后,腕表转至其他工匠手中。组装之前,按照严格的顺序进行:首先是雕刻,然后,在镂空表款上,手工切割表盘,最后印制。

  1. 刻字

    表面或深层雕刻,在工坊完成:于摆陀、底盖蓝宝石或表冠上。姓名、日期或格言。

  2. 单独印刷表盘

    表盘在制表厂内的UV印刷设备上逐一印制。正因如此,方可实现定制表盘,甚至可印制企业或车队标识。

  3. 手工涂装漆面

    环氧漆以手工涂刷后炉烘,可施于表壳、表冠、按钮或弹簧。色调可依据潘通色号复现,甚至可还原车身漆色。

  4. 抛光、磨砂、镶嵌

    品牌工坊的工匠们在工作台前施展的技艺,正是Entreprise du Patrimoine Vivant认证所认可的。

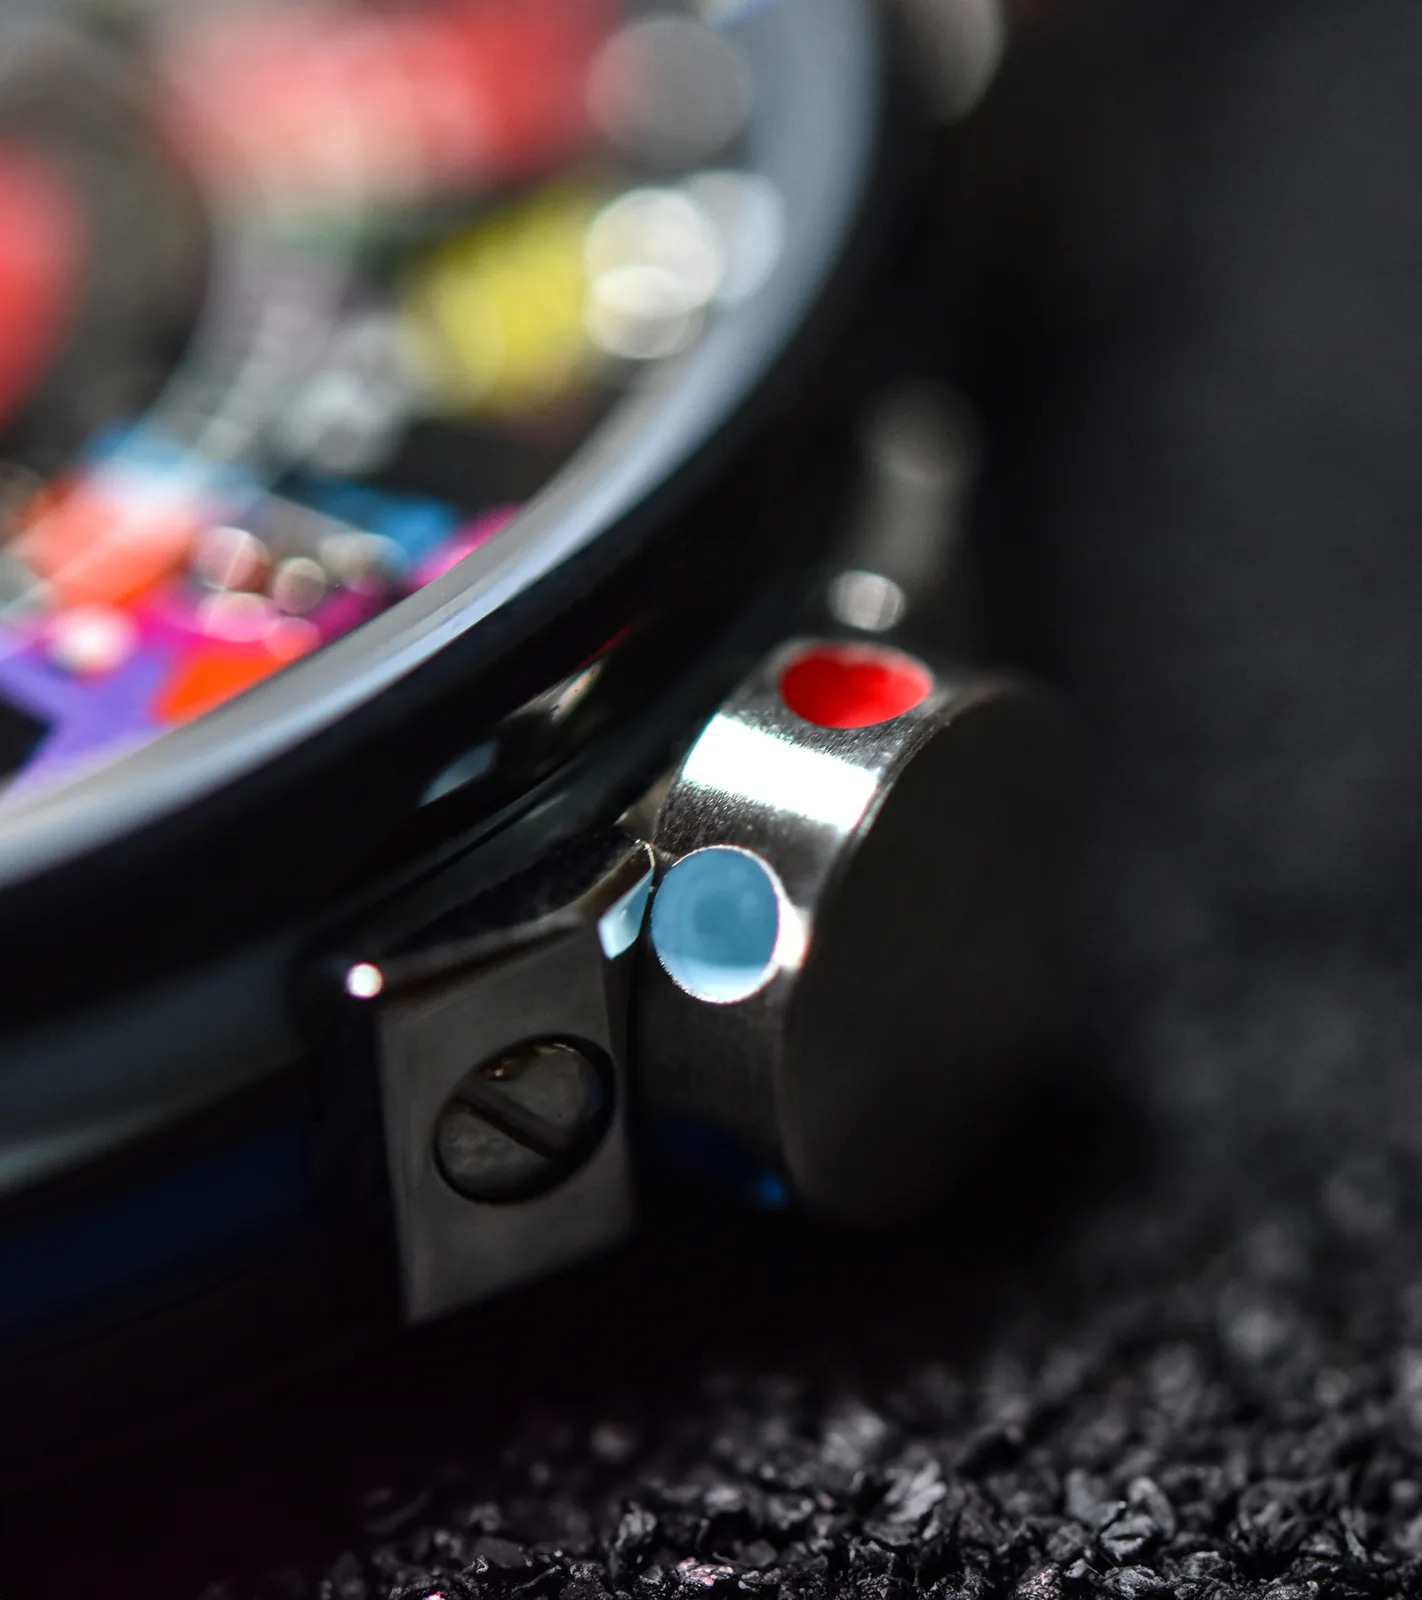
Art Car腕表表冠与表耳特写,红色与天蓝色亮漆圆点
漆面逐点涂覆于表冠与表耳之上。
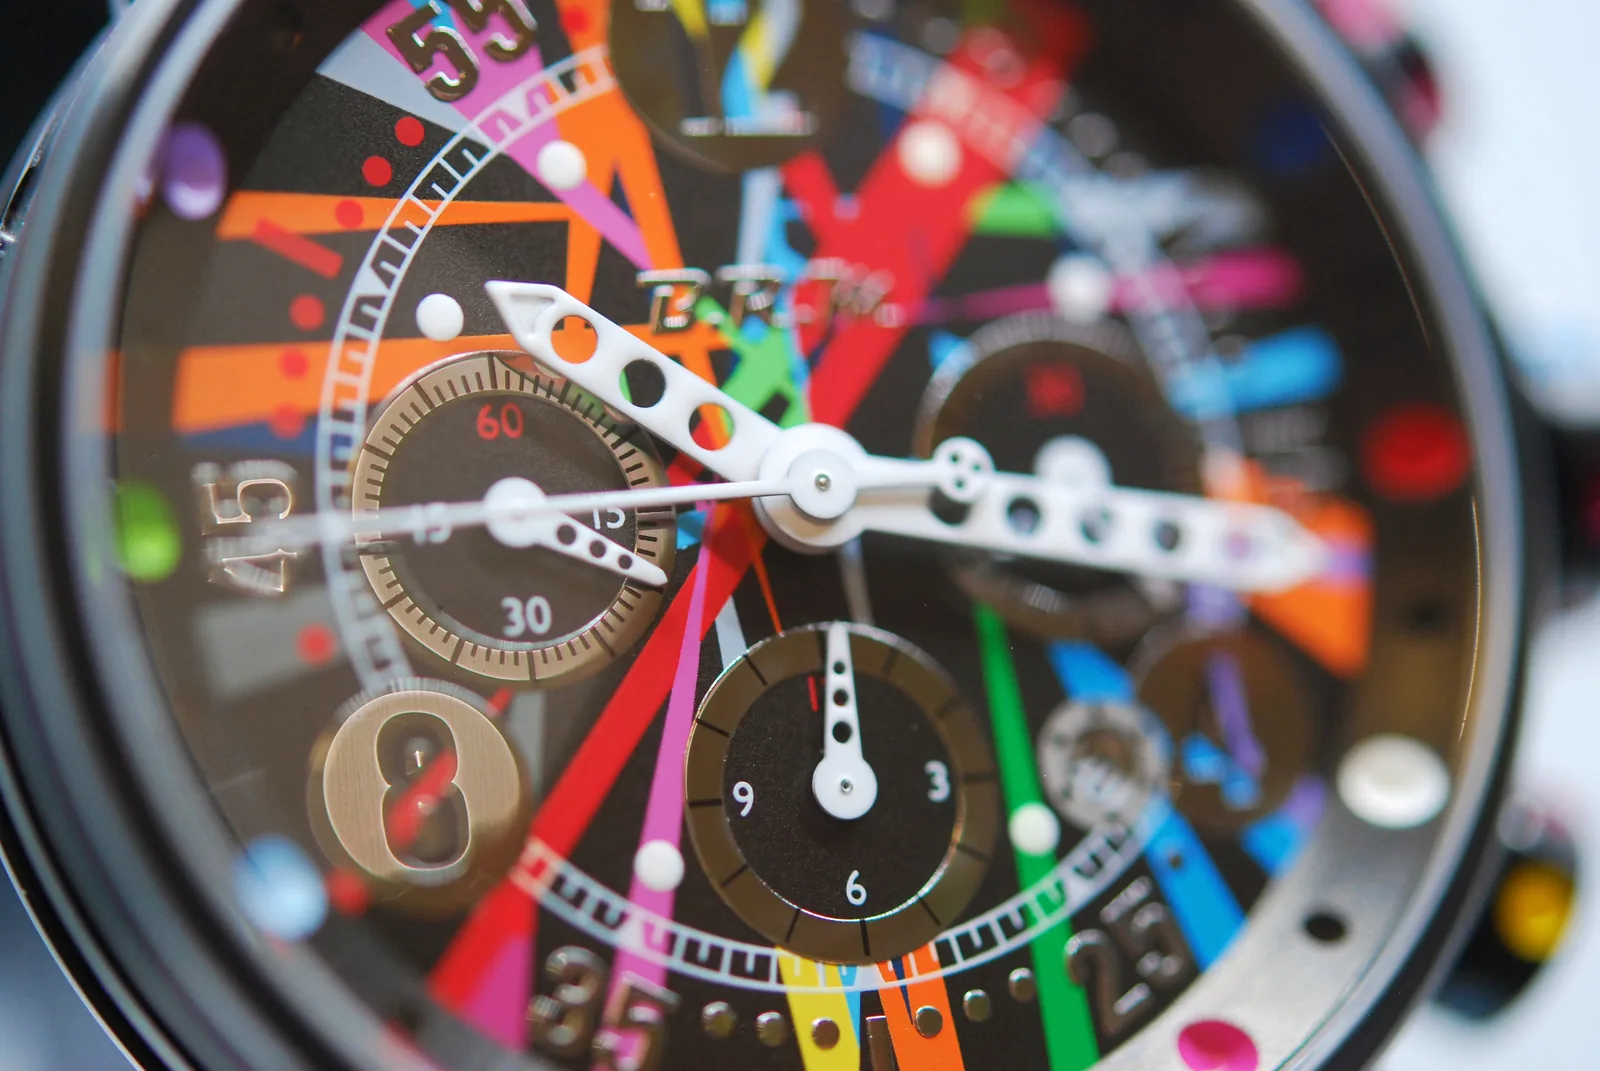
V12-44 Titane Art Car计时码表表盘特写:色彩光束、计时盘、镂空指针
一枚Art Car系列表盘,于制表厂印制。
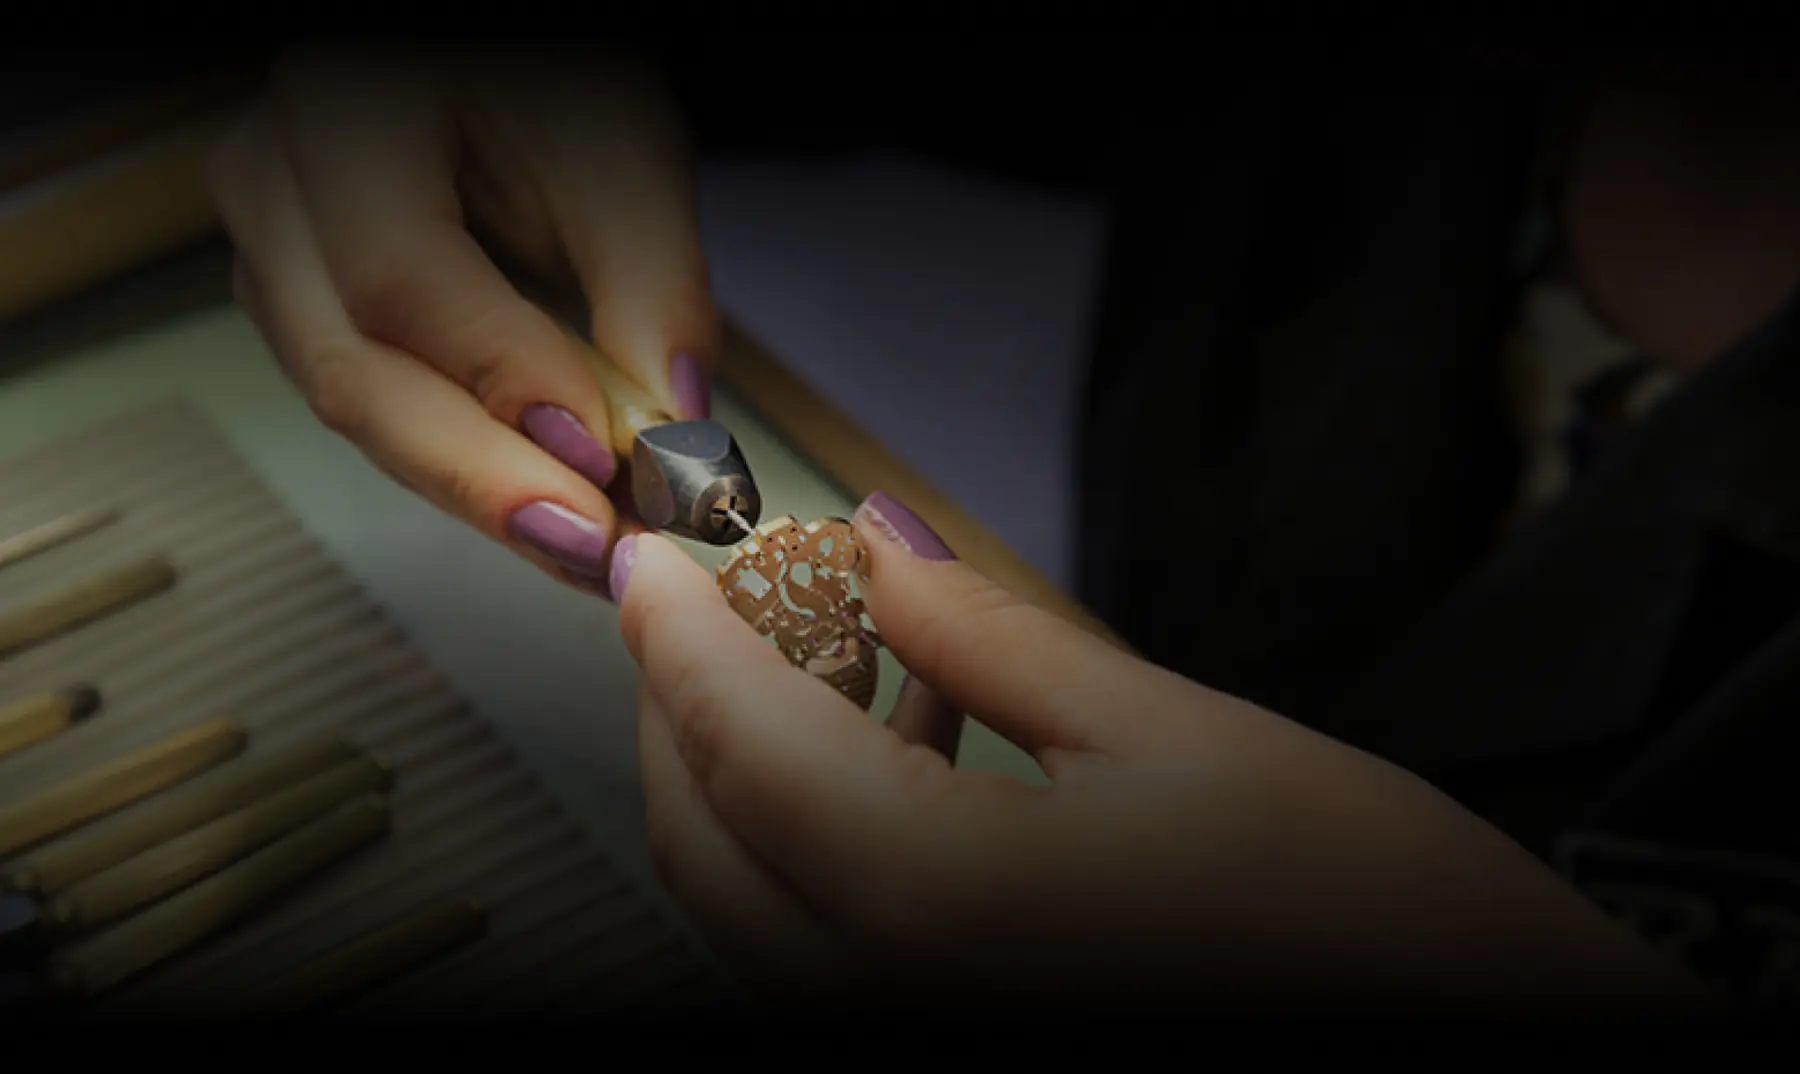
一位女工匠在工作台上打磨镂空部件
工作台前对镂空零件进行抛光。
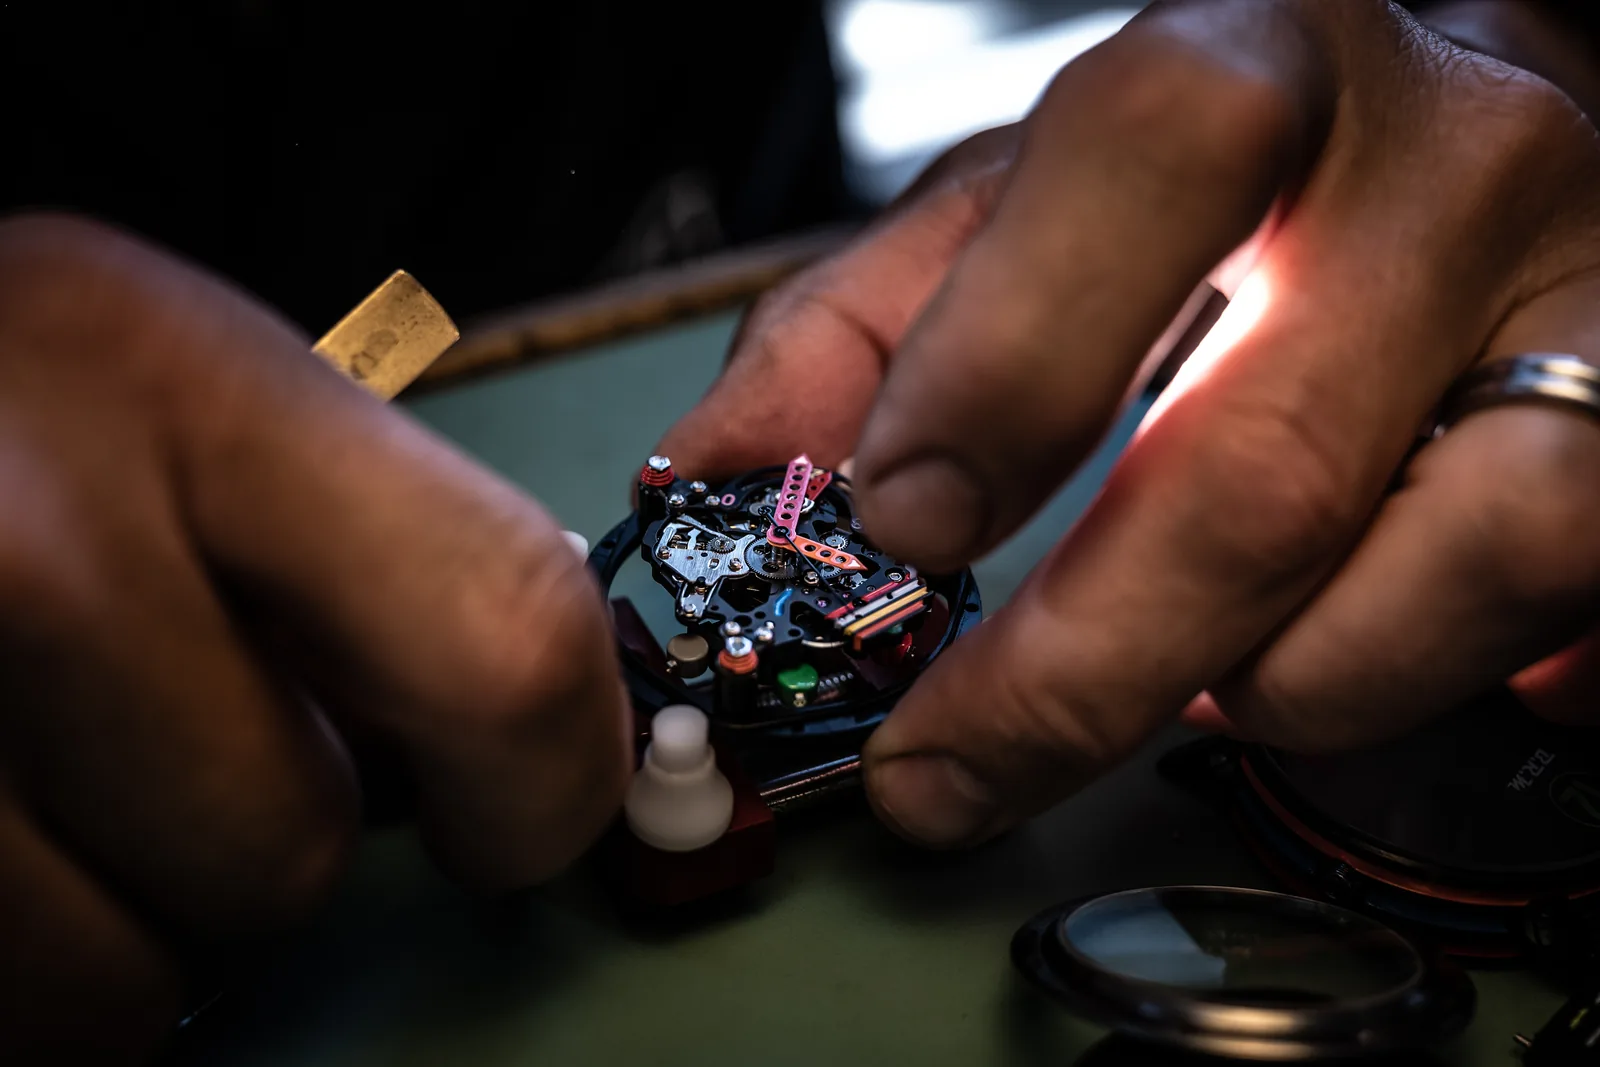
制表师双手在工坊内组装机芯
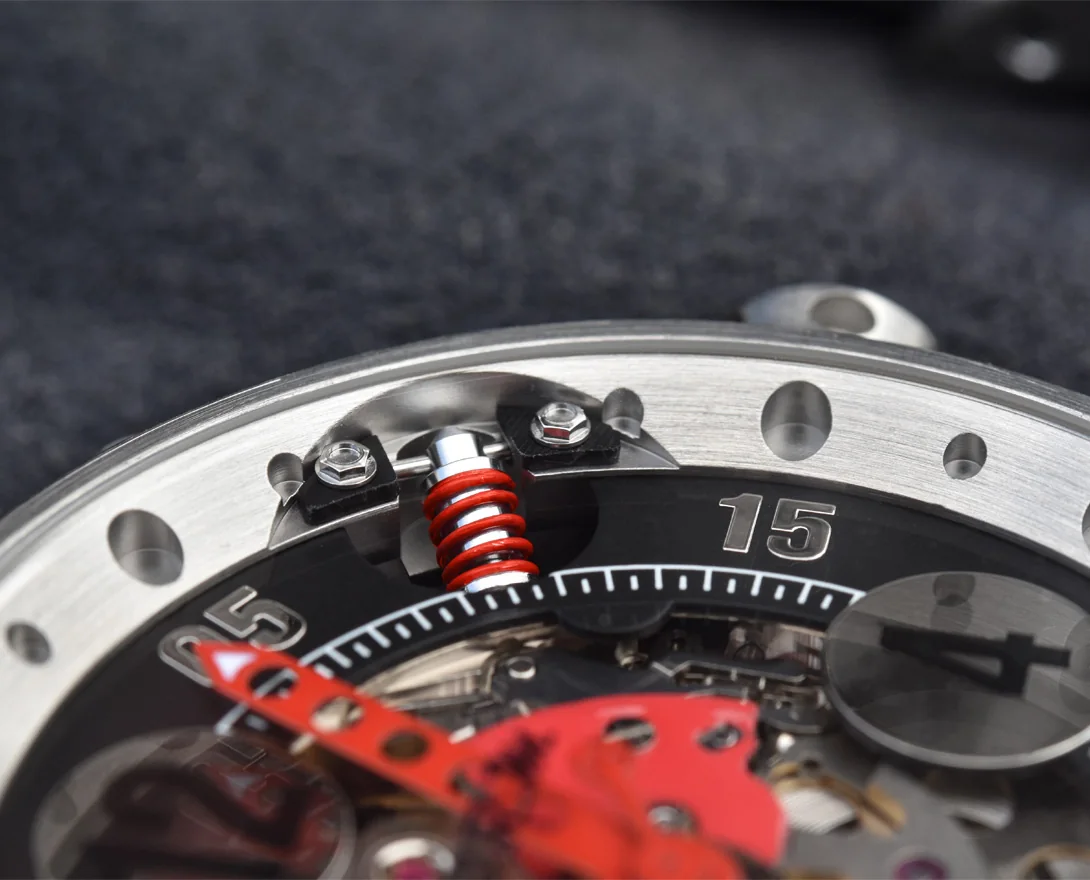
红色弹簧减震器特写,位于表壳与镂空机芯之间

装壳与组装

在工作台前逐件完成

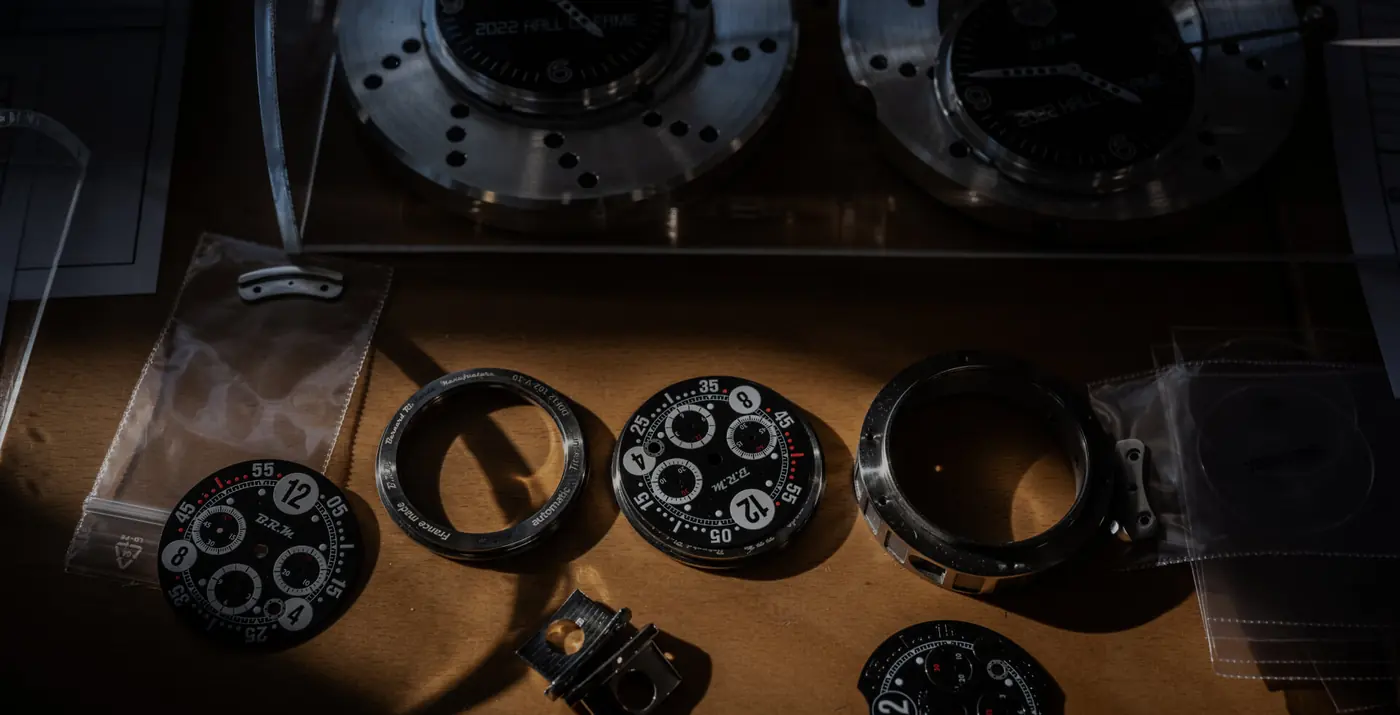
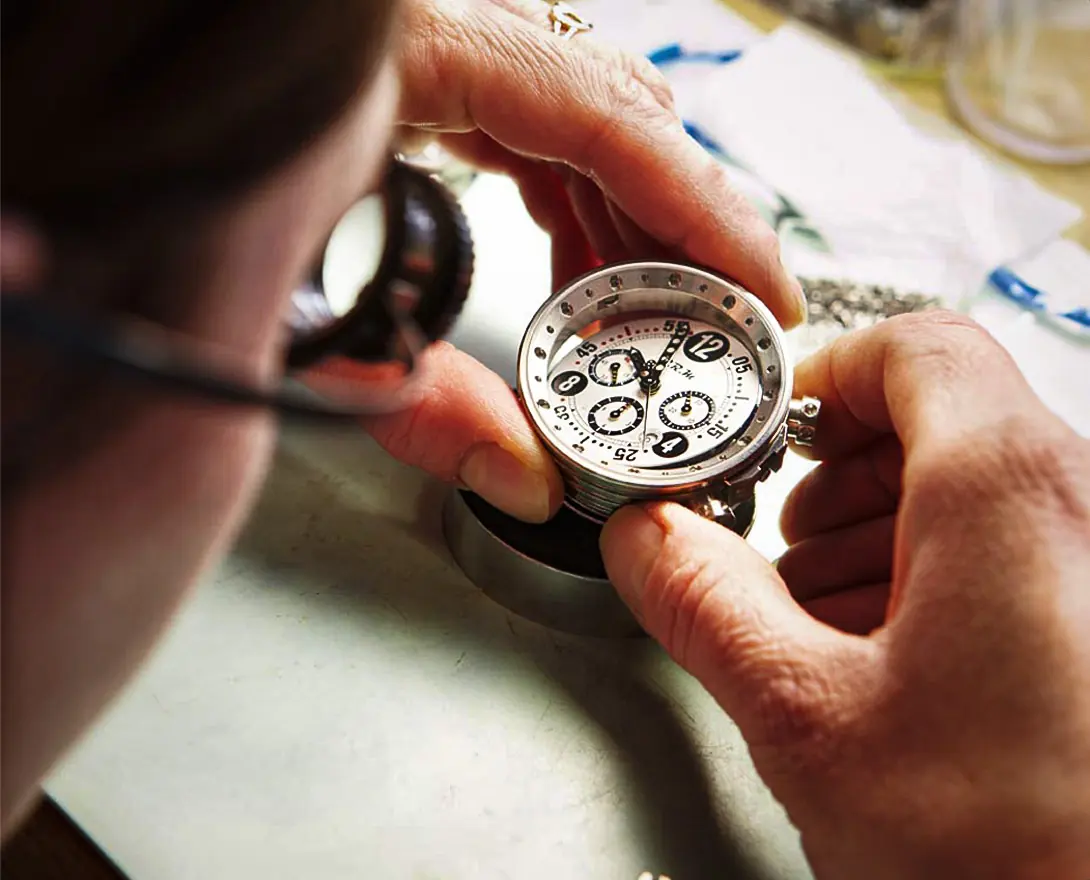
表壳、表圈、印制表盘、机芯:所有部件齐聚工作台。四位制表师负责组装;每枚腕表交由其中一位,在工坊中逐一装配零件并进行调校。腕表均为定制制作:无论何种型号,均需六至八周时间。

在B.R.M,机芯从不直接固定于表壳中层。机芯环通过减震器支撑,所有表款的底盖一侧至少配备三个减震器。机芯悬浮于表壳之中;正因如此,众多表盘采用镂空设计:无需隐藏任何部分。

悬浮机芯

三种工艺方式

减震器

六根钢制螺旋弹簧,前三根,后三根,间隔120°。前面三根穿过表盘。2014年随V6-44-SA推出。

了解机械结构

减震块

三个小减震块取代弹簧。另一种机械结构,而非另一种修饰:这是V6-44-SLB的悬挂系统。

Full-Floating

在FF39-40上,机芯由五个丁腈减震块和两条带子固定,调节其在垂直和水平方向的抗震保护。在碳纤维镂空GF6上,全浮动摆轮结合了一个自动调节摆陀和六个减震器。

表盘、表壳中壳及小袋装配件置于工作台上,等待组装
组装之前:表盘、表壳中壳及小型零件在工作台上等待。
一位制表师,眼戴放大镜,检视一枚白色表盘的B.R.M计时腕表
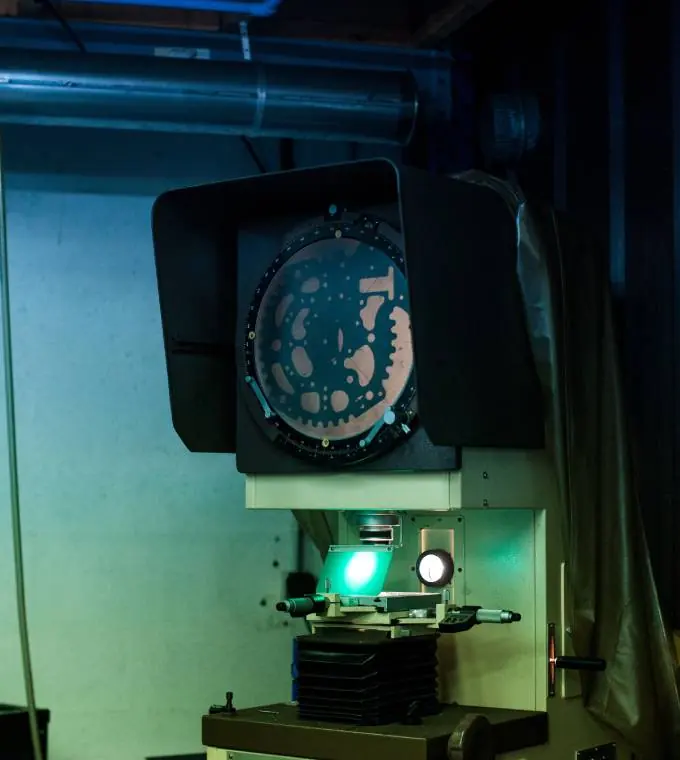
工坊投影轮廓仪:镂空零件轮廓放大显示于屏幕上

检测与售后服务

经检验、编号、追溯

组装并调校完成后,腕表将接受工坊的两阶段质量检测:技术检测与美学检测。期间将拍摄正面与背面照片,这些照片将永久关联其序列号。

腕表随后获得其编号,并携三年质保离开工坊,这是在法定合格保证之外的额外保障。

当腕表回归时
  • 腕表回到Magny-en-Vexin,回到制作者的手中。
  • 诊断后,平均两周内提供报价:未经您的同意,不会启动任何工作。
  • 仅使用原厂零件,并通过压力测试进行防水检测。
  • 维修保修期为一年。
售后服务

完全坦诚

来自他方的灵感

这是每一个自称法国制造的品牌都应回答的问题。在B.R.M,答案写在每一张产品卡上。

一家法国制表厂的使命
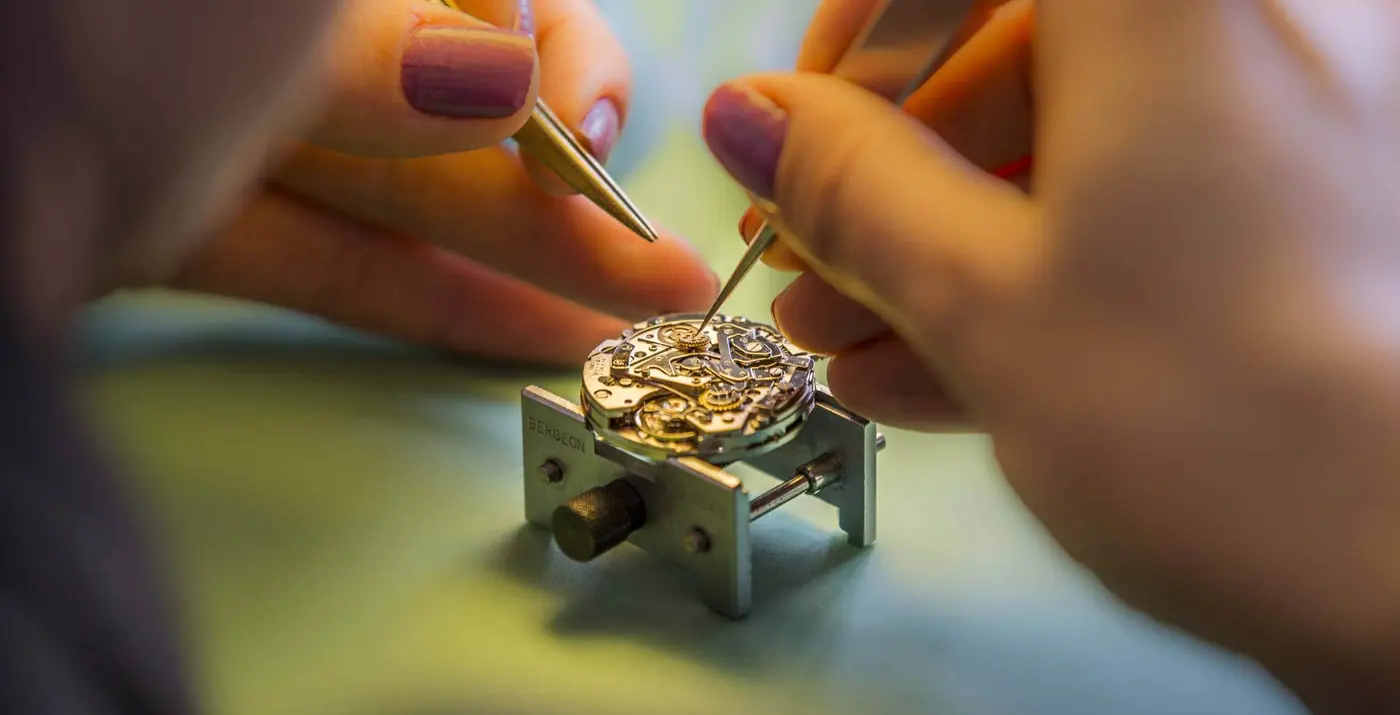
制表师双手以镊子在机芯支架上进行作业

您的专属

同样的路径,为您量身定制

配置器可让您逐一选配腕表元件,每个选项均显示对应价格。随后,工坊将在Magny-en-Vexin进行切割、装饰与组装。

Entreprise du Patrimoine Vivant认证 制表厂荣获 Entreprise du Patrimoine Vivant(法国“活遗产企业”认证) 由国家工艺研究院与经济和财政部颁发。

查找距您最近的零售商

查找零售商

按需雕刻

在摆轮或底盖上。

配送有保障

追踪发货,法国及国际配送。

3年保修

除法定合规性保证外。

首页›B.R.M品牌›制表艺术