Arte relojero

Del plano al taller

En Magny-en-Vexin, un reloj B.R.M Chronographes es dibujado, mecanizado, calado, decorado, montado y controlado en talleres contiguos. Pocas manufacturas cubren todo este camino. Este es el nuestro, etapa por etapa.

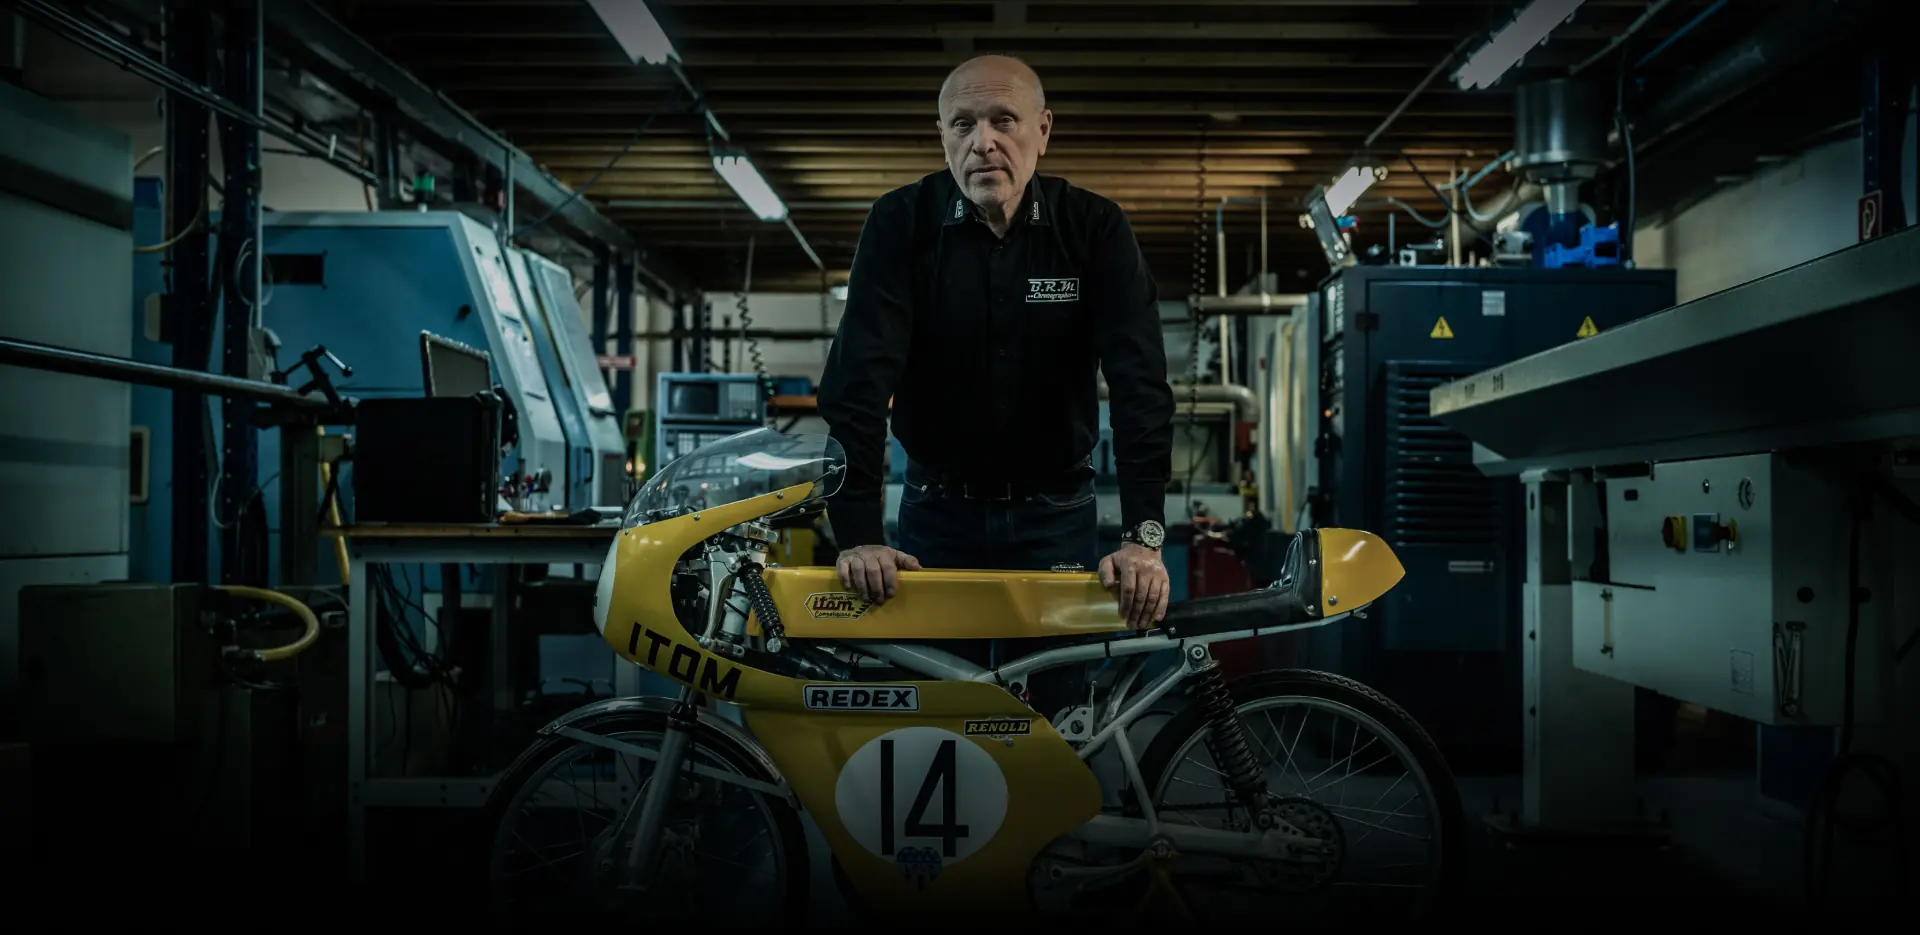
El taller de mecanizado de la manufactura: un hombre de negro, apoyado en una moto de carreras amarilla, frente a las máquinas

Tallar, calar, lacar, montar: en el mismo lugar.

Bernard Richards Manufacture · Magny-en-Vexin, desde 1986

El recorrido de un reloj

Seis oficios, un mismo techo

El diseño, el mecanizado, el esqueletizado, los acabados, el montaje y el control se realizan a pocos metros unos de otros. Una pieza mecanizada junto al banco de trabajo puede retomarse, modificarse o rehacerse sin esperar a un proveedor.

  1. Dibujar

    Cada pieza del reloj tiene su plano, dibujado en tres dimensiones.

  2. Tallar

    Las cajas y piezas se tallan en la masa, a la centésima de milímetro.

  3. Calar

    Los movimientos esqueleto se calan a mano, en el taller.

  4. Decorar

    Grabado, esfera impresa de forma unitaria, laca depositada con pincel.

  5. Montar

    Pieza por pieza, el movimiento suspendido sobre sus amortiguadores.

  6. Controlar

    Dos controles, un número, y el regreso a la casa para el mantenimiento.

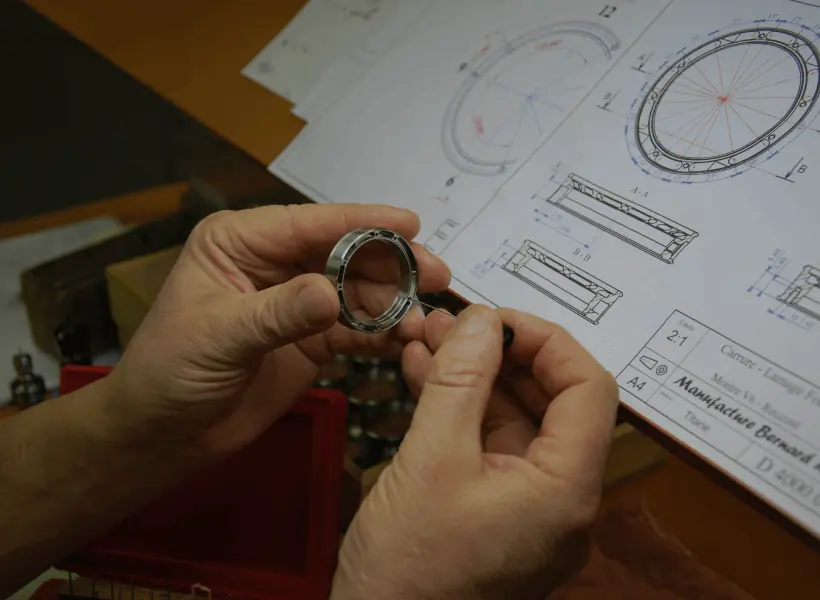
Manos sosteniendo una carrura mecanizada sobre su plano técnico, en el cartucho de la Manufacture Bernard Richards

La concepción

Todo parte de un plano

El primer B.R.M nació de un boceto. En 2003, Bernard Richards no encuentra en el mercado el reloj mecánico que imagina: dibuja el GP-44. Desde entonces, cada reloj de la casa comienza por un dibujo.

Cada pieza tiene después su propio plano: la carrura, las asas, la esfera, el anillo de encajado. Se dibujan internamente, en tres dimensiones bajo TopSolid, con precisión milimétrica. Los programas de las máquinas parten directamente de estos planos 3D: el mecanizado, unos metros más allá, trabaja sobre el dibujo mismo.

La construcción en elementos separados se decide desde este momento: cada pieza se concibe para ser tallada por separado y después ensamblada. Esto es lo que permite reunir en un mismo reloj el carbono, el titanio, el Makrolon®, el acero inoxidable tratado PVD o la cerámica.
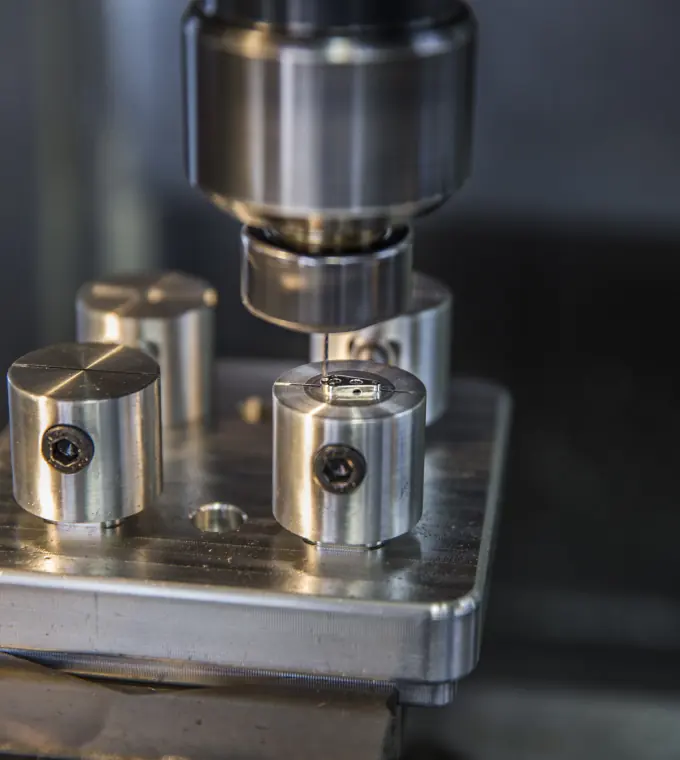
Piezas metálicas sobre una bandeja, bajo el husillo de una máquina de control numérico
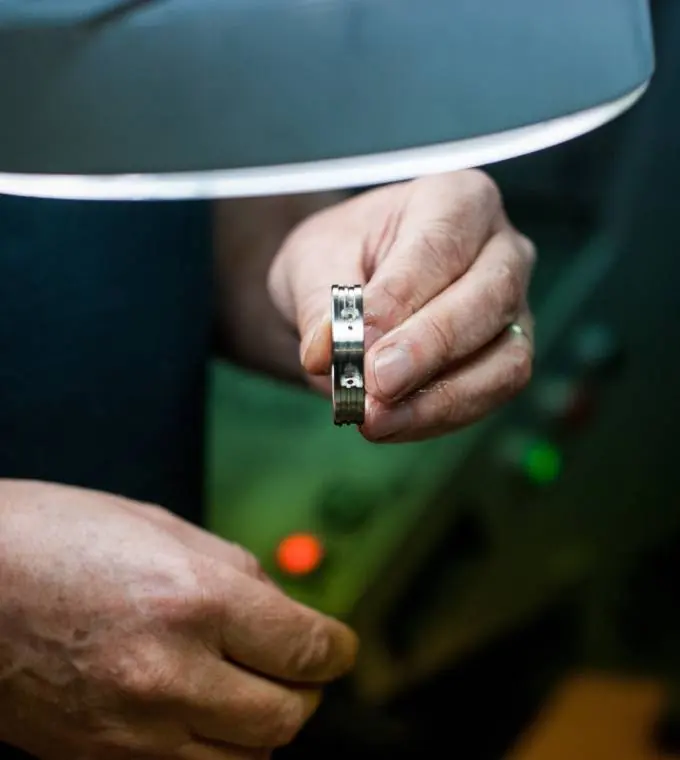
Bajo la lámpara del taller, una mano sostiene una pequeña pieza mecanizada

El mecanizado

Tallado en masa

La manufactura dispone de su propio centro de mecanizado: un parque de catorce máquinas digitales, capaces de mecanizar hasta once ejes. Las piezas se tallan en bloque, con precisión de centésima de milímetro.

Cada elemento se talla por separado, luego se ensambla. Las asas, por ejemplo, se mecanizan aparte y se atornillan a la caja. Esta construcción, tomada del automóvil de lujo, permite tratar cada pieza a su manera, desde su fabricación hasta su acabado.

Máquinas numéricas

Mecanizado simultáneo

Al milímetro

En las mismas máquinas

No sólo cajas

GP-44, 2003

El primer B.R.M, mecanizado en el primer torno de control numérico de la casa.

DDF12

Inspirada en los discos de freno. Su caja de titanio es, por sí sola, un desafío de mecanizado.

Hebilla Golf

La hebilla de ardillón de las relojes Golf : aligerada, mecanizada en la masa, en nueve piezas.

Joyas

Los rubíes se tallan en titanio, en las máquinas que mecanizan las cajas.

Remontoir Cylindre

Mecanizado como un bloque motor, a partir de un bloque de aluminio de 20 kilos, después pintado y cocido al horno.

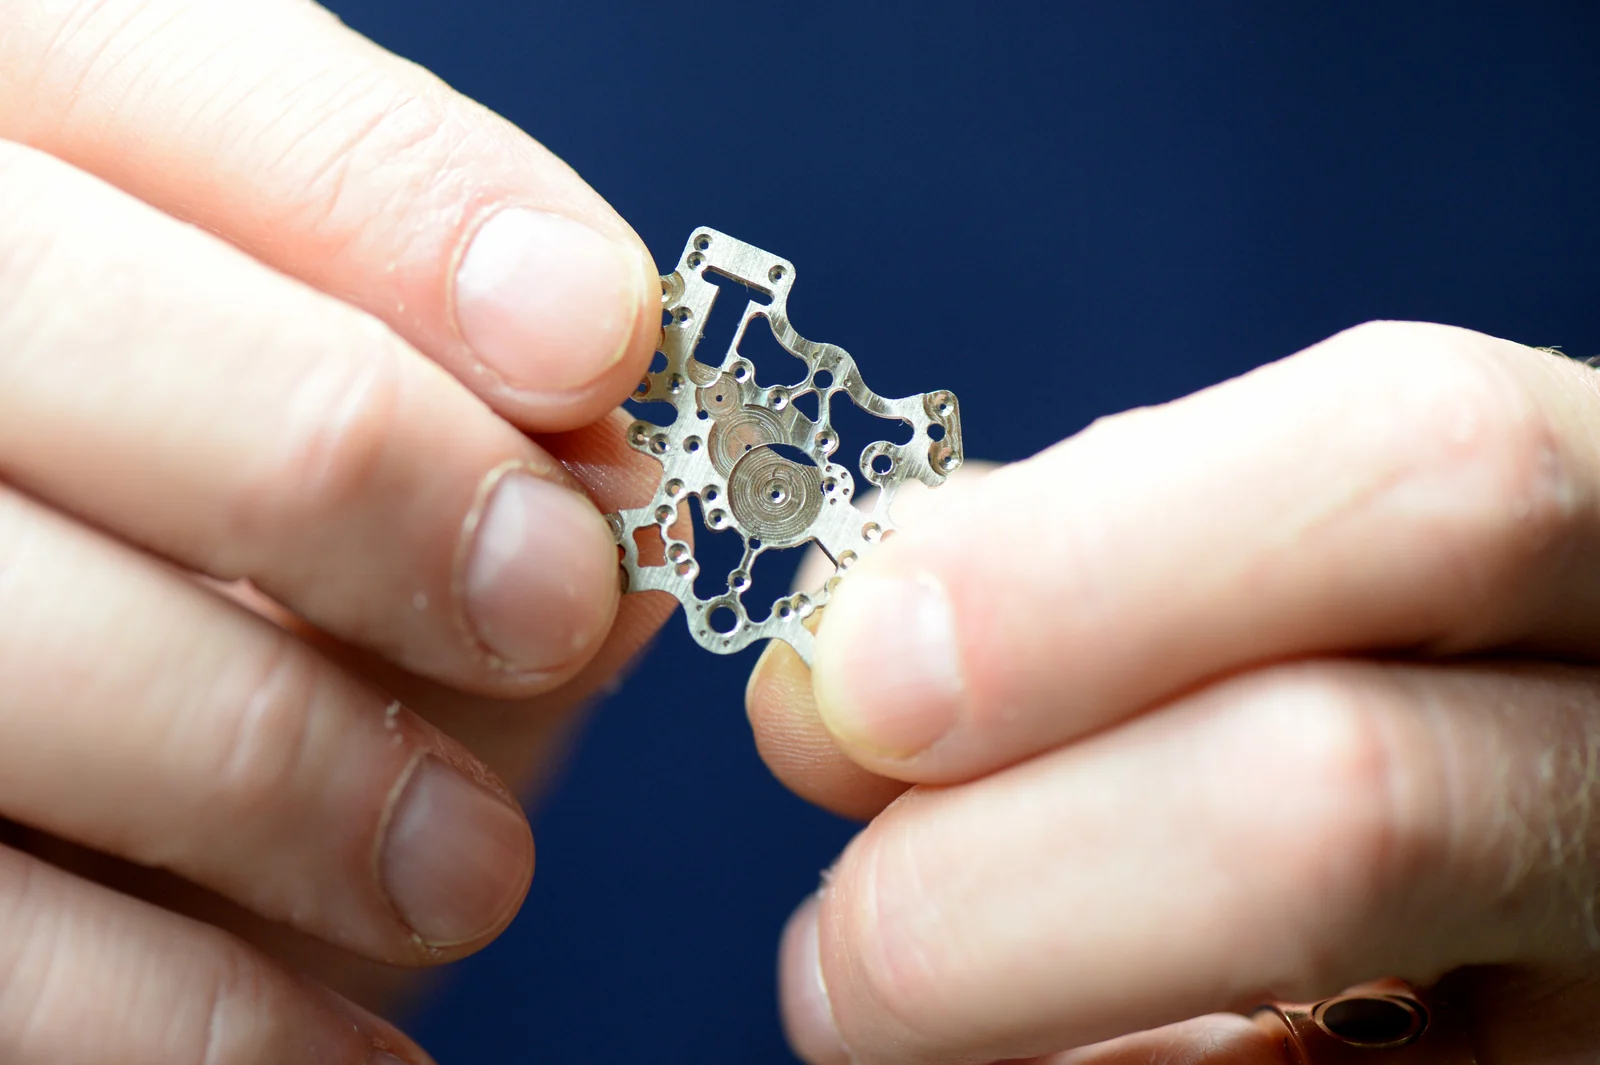
Puente de movimiento esqueletizado sostenido entre los dedos de un relojero
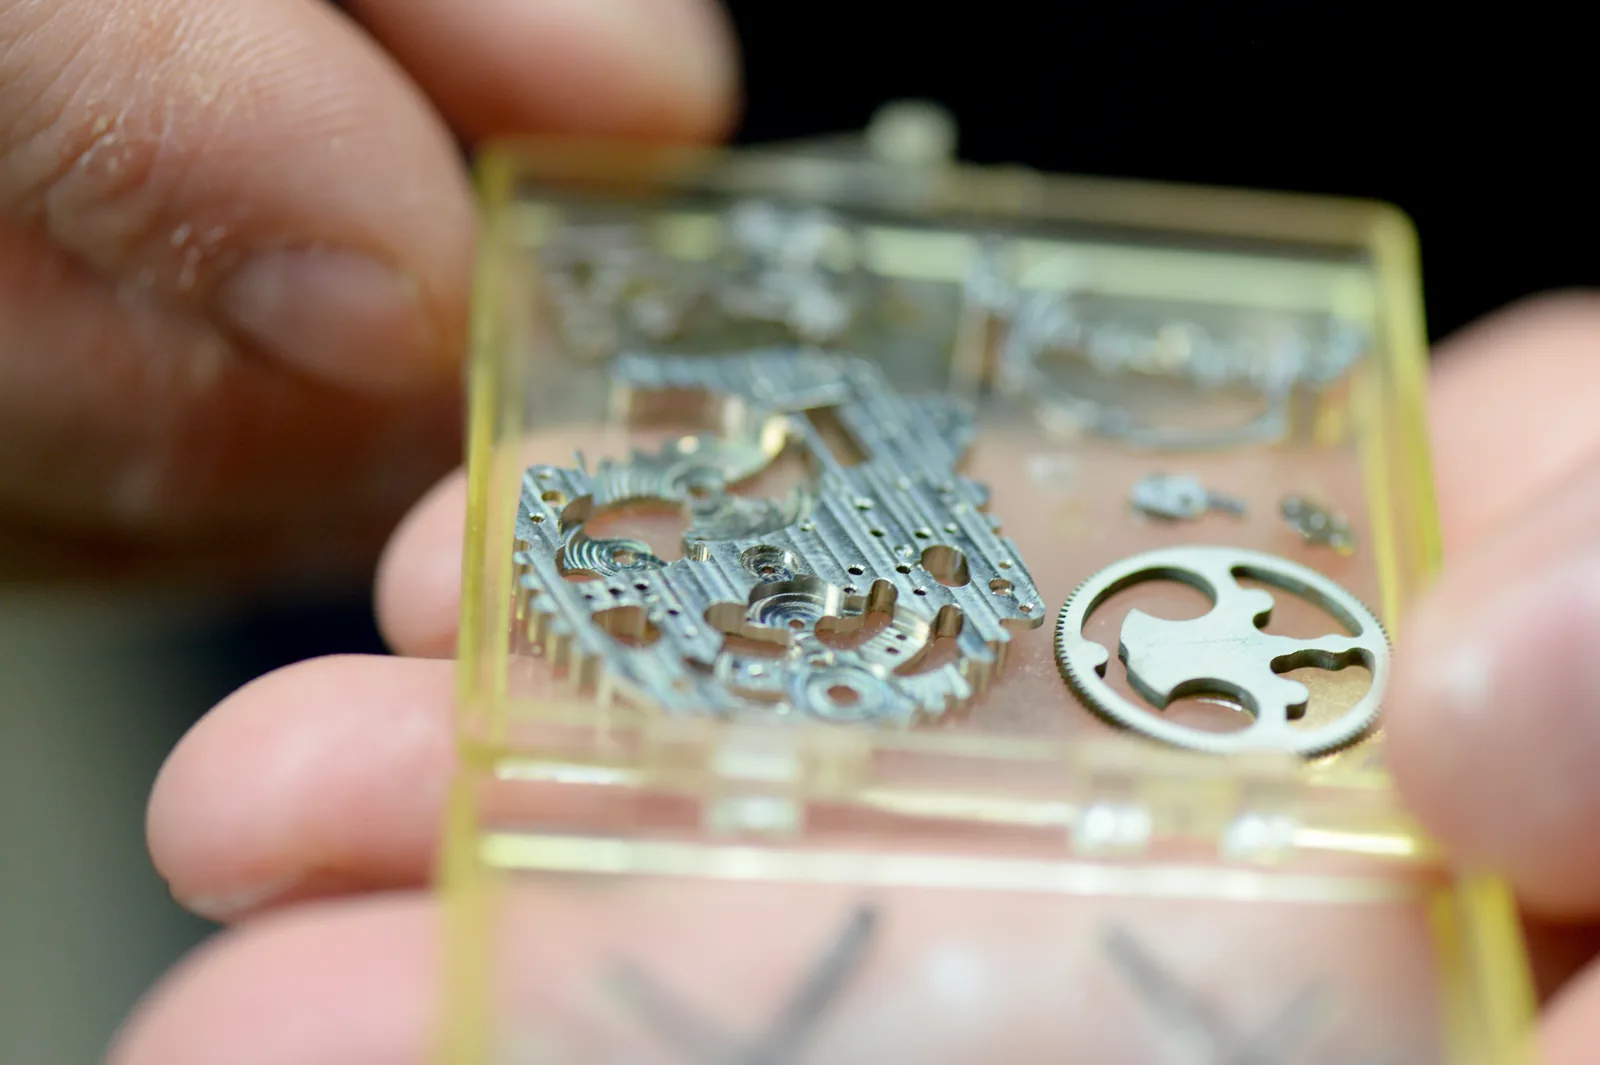
Caja de piezas esqueletizadas (puente de cronógrafo, rueda, puentes calados) sostenida entre los dedos

El esqueletado

Conservar sólo lo que trabaja

Calar es retirar. Sobre los puentes y la platina, el taller elimina la materia hasta dejar solo lo que trabaja. Cada movimiento calado se piensa y después se cala a mano por los equipos del taller.

Tres calibres automáticos pasan así por el banco de trabajo: el ETA 2824-2 de los V6-44-SA, DDF6 y GF6, el ETA 2671 de los GF7, y el cronógrafo Valjoux 7753 de los MK-44 y V12-46-SA. En las fichas llevan la mención «calado por BRM». Son los movimientos propios de la manufactura: todos los calibres calados de la colección salen de este banco de trabajo.

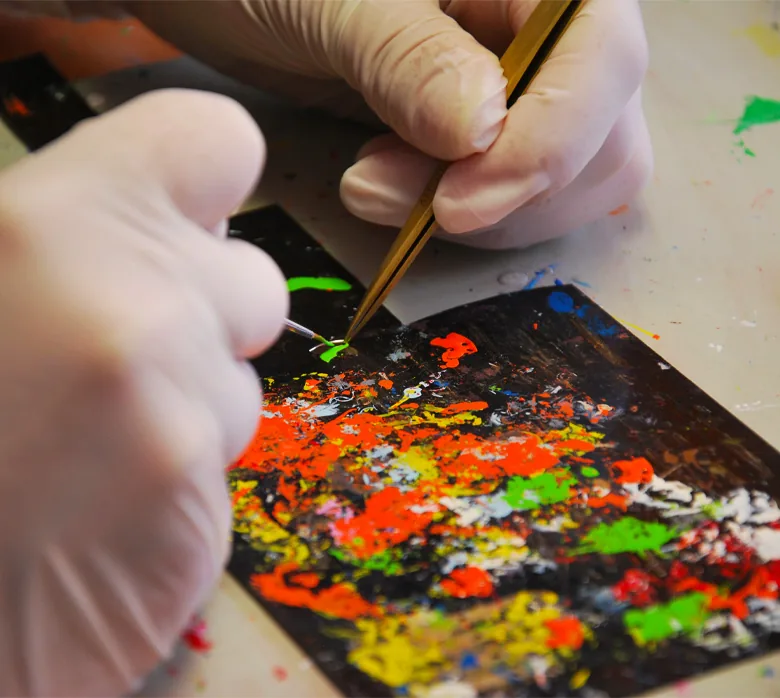
Mano enguantada aplicando la laca con pincel fino, sobre una paleta de pruebas multicolor

04 · Los acabados

El color se aplica a mano

Una vez tallado, el reloj pasa por otras manos. Antes del montaje, sigue un orden preciso: primero el grabado, después, en los modelos calados, el recorte de la esfera, hecho a mano, y por último su impresión.

  1. Grabado

    En superficie y en profundidad, realizada en el taller: sobre la masa oscilante, el cristal de fondo o la corona. Un nombre, una fecha, una divisa.

  2. Esfera impresa unitariamente

    Las esferas se imprimen una a una, en máquinas de impresión UV instaladas en la manufactura. Esto es lo que permite una esfera a medida, incluso con el logotipo de una empresa o de una escudería.

  3. Laca aplicada a mano

    Laca epoxi aplicada con pincel y luego cocida en horno, sobre la caja, la corona, los pulsadores o los muelles. Un tono puede reproducirse según su referencia Pantone, incluso el de una carrocería.

  4. Pulido, brocheado, engastado

    Los gestos que reconoce el sello Entreprise du Patrimoine Vivant, realizados en el banco de trabajo por los artesanos de la casa.

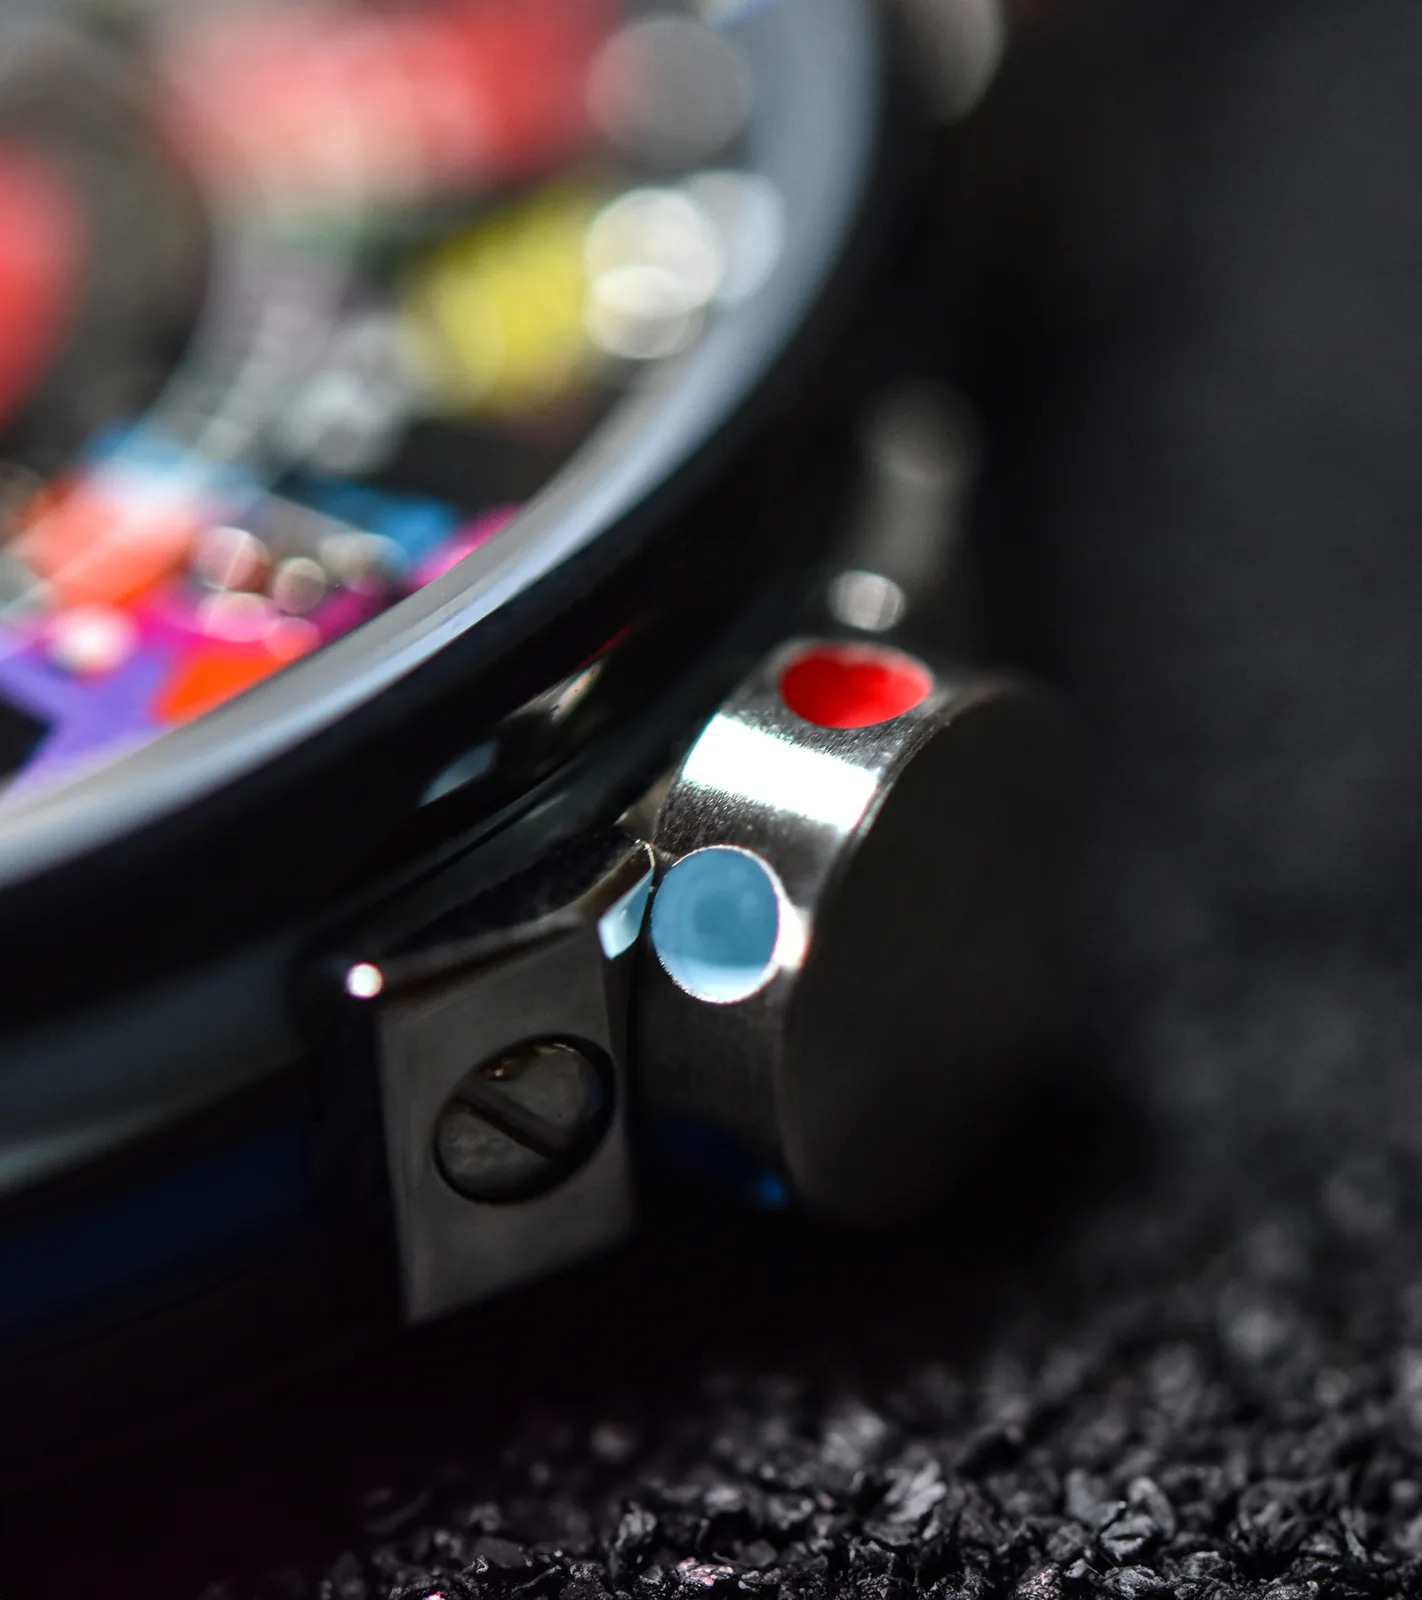
Corona y asas de un reloj Art Car en primer plano, pastillas de laca roja y azul celeste
La laca, depositada punto por punto sobre la corona y las asas.
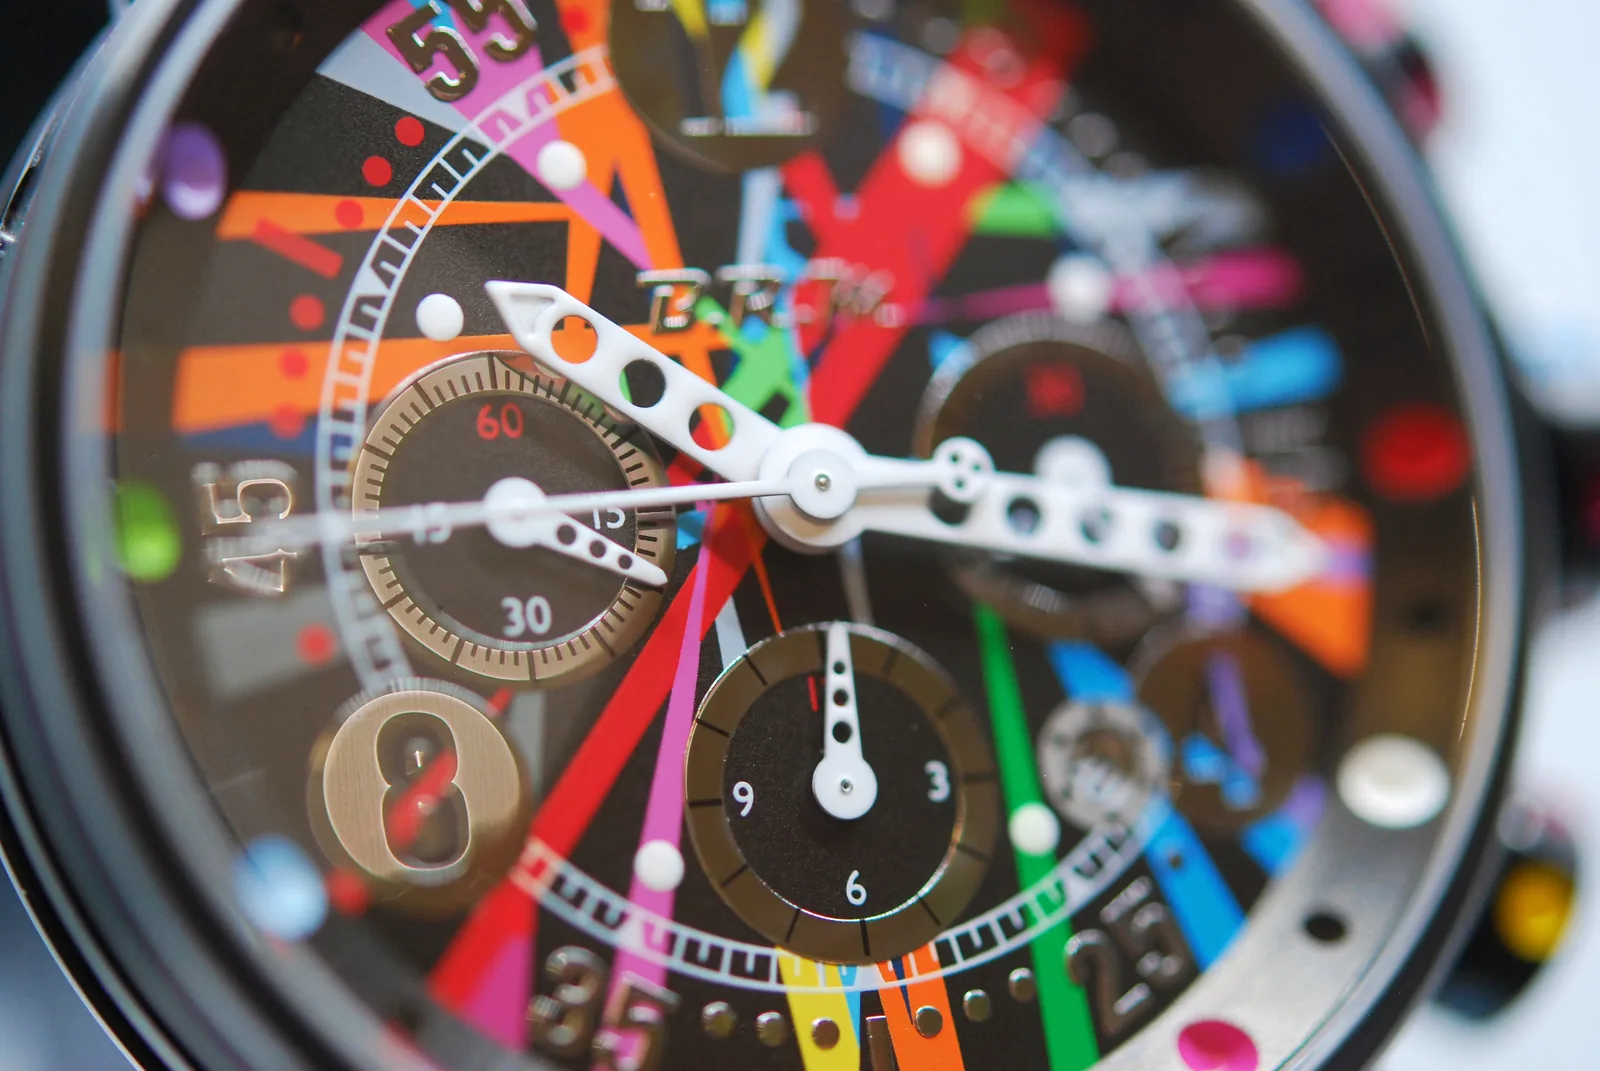
Esfera cronógrafo del V12-44 Titane Art Car en primer plano: haces de colores, contadores, agujas perforadas
Una esfera de la colección Art Car, impresa en la manufactura.
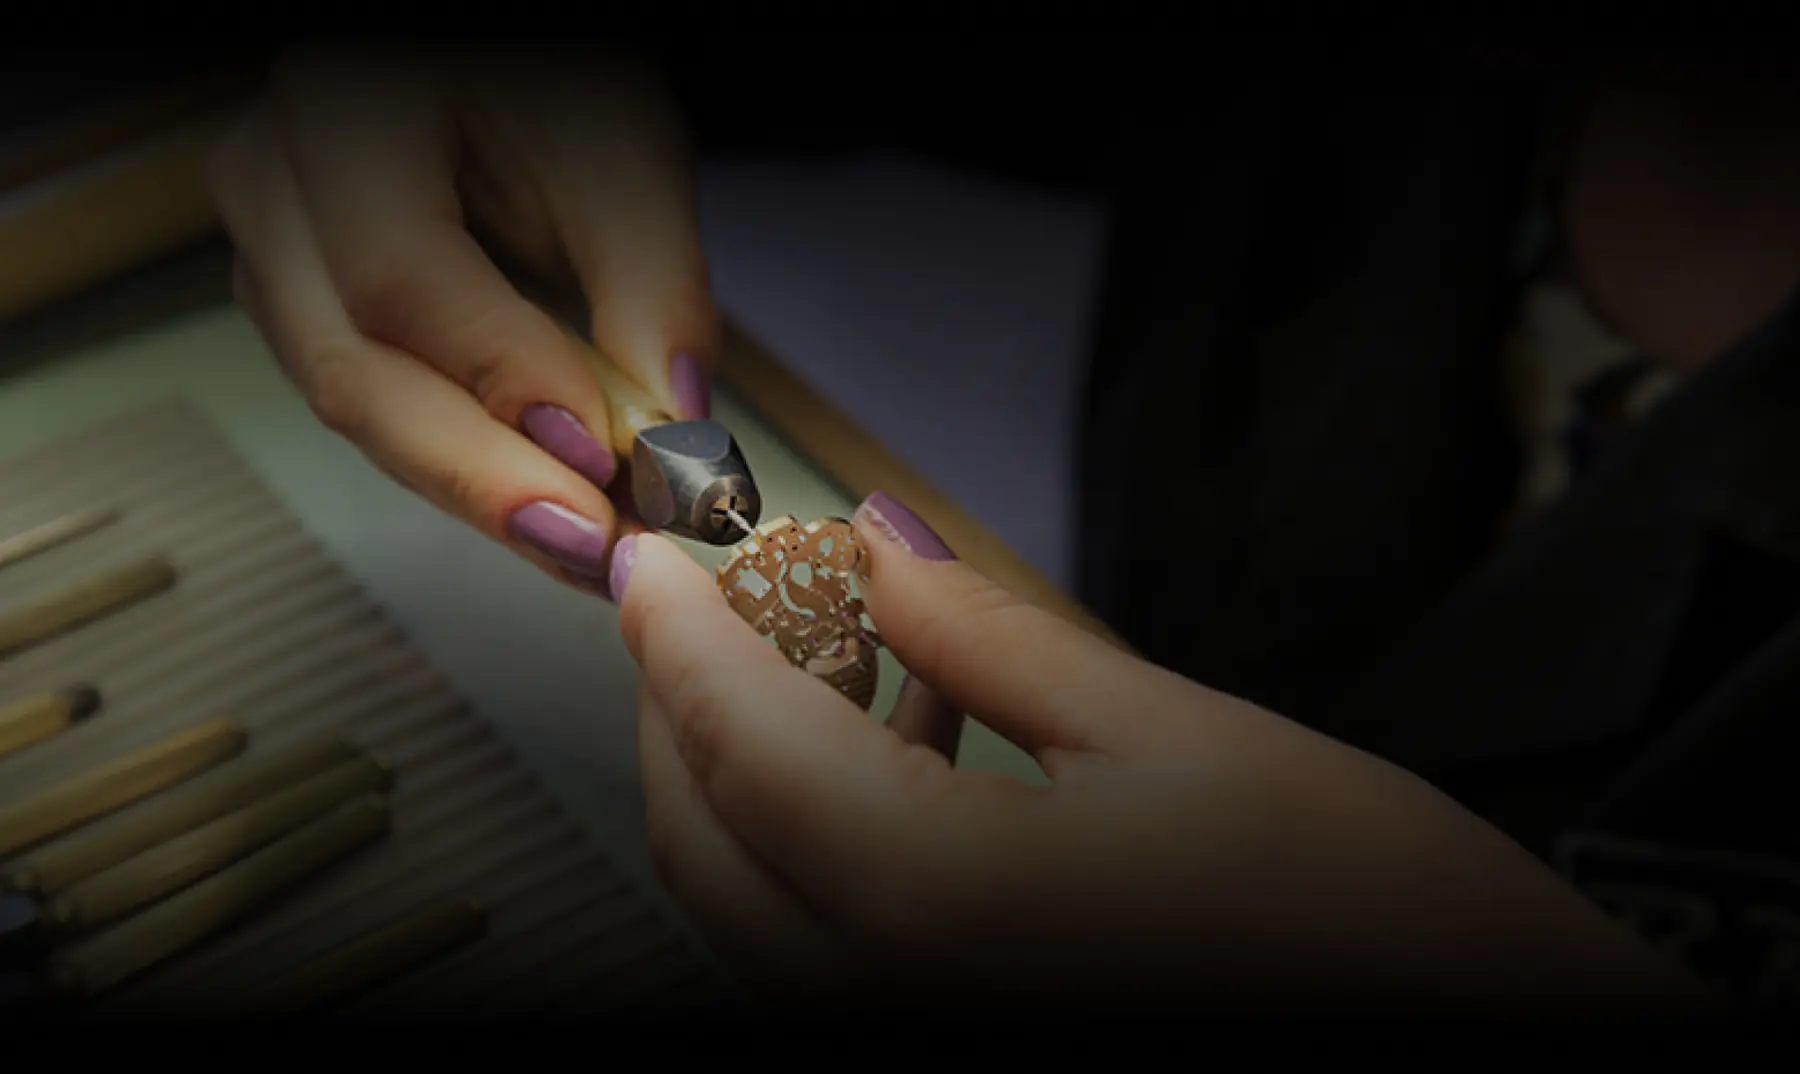
Una artesana pule una pieza calada en el banco de trabajo
El pulido de una pieza calada, en el banco de trabajo.
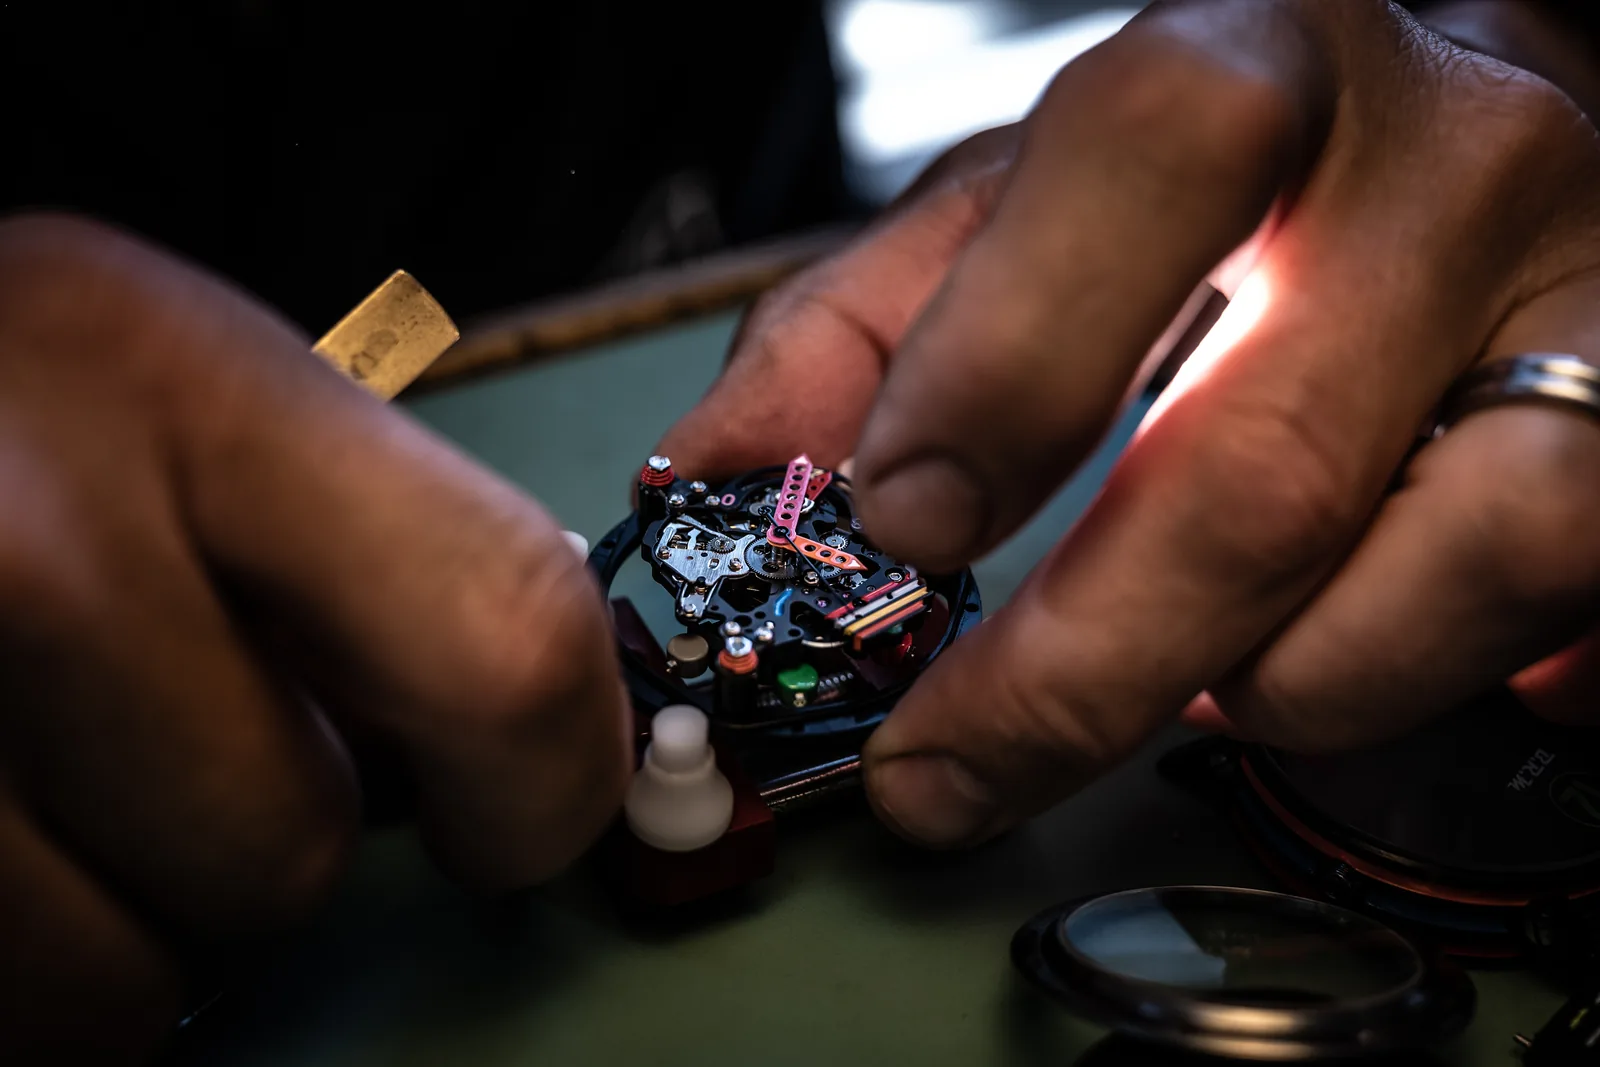
Manos de relojero ensamblando un movimiento en el taller
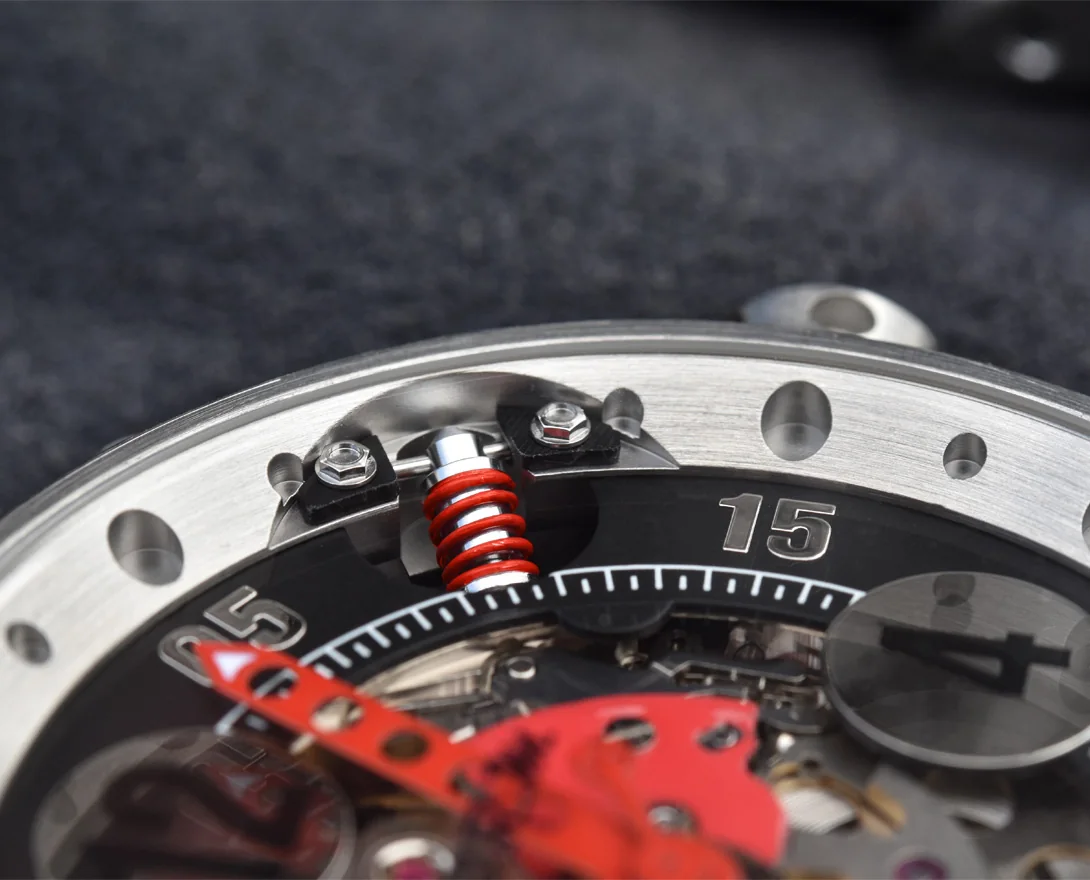
Amortiguador de muelle rojo entre la caja y el movimiento esqueletizado, en primer plano

El encajado y el montaje

Pieza por pieza, en el banco de trabajo

Carrura, anillo de encajado, esfera impresa, movimiento: todo se reúne sobre el banco. Cuatro relojeros los montan; cada reloj se confía a uno de ellos, que lo monta pieza por pieza y lo ajusta en el taller. Se fabrica bajo pedido: cuente de seis a ocho semanas, sea cual sea el modelo.

En B.R.M, el calibre nunca se atornilla directamente a la carrura. El anillo de encajado reposa sobre amortiguadores, como mínimo tres en la parte trasera, en todos los relojes de la casa. El movimiento está suspendido en la caja; por eso tantas esferas están caladas: no hay nada que ocultar.

Suspender un movimiento

Tres formas de hacer

Shock Absorbers

Seis resortes helicoidales de acero, tres delante, tres detrás, espaciados 120°. Los tres frontales atraviesan la esfera. Presentado en 2014 con el V6-44-SA.

Comprender el mecanismo

Silent-blocs

Tres pequeños silent-blocs en lugar de los resortes. Otra mecánica, no otro acabado: es la suspensión de los V6-44-SLB.

Full-Floating

En el FF39-40, el movimiento se sostiene mediante cinco silent-blocs de nitrilo y dos correas, que regulan su protección contra los choques tanto en vertical como en horizontal. En el GF6 calado en carbono, el volante «full-floating» asocia una masa autorregulante y seis amortiguadores.

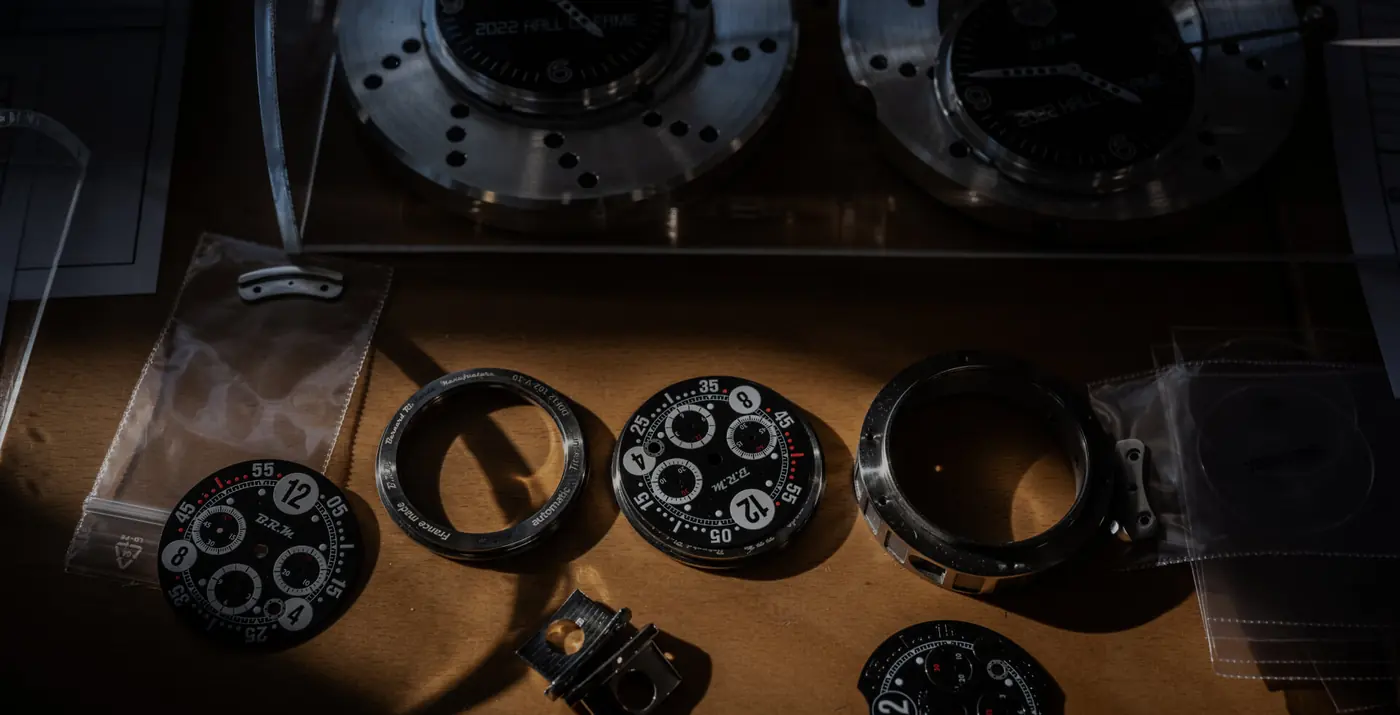
Esferas, carruras y piezas en bolsitas depositadas sobre el banco, antes del montaje
Antes del montaje: esferas, carruras y pequeñas piezas esperan sobre el banco.
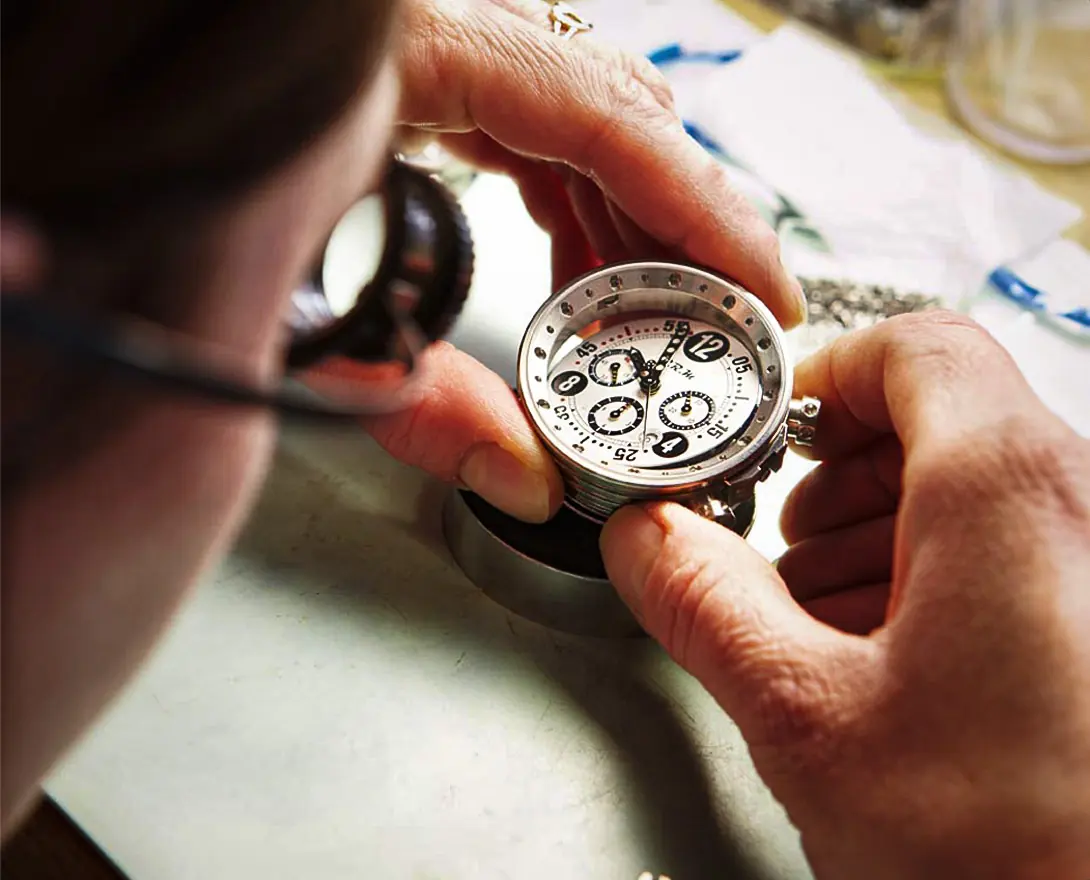
Un relojero, lupa en el ojo, examina un cronógrafo B.R.M de esfera blanca
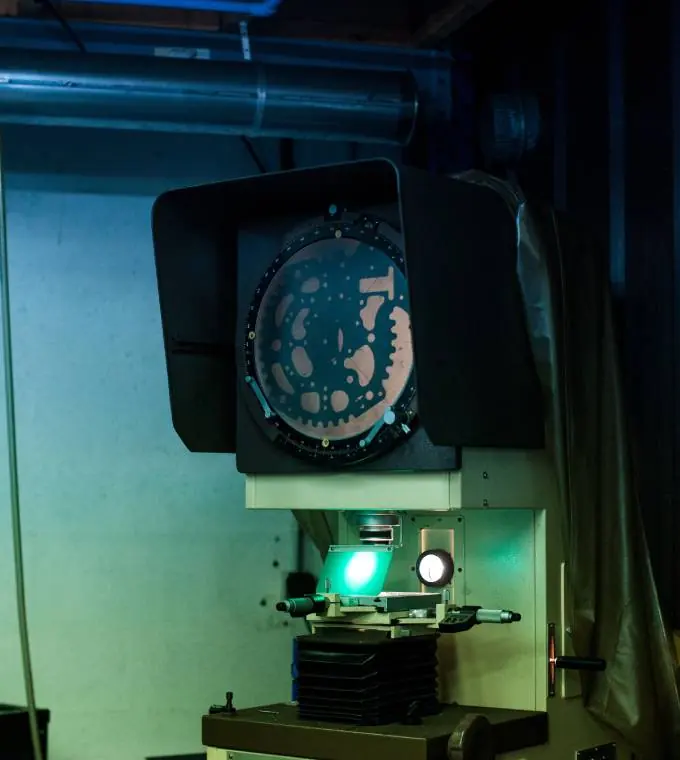
Proyector de perfiles del taller: el contorno de una pieza calada ampliado en la pantalla

El control y el servicio posventa

Controlada, numerada, seguida

Montado y ajustado, el reloj pasa el control de calidad del taller, en dos tiempos: un control técnico, luego un control estético. Se fotografía de frente y de atrás, y estas fotografías quedan asociadas a su número de serie.

Recibe entonces su número y sale del taller con una garantía de tres años, además de la garantía legal de conformidad.

Y cuando regresa
  • Regresa a Magny-en-Vexin, en manos de quienes la fabricaron.
  • Diagnóstico, después presupuesto en dos semanas de media: nada se inicia sin su aprobación.
  • Piezas de origen exclusivamente, control de estanqueidad por prueba de presión.
  • La reparación está garantizada un año.
El servicio posventa

Con total franqueza

Lo que viene de fuera

Esta es la pregunta que hay que plantear a toda marca que se dice fabricada en Francia. En B.R.M, la respuesta está escrita en cada ficha.

Lo que hace una manufactura francesa
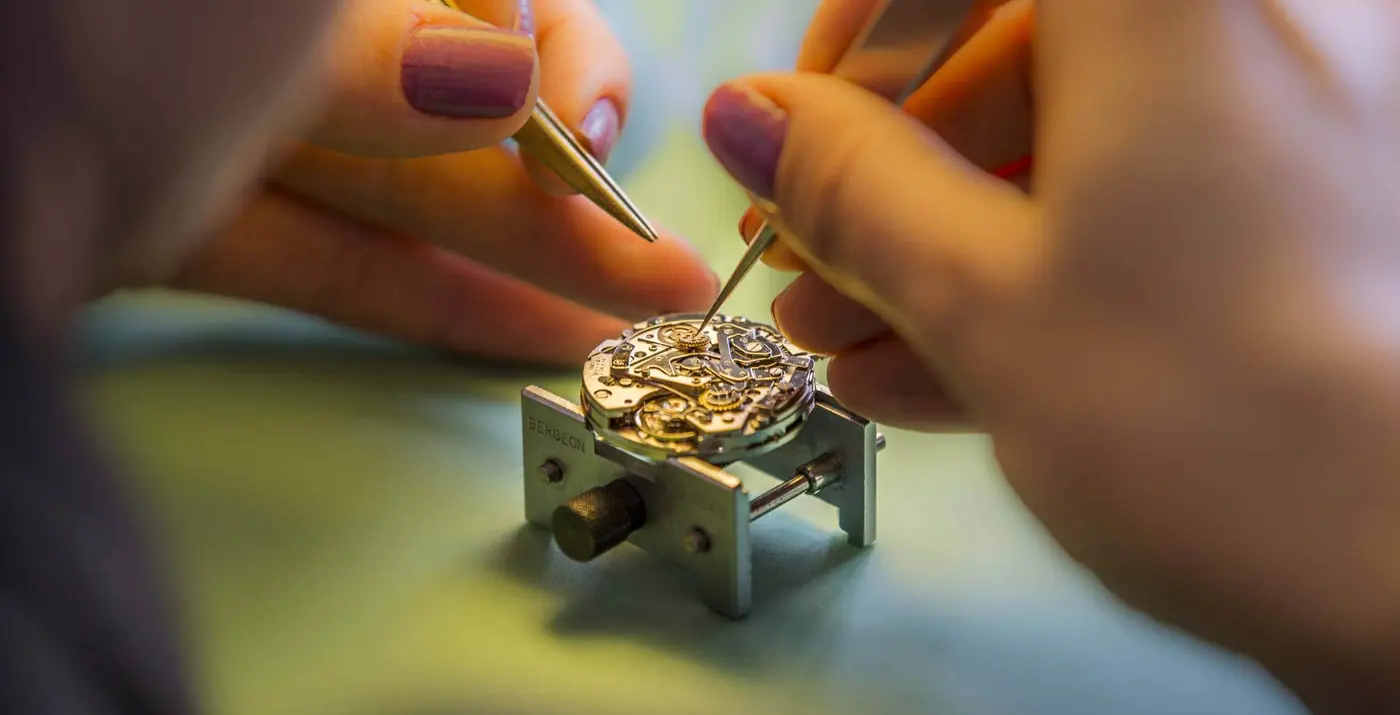
Manos de relojera trabajando con pinzas sobre un movimiento colocado en su soporte

La suya

El mismo recorrido, a su medida

El configurador le permite componer un reloj elemento por elemento, con el precio indicado en cada elección. El taller lo talla, lo decora y lo monta después, en Magny-en-Vexin.

Certificación Entreprise du Patrimoine Vivant La manufactura está distinguida Entreprise du Patrimoine Vivant por el Institut National des Métiers d'Art y el Ministère de l'Économie et des Finances.

Encuentre el distribuidor más cercano

Encontrar un distribuidor

Grabado bajo pedido

Sobre la masa oscilante o el cristal de fondo.

Entrega asegurada

Envío con seguimiento, en Francia y a nivel internacional.

Garantía 3 años

Además de la garantía legal de conformidad.

Inicio›La marca B.R.M›Arte relojero