Art horloger

À Magny-en-Vexin, une montre B.R.M Chronographes est dessinée, usinée, squelettée, décorée, montée et contrôlée dans des ateliers voisins. Peu de manufactures couvrent tout ce chemin. Voici le nôtre, étape par étape.

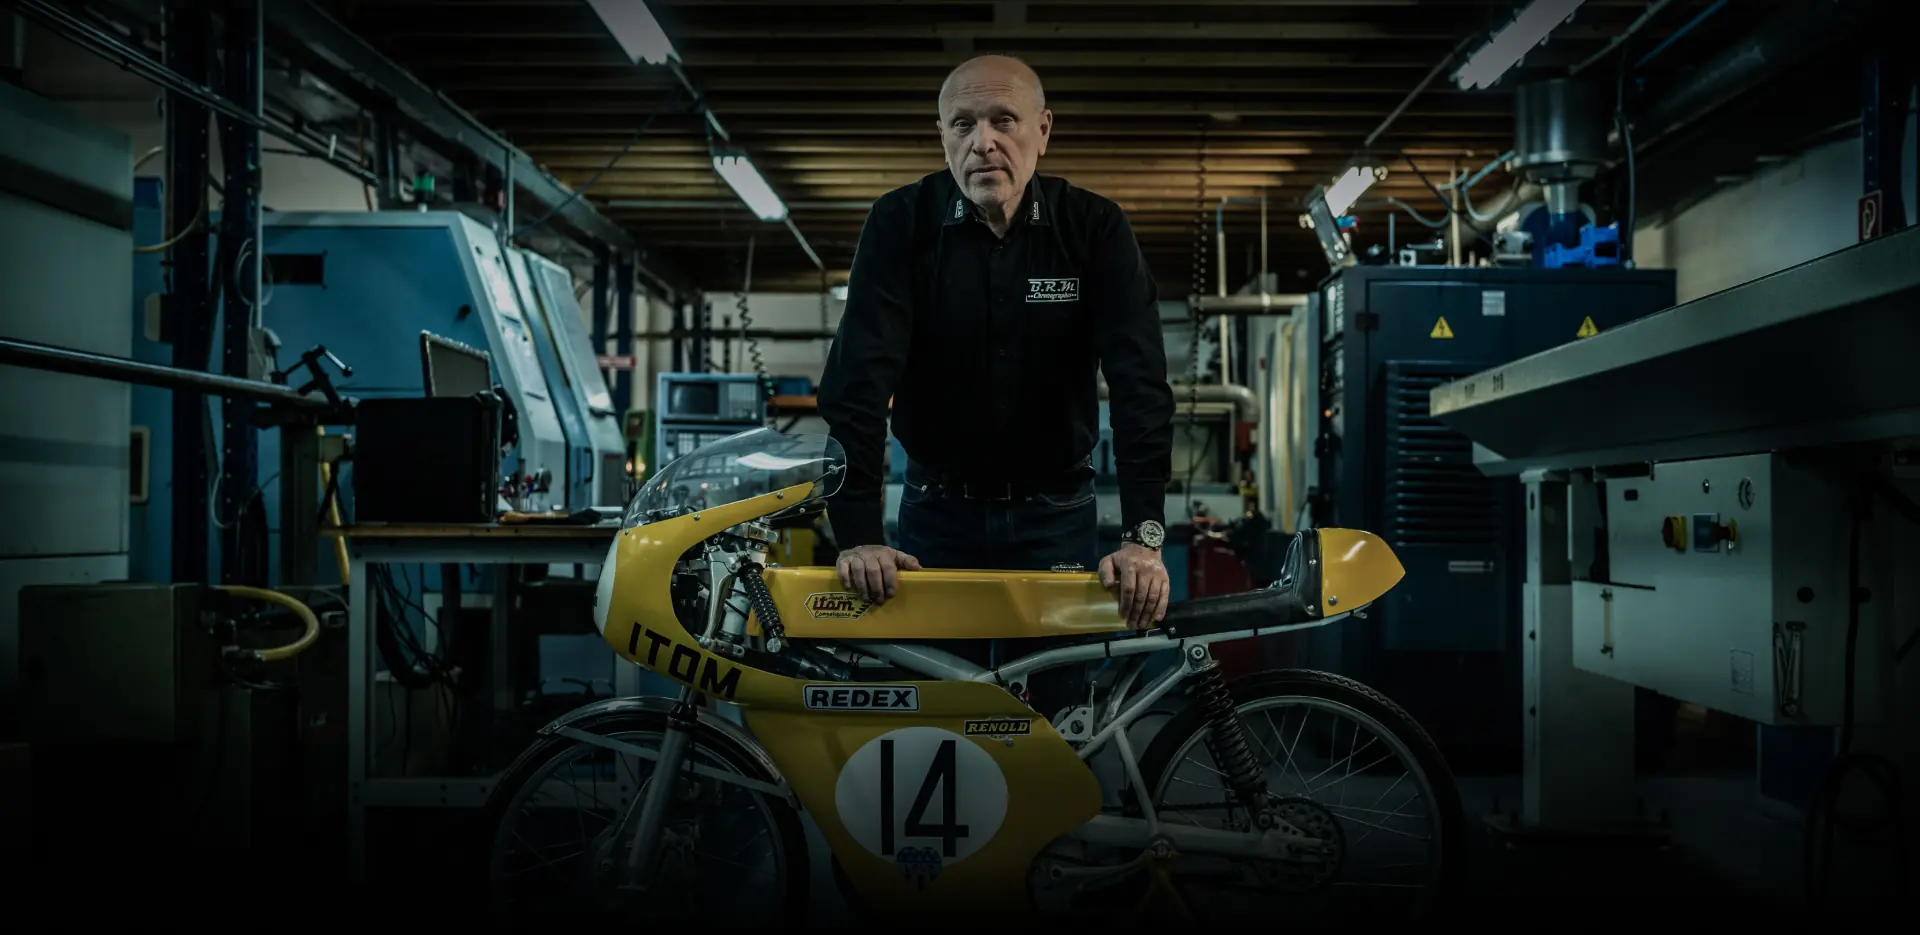
L'atelier d'usinage de la manufacture : un homme en noir, accoudé à une moto de course jaune, devant les machines

Tailler, ajourer, laquer, monter : au même endroit.

Bernard Richards Manufacture · Magny-en-Vexin, depuis 1986

Le chemin d'une montre

Six métiers, un même toit

Le dessin, l'usinage, le squelettage, les finitions, le montage et le contrôle se font à quelques mètres les uns des autres. Une pièce usinée à côté de l'établi peut être reprise, modifiée ou refaite sans attendre un fournisseur.

  1. Dessiner

    Chaque pièce de la montre a son plan, dessiné en trois dimensions.

  2. Tailler

    Boîtiers et pièces sont taillés dans la masse, au centième de millimètre.

  3. Ajourer

    Les mouvements squelettes sont ajourés à la main, à l'atelier.

  4. Décorer

    Gravure, cadran imprimé à l'unité, laque déposée au pinceau.

  5. Monter

    Pièce par pièce, le mouvement suspendu sur ses amortisseurs.

  6. Contrôler

    Deux contrôles, un numéro, et le retour à la maison pour l'entretien.

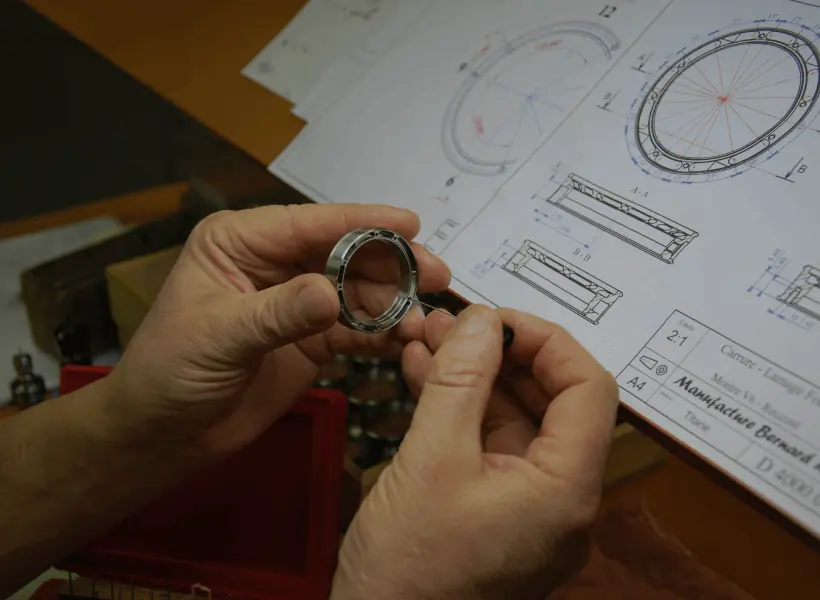
Mains tenant une carrure usinée au-dessus de son plan technique, au cartouche de la Manufacture Bernard Richards

La conception

Tout part d'un plan

La première B.R.M est née d'un croquis. En 2003, Bernard Richards ne trouve pas sur le marché la montre mécanique qu'il imagine : il dessine la GP-44. Depuis, chaque montre de la maison commence par un dessin.

Chaque pièce a ensuite son propre plan : la carrure, les cornes, le cadran, le cercle d'emboîtage. Ils sont dessinés en interne, en trois dimensions sous TopSolid, à la cote près. Les programmes des machines partent directement de ces plans 3D : l'usinage, quelques mètres plus loin, travaille sur le dessin lui-même.

La construction en éléments séparés se décide dès ce moment : chaque pièce est pensée pour être taillée à part, puis assemblée. C'est ce qui permet de réunir sur une même montre le carbone, le titane, le Makrolon®, l'inox traité PVD ou la céramique.
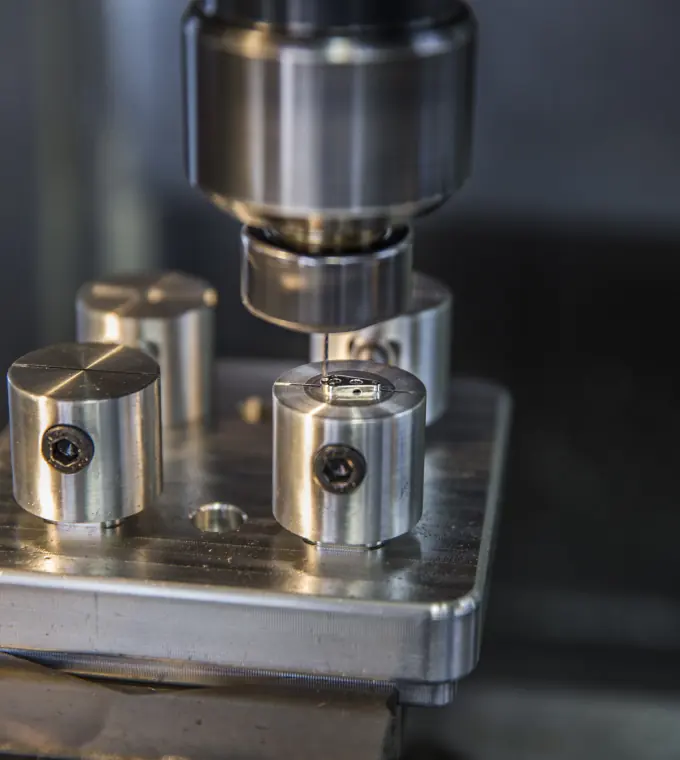
Pièces métalliques sur un plateau, sous la broche d'une machine à commande numérique
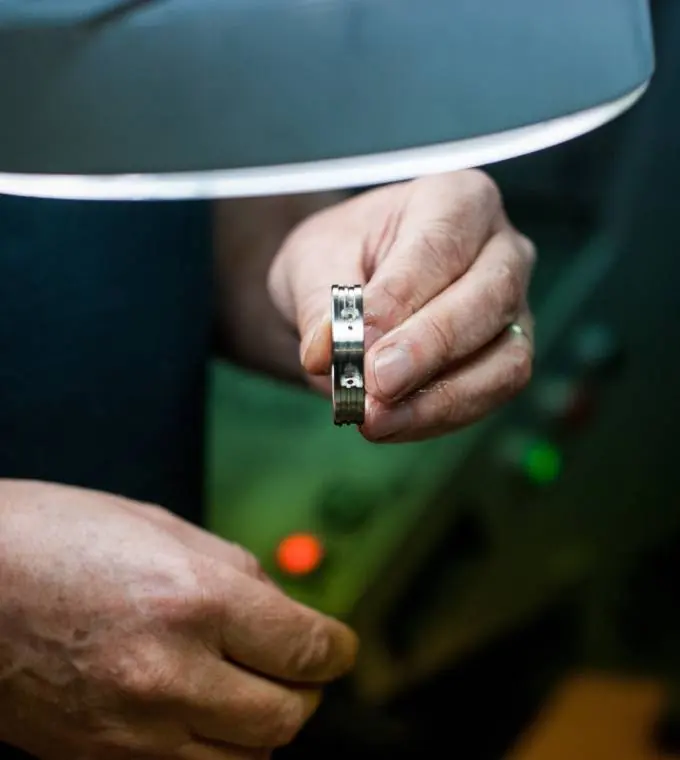
Sous la lampe de l'atelier, une main tient une petite pièce usinée

L'usinage

Taillé dans la masse

La manufacture dispose de son propre centre d'usinage : un parc de quatorze machines numériques, capables d'usiner jusqu'à onze axes. Les pièces sont taillées dans la masse, au centième de millimètre près.

Chaque élément est taillé séparément, puis assemblé. Les cornes, par exemple, sont usinées à part et vissées au boîtier. Cette construction, empruntée à l'automobile de luxe, permet de traiter chaque pièce à sa manière, de sa fabrication à sa finition.

Machines numériques

Usinage simultané

De millimètre près

Sur les mêmes machines

Pas seulement des boîtiers

GP-44, 2003

La première B.R.M, usinée sur le premier tour à commande numérique de la maison.

DDF12

Inspirée des disques de frein. Sa boîte en titane est, à elle seule, un défi d'usinage.

Boucle Golf

La boucle ardillon des montres Golf : allégée, usinée dans la masse, en neuf pièces.

Bijoux

Les bijoux sont taillés dans le titane, sur les machines qui usinent les boîtiers.

Remontoir Cylindre

Usiné comme un bloc moteur, à partir d'un bloc d'aluminium de 20 kilos, puis peint et cuit au four.

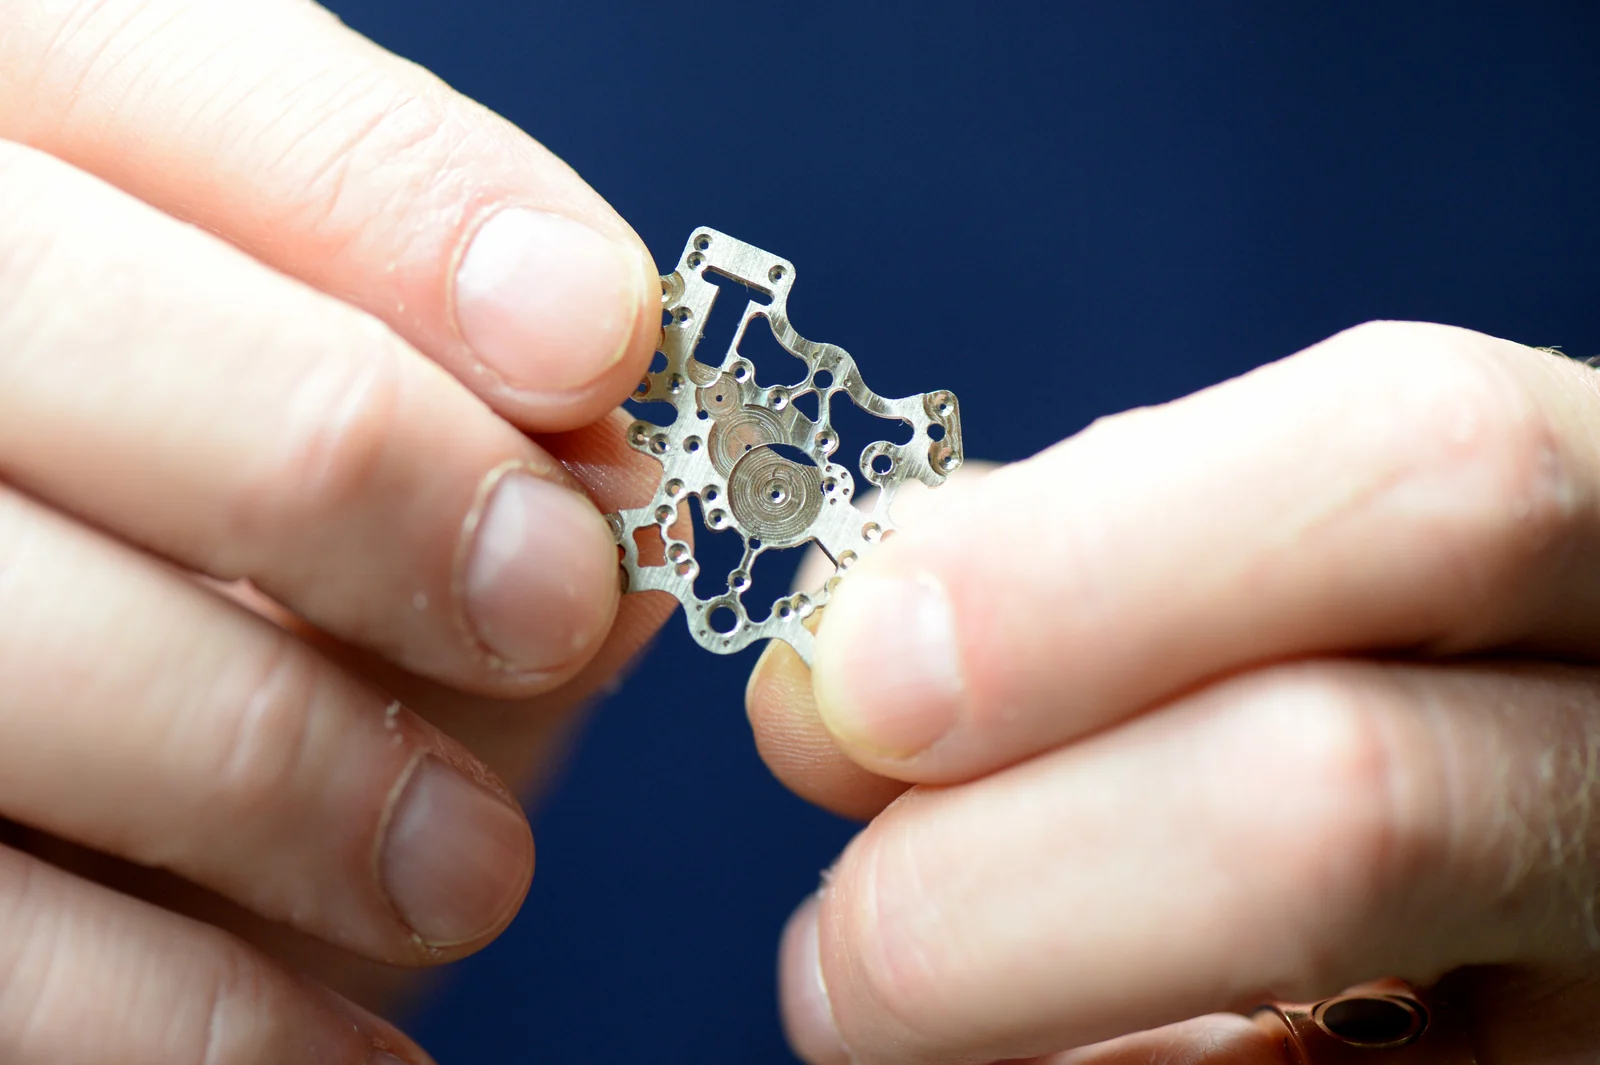
Pont de mouvement squeletté tenu entre les doigts d'un horloger
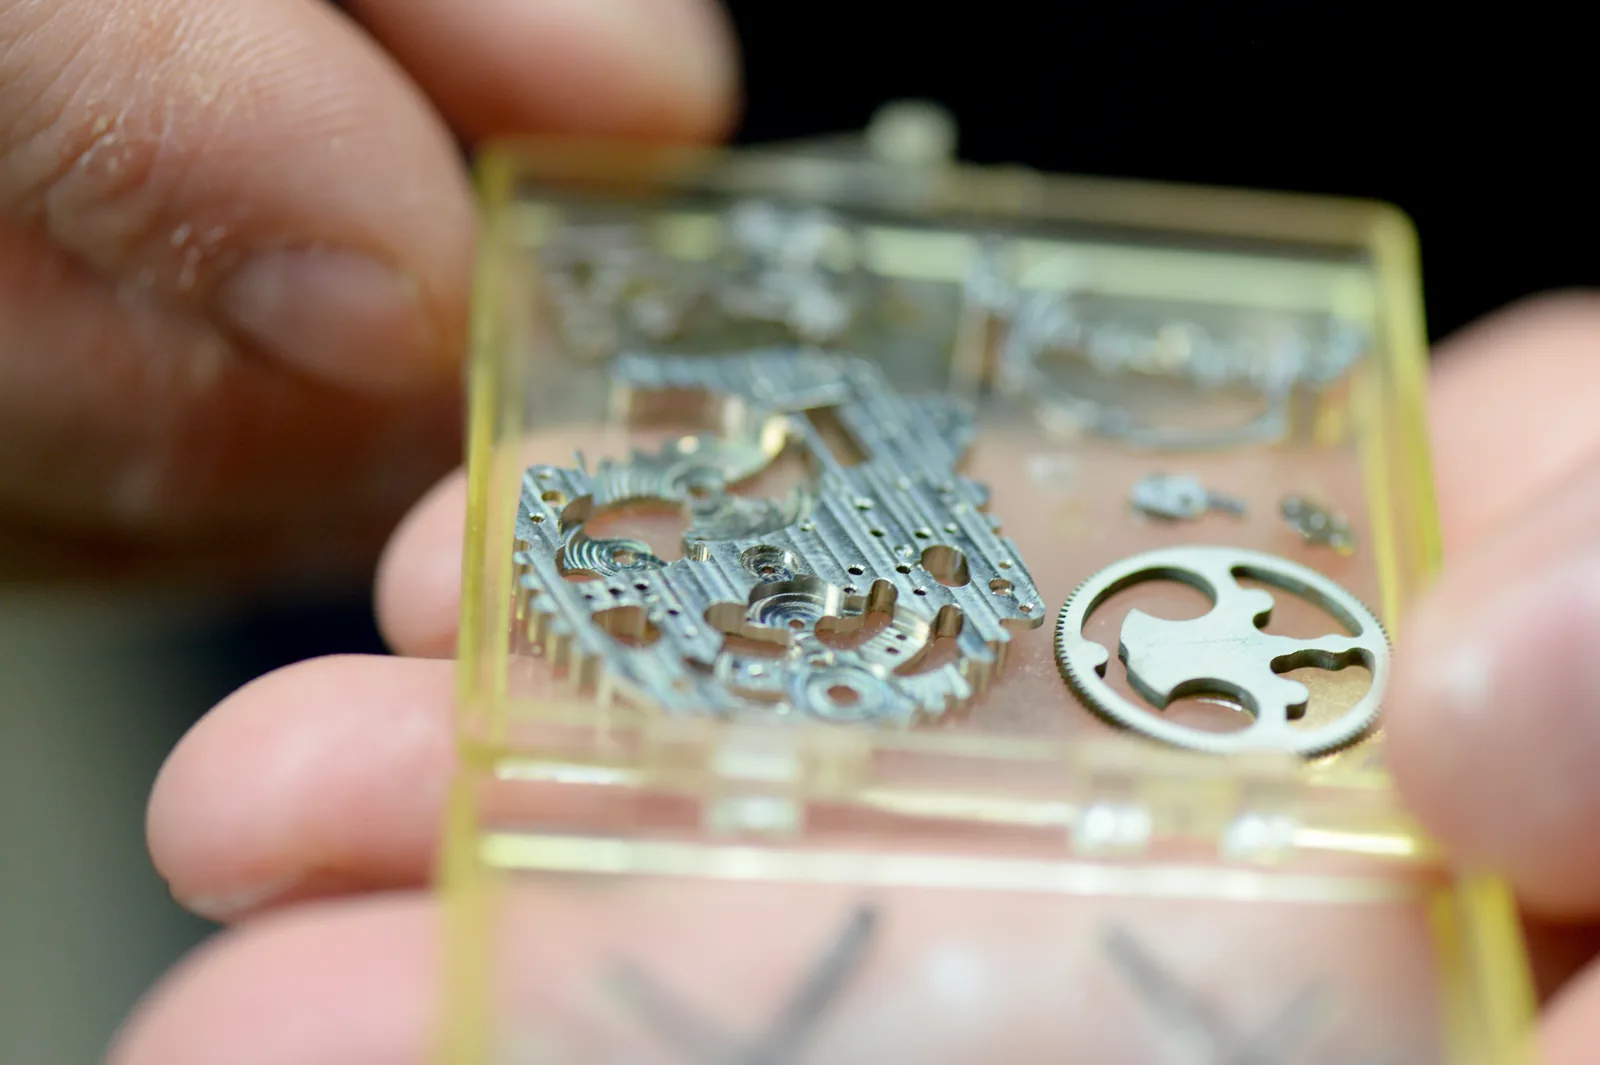
Boîte de pièces squelettées (pont de chrono, roue, ponts ajourés) tenue entre les doigts

Le squelettage

Ne garder que ce qui travaille

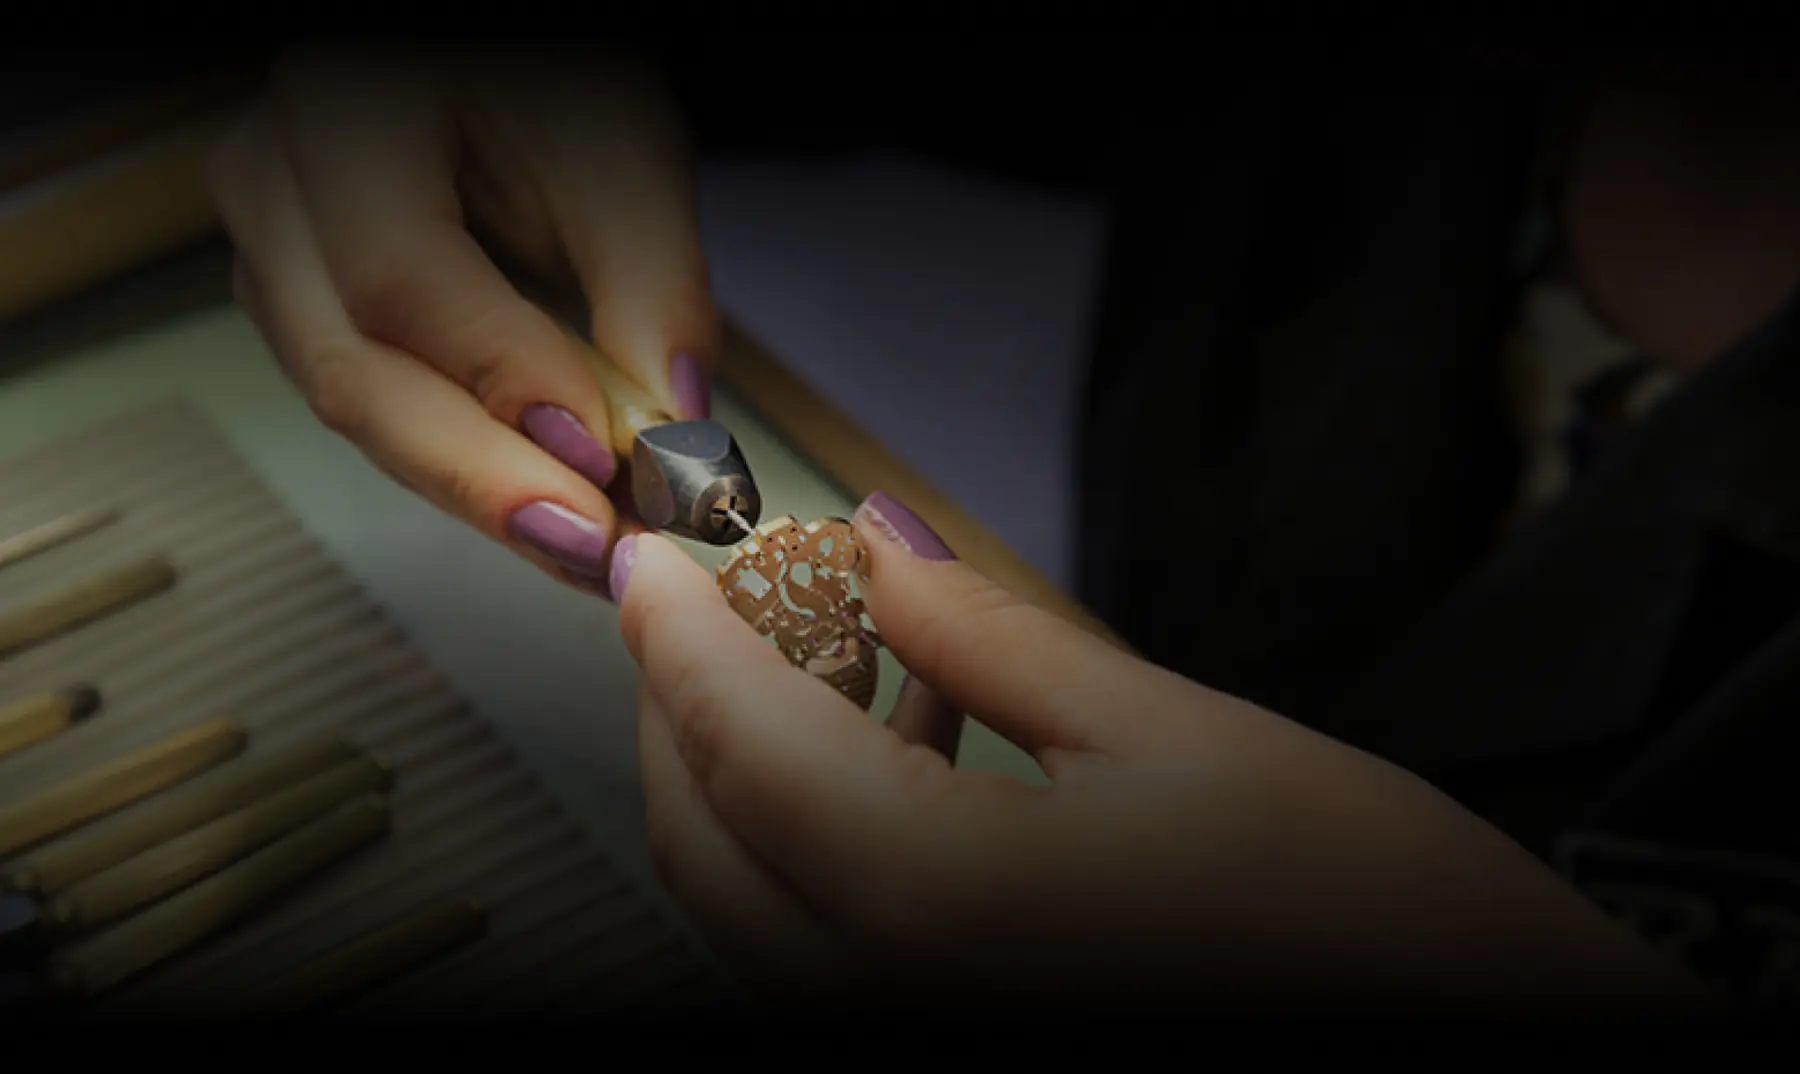
Squeletter, c'est retirer. Sur les ponts et la platine, l'atelier enlève la matière jusqu'à ne laisser que ce qui travaille. Chaque mouvement squelette est pensé, puis squeletté à la main par les équipes de l'atelier.

Trois calibres automatiques passent ainsi sur l'établi : l'ETA 2824-2 des V6-44-SA, DDF6 et GF6, l'ETA 2671 des GF7, et le chronographe Valjoux 7753 des MK-44 et V12-46-SA. Sur les fiches, ils portent la mention « squeletté par BRM ». Ce sont les mouvements propres à la manufacture : tous les calibres squelette de la collection sortent de cet établi.

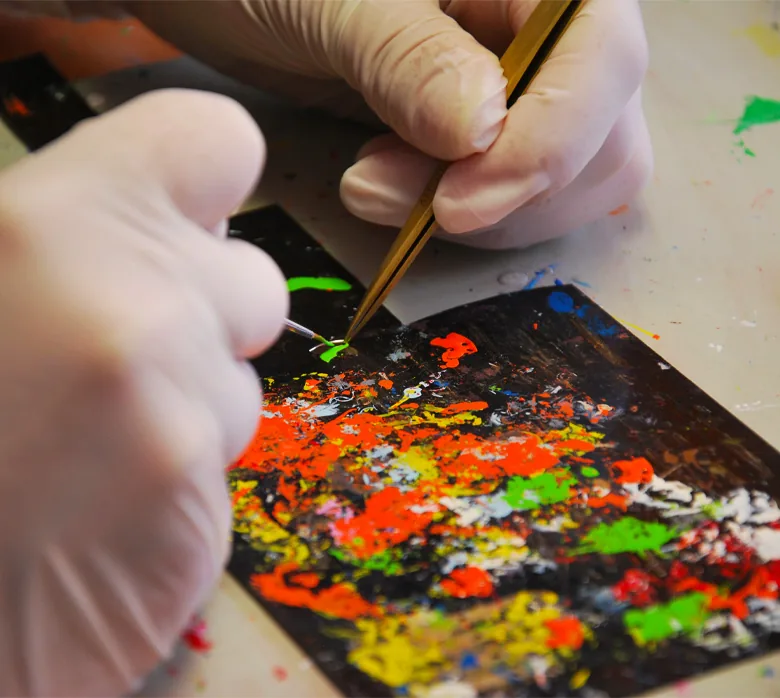
Main gantée déposant la laque au pinceau fin, sur une palette d'essais multicolore

04 · Les finitions

La couleur se pose à la main

Une fois taillée, la montre passe entre d'autres mains. Avant le montage, elle suit un ordre précis : la gravure d'abord, puis, sur les modèles squelette, la découpe du cadran, faite à la main, et enfin son impression.

  1. Gravure

    En surface et en profondeur, réalisée à l'atelier : sur la masse oscillante, le verre de fond ou la couronne. Un nom, une date, une devise.

  2. Cadran imprimé à l'unité

    Les cadrans sont imprimés un par un, sur des machines à impression UV installées à la manufacture. C'est ce qui permet un cadran sur mesure, jusqu'au logo d'une entreprise ou d'une écurie.

  3. Laque déposée à la main

    Laque époxy posée au pinceau puis cuite au four, sur le boîtier, la couronne, les poussoirs ou les ressorts. Une teinte peut être reproduite d'après sa référence Pantone, jusqu'à celle d'une carrosserie.

  4. Polissage, bouchonnage, sertissage

    Les gestes que reconnaît le label Entreprise du Patrimoine Vivant, faits à l'établi par les artisans de la maison.

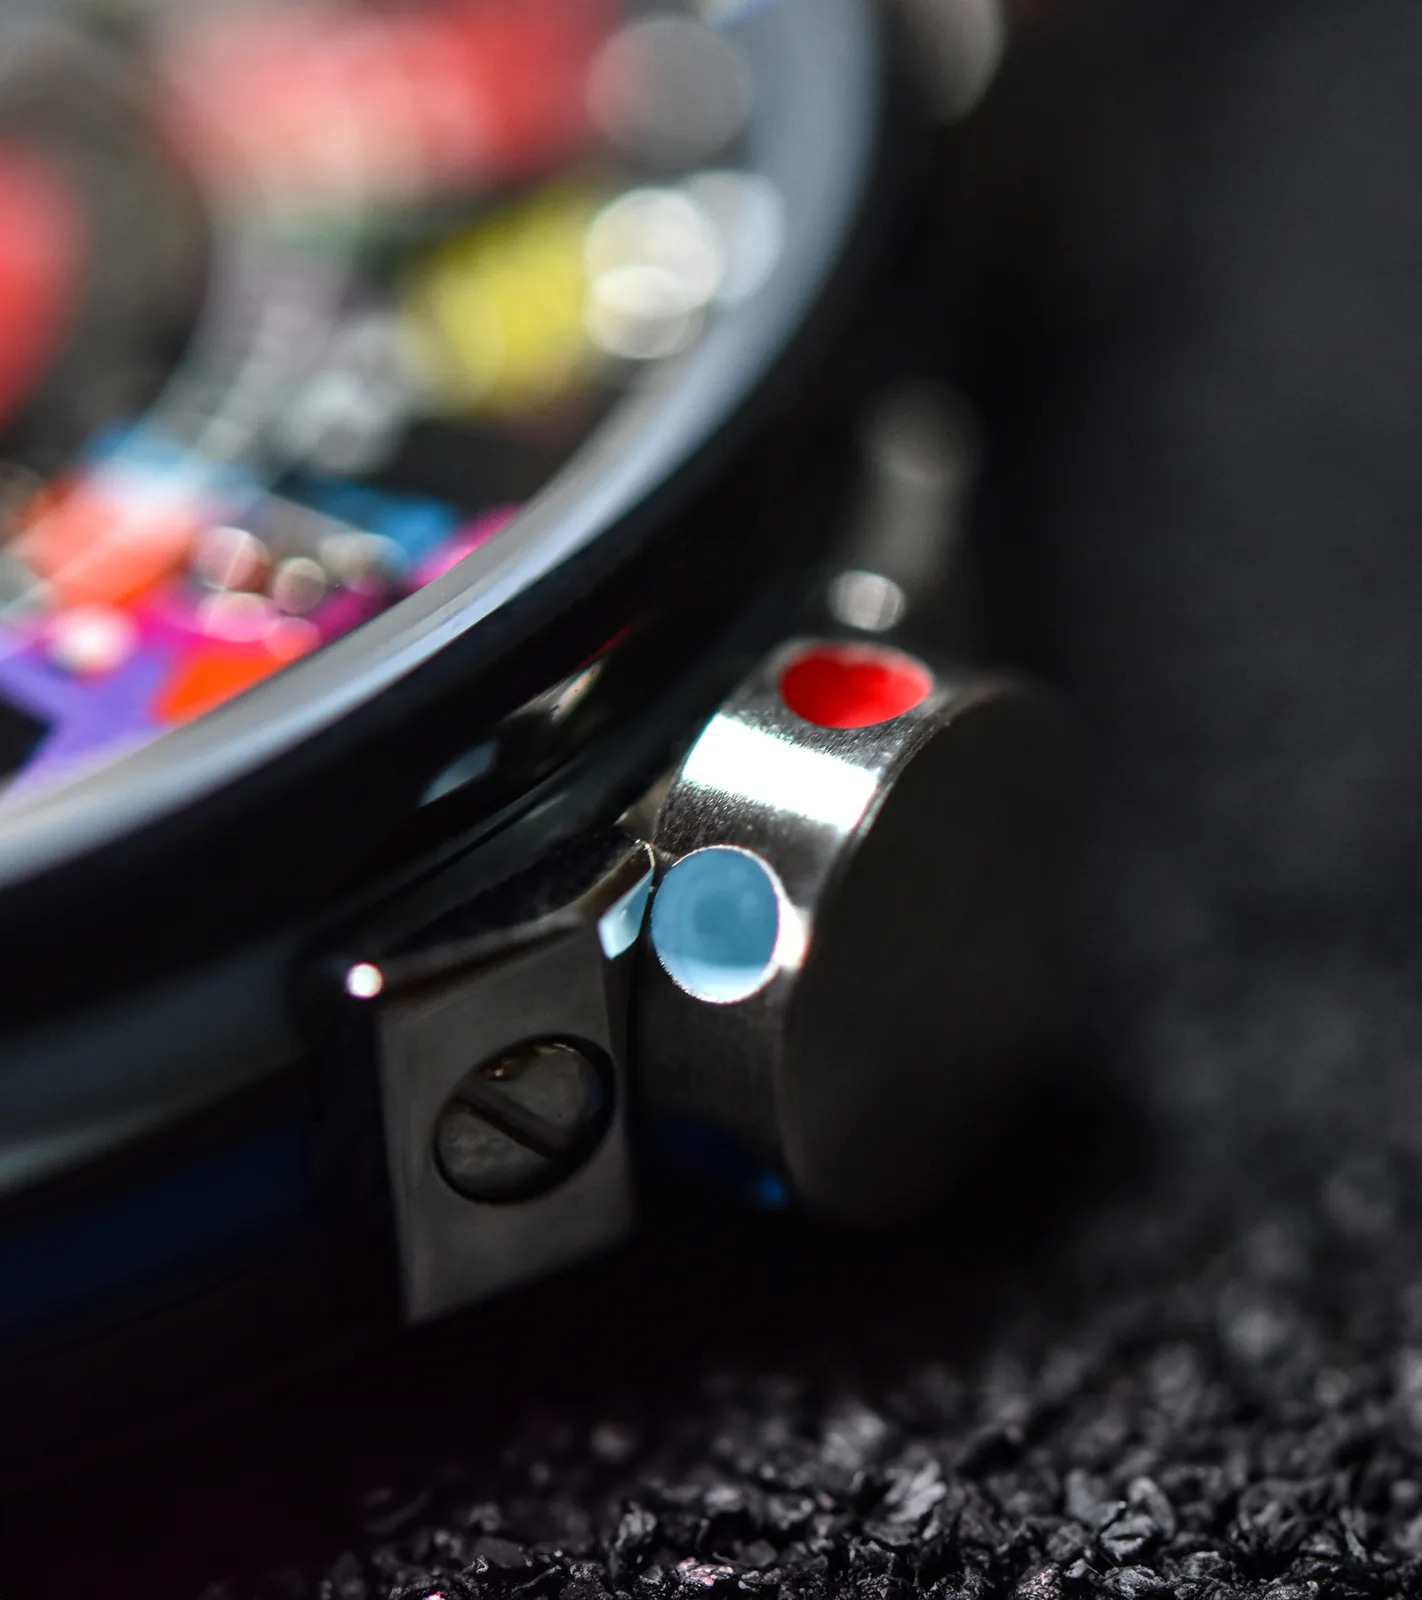
Couronne et cornes d'une montre Art Car en gros plan, pastilles de laque rouge et bleu ciel
La laque, posée point par point sur la couronne et les cornes.
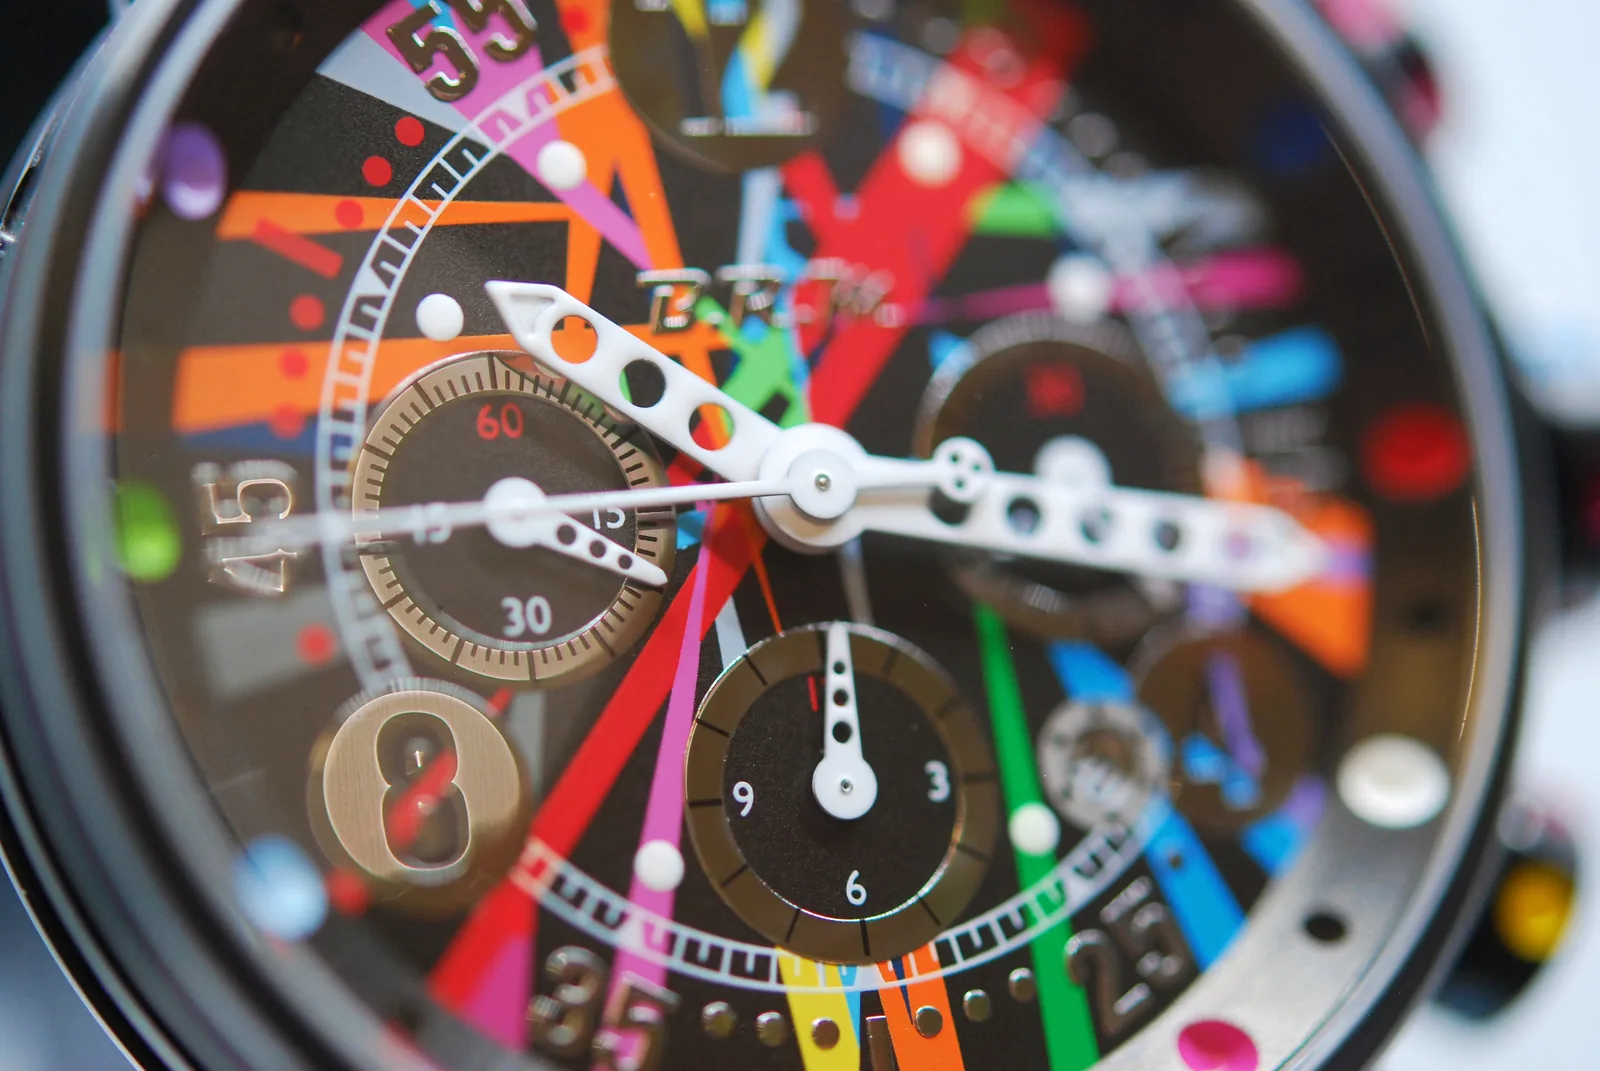
Cadran chronographe de la V12-44 Titane Art Car en gros plan : faisceaux de couleurs, compteurs, aiguilles perforées
Un cadran de la collection Art Car, imprimé à la manufacture.
Une artisane polit une pièce ajourée à l'établi
Le polissage d'une pièce ajourée, à l'établi.
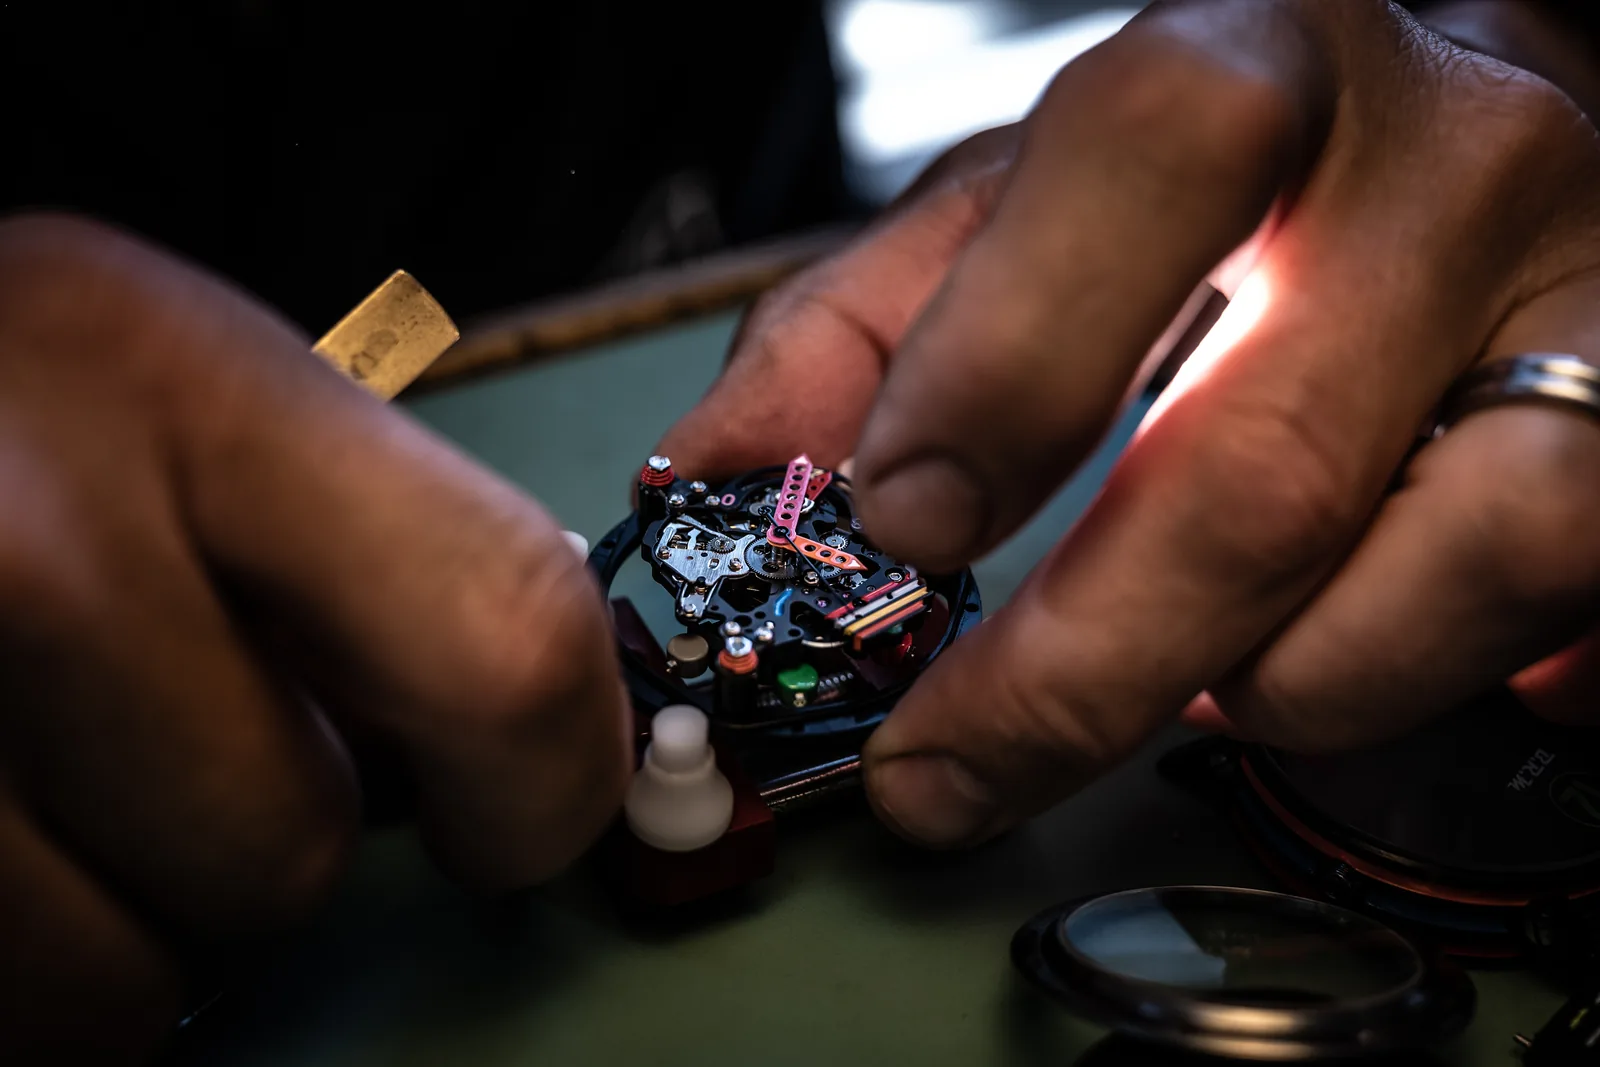
Mains d'horloger assemblant un mouvement à l'atelier
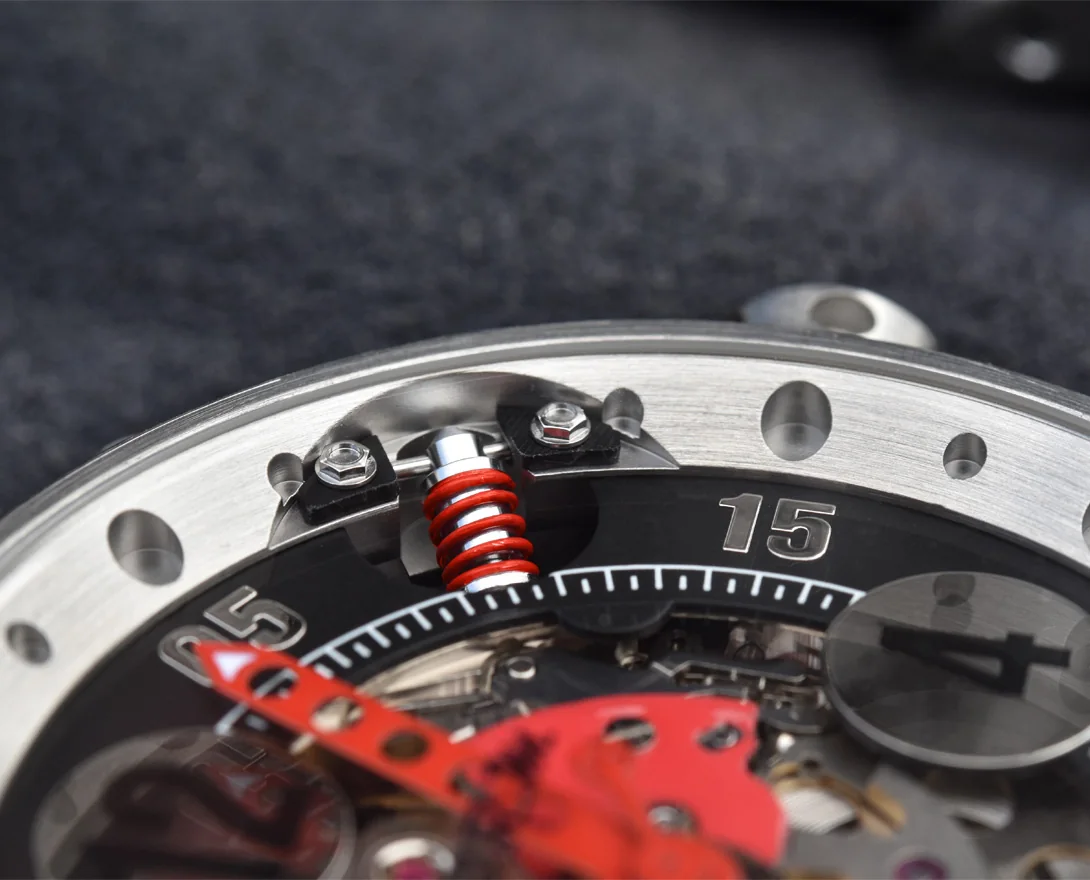
Amortisseur à ressort rouge entre le boîtier et le mouvement squeletté, en gros plan

L'emboîtage et le montage

Pièce par pièce, à l'établi

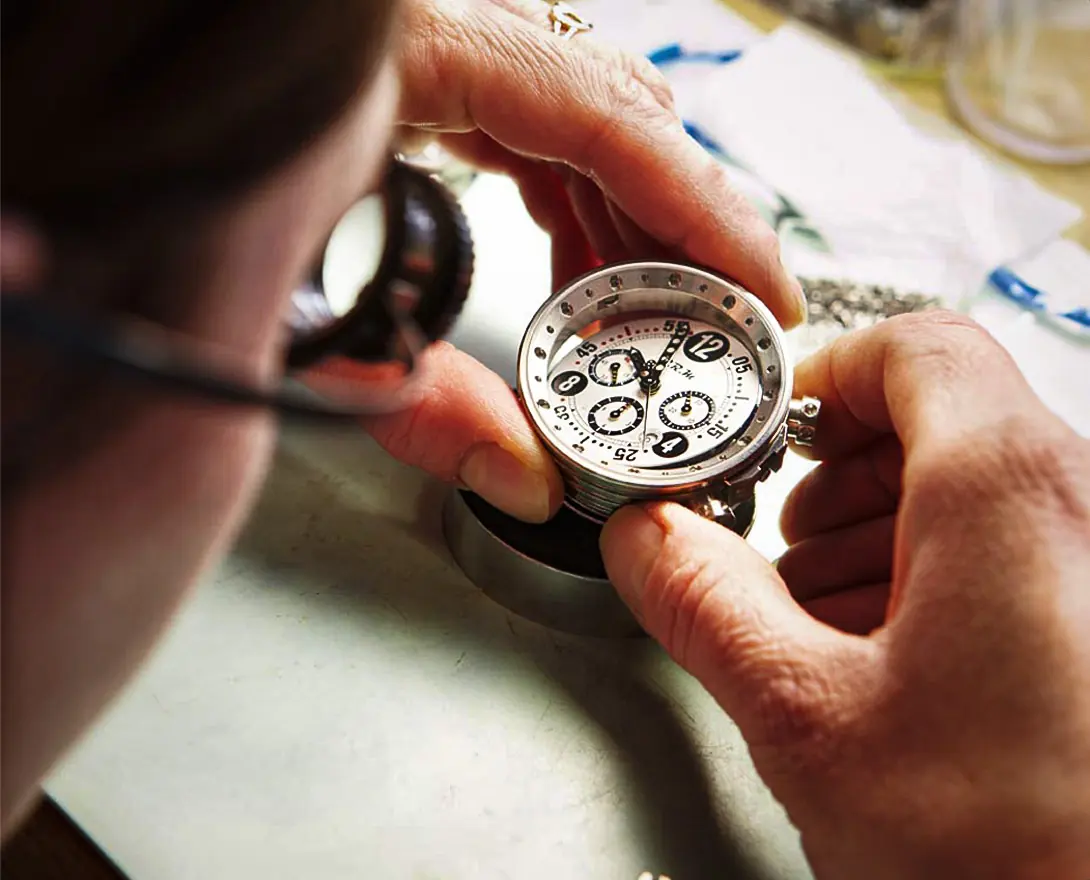
Carrure, cercle d'emboîtage, cadran imprimé, mouvement : tout se retrouve sur l'établi. Quatre horlogers les montent ; chaque montre est confiée à l'un d'eux, qui la monte pièce par pièce et la règle à l'atelier. Elle est fabriquée à la commande : comptez six à huit semaines, quel que soit le modèle.

Chez B.R.M, le calibre n'est jamais vissé sec à la carrure. Le cercle d'emboîtage repose sur des amortisseurs, au minimum trois en face arrière, sur toutes les montres de la maison. Le mouvement est suspendu dans le boîtier ; c'est pour cela que tant de cadrans sont ajourés : il n'y a rien à cacher.

Suspendre un mouvement

Trois façons de faire

Shock Absorbers

Six ressorts hélicoïdaux en acier, trois devant, trois derrière, espacés de 120°. Les trois de face traversent le cadran. Présenté en 2014 avec la V6-44-SA.

Comprendre le mécanisme

Silent-blocs

Trois petits silent-blocs à la place des ressorts. Une autre mécanique, pas une autre finition : c'est la suspension des V6-44-SLB.

Full-Floating

Sur la FF39-40, le mouvement est tenu par cinq silent-blocs en nitrile et deux courroies, qui règlent sa protection aux chocs à la verticale comme à l'horizontale. Sur la GF6 squelette en carbone, le balancier « full-floating » associe une masse autorégulante et six amortisseurs.

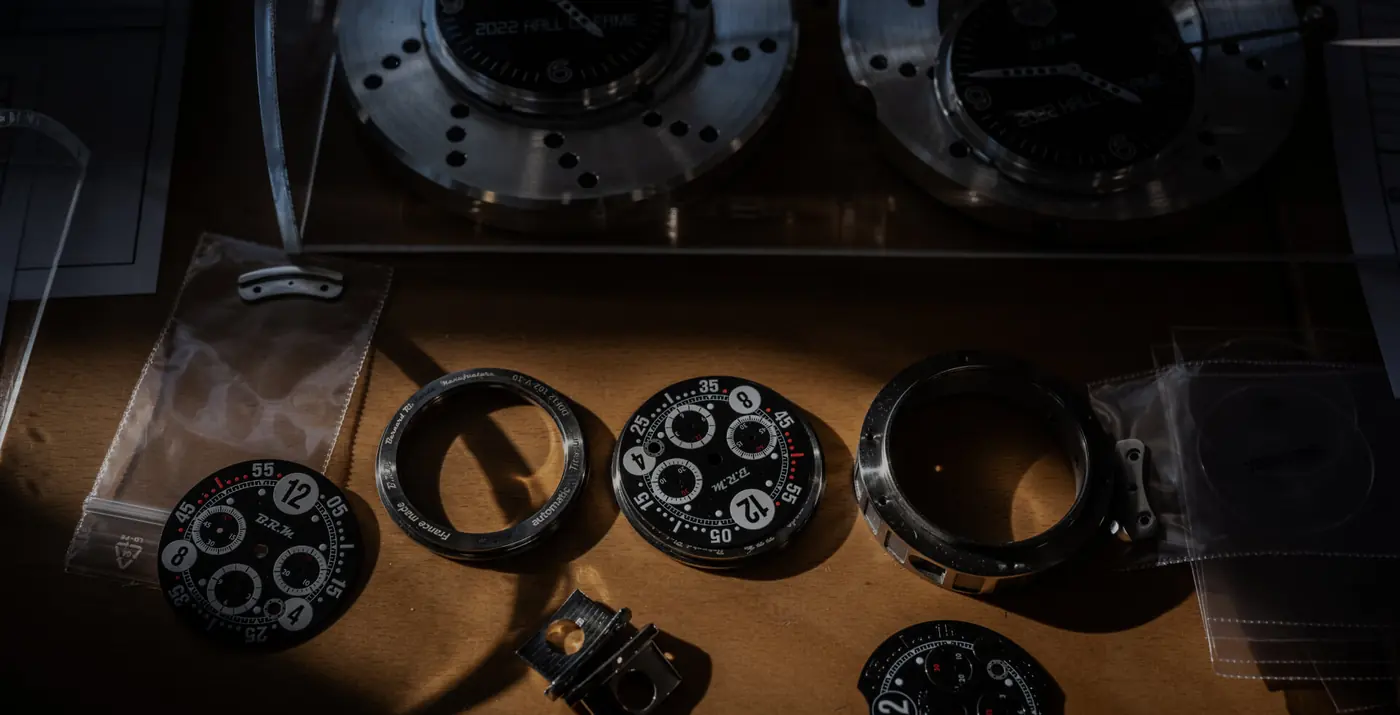
Cadrans, carrures et pièces en sachets posés sur l'établi, avant le montage
Avant le montage : cadrans, carrures et petites pièces attendent sur l'établi.
Un horloger, loupe à l'œil, examine un chronographe B.R.M à cadran blanc
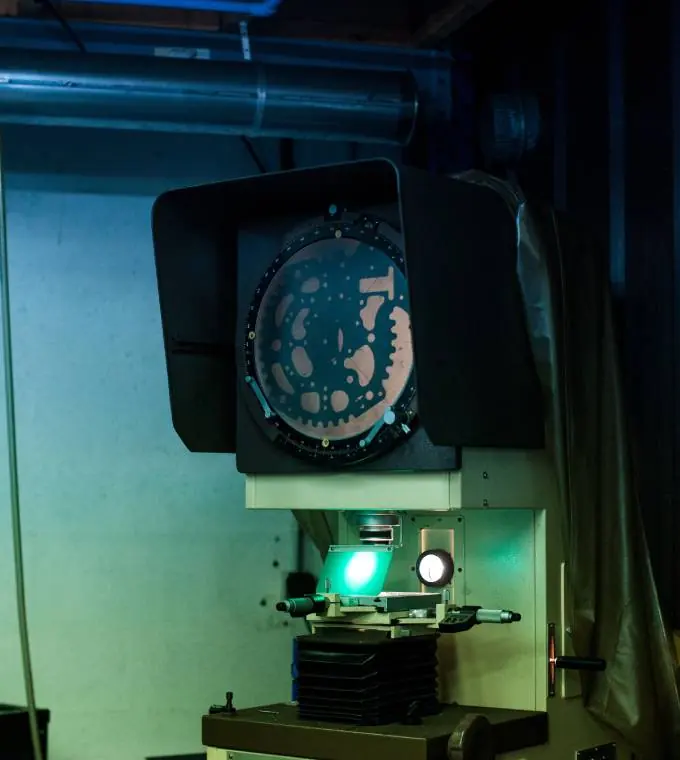
Projecteur de profil de l'atelier : le contour d'une pièce ajourée agrandi sur l'écran

Le contrôle et le service après-vente

Contrôlée, numérotée, suivie

Montée et réglée, la montre passe le contrôle qualité de l'atelier, en deux temps : un contrôle technique, puis un contrôle esthétique. Elle y est photographiée de face et de dos, et ces photos restent attachées à son numéro de série.

Elle reçoit alors son numéro et quitte l'atelier avec une garantie de trois ans, en plus de la garantie légale de conformité.

Et quand elle revient
  • Elle revient à Magny-en-Vexin, entre les mains de ceux qui l'ont fabriquée.
  • Diagnostic, puis devis sous deux semaines en moyenne : rien n'est lancé sans votre accord.
  • Pièces d'origine exclusivement, contrôle d'étanchéité par test de pression.
  • La réparation est garantie un an.
Le service après-vente

En toute franchise

Ce qui vient d'ailleurs

C'est la question à poser à toute marque qui se dit fabriquée en France. Chez B.R.M, la réponse est écrite sur chaque fiche.

Ce que fait une manufacture française
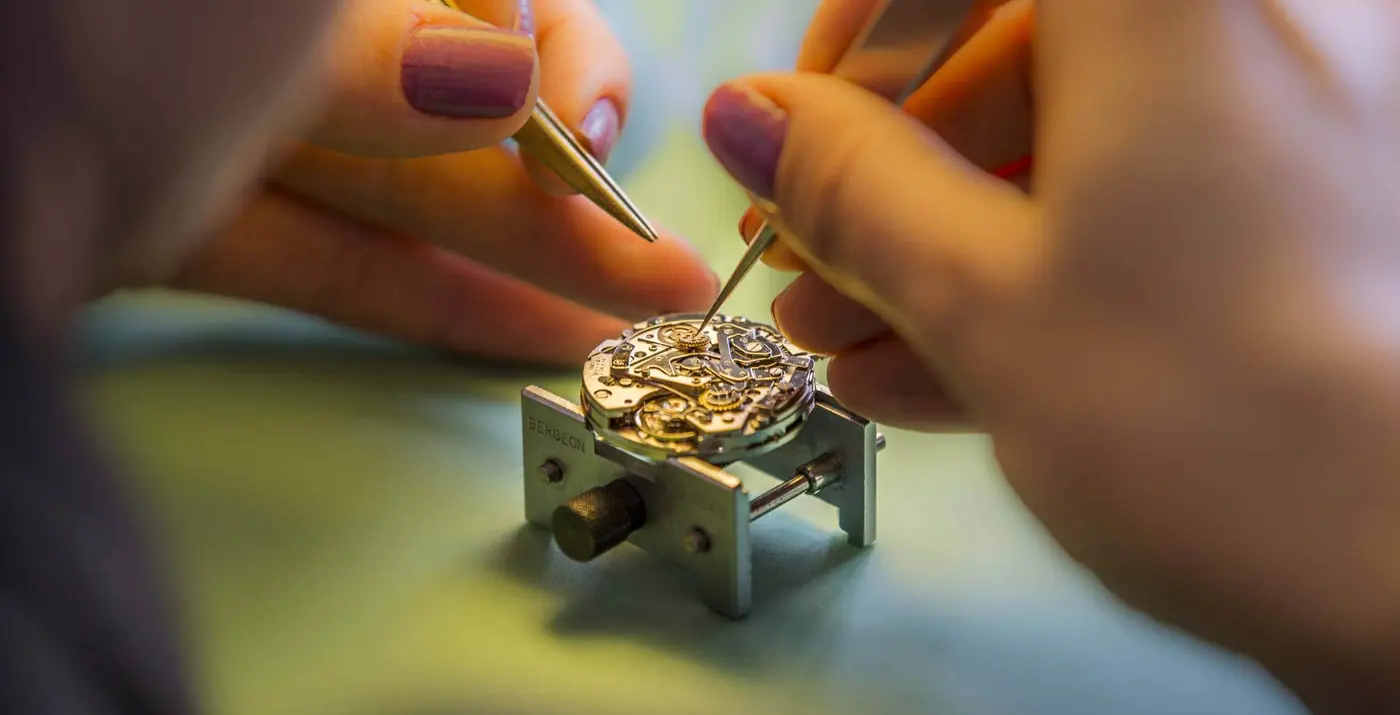
Mains d'horlogère travaillant aux brucelles sur un mouvement posé sur son support

La vôtre

Le même chemin, à votre mesure

Le configurateur vous laisse composer une montre élément par élément, le prix affiché à chaque choix. L'atelier la taille, la décore et la monte ensuite, à Magny-en-Vexin.

Label Entreprise du Patrimoine Vivant La manufacture est distinguée Entreprise du Patrimoine Vivant par l'Institut National des Métiers d'Art et le Ministère de l'Économie et des Finances.

Trouvez le revendeur le plus proche de chez vous

Trouver un revendeur

Gravure sur demande

Sur la masse oscillante ou le verre de fond.

Livraison assurée

Expédition suivie, en France et à l'international.

Garantie 3 ans

En plus de la garantie légale de conformité.

Accueil›La maison B.R.M›Art horloger