Arte orologiera

Dal progetto al banco

A Magny-en-Vexin, un orologio B.R.M Chronographes è disegnato, lavorato, scheletrato, decorato, montato e controllato in atelier vicini. Poche manifatture coprono tutto questo percorso. Ecco il nostro, tappa per tappa.

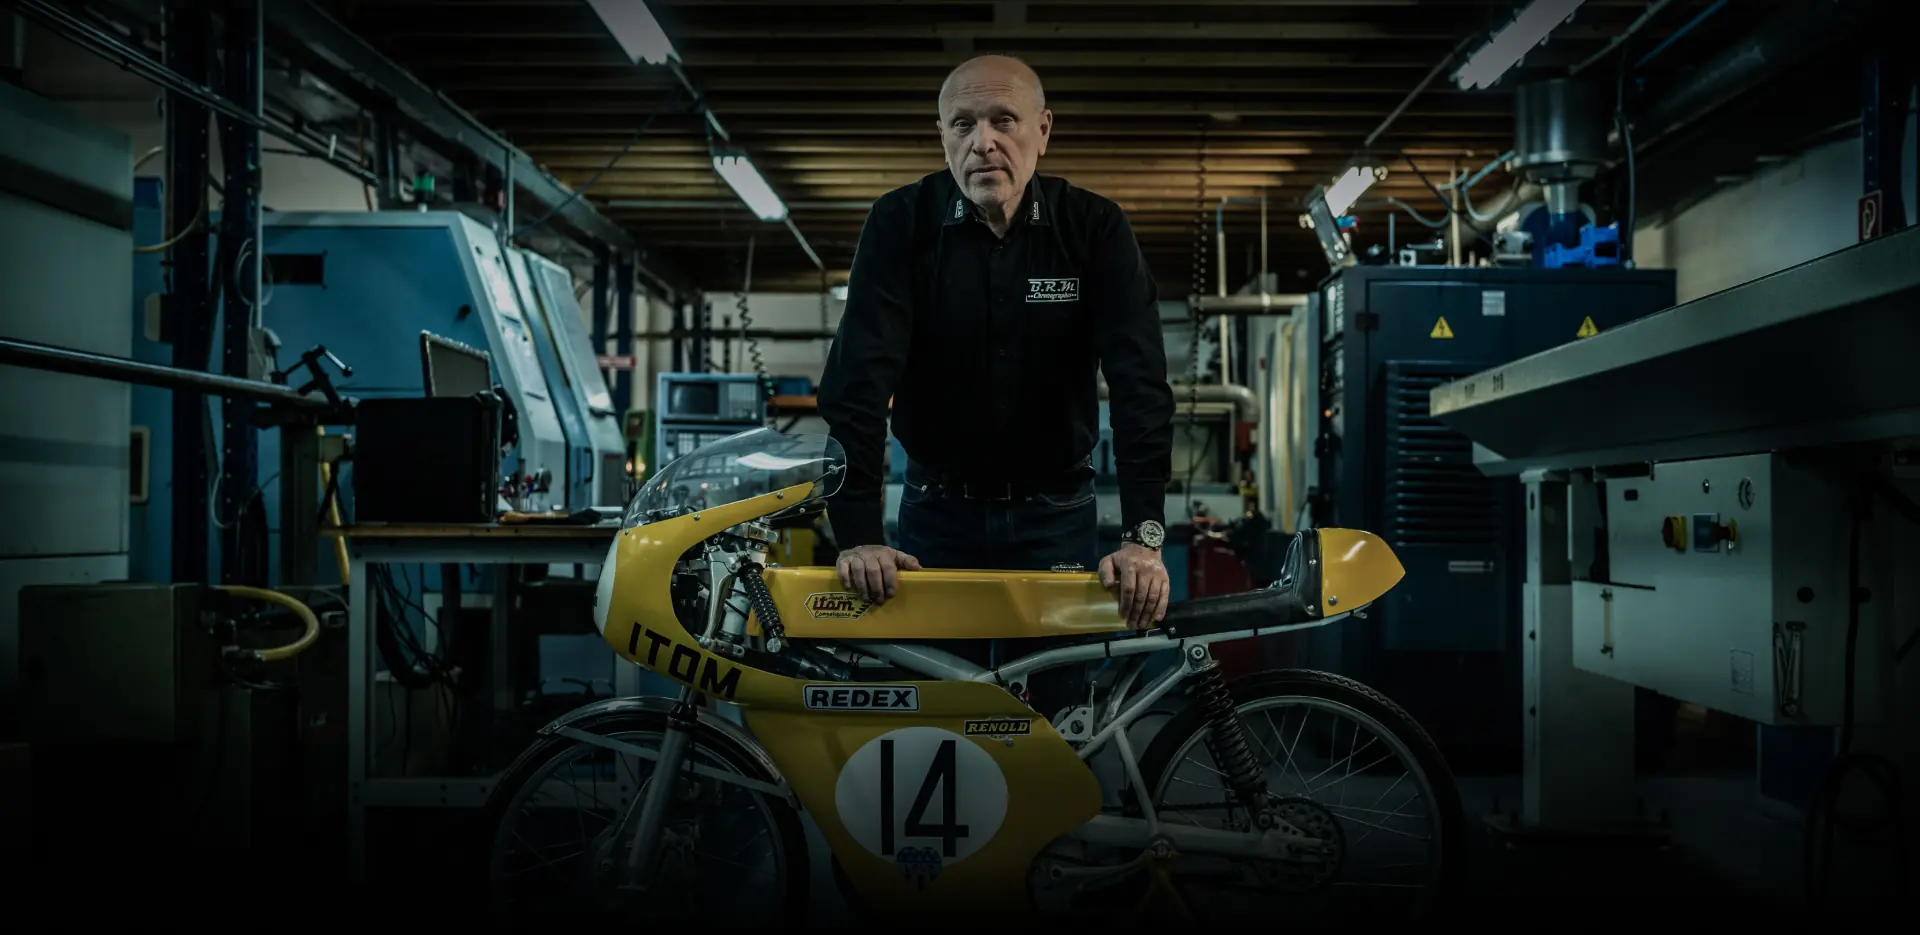
L'atelier di lavorazione della manifattura: un uomo in nero, appoggiato a una moto da corsa gialla, davanti alle macchine

Lavorare, traforare, laccare, montare: nello stesso luogo.

Bernard Richards Manufacture · Magny-en-Vexin, dal 1986

Il percorso di un orologio

Sei mestieri, un solo tetto

Il disegno, la lavorazione, la scheletratura, le finiture, l'assemblaggio e il controllo si svolgono a pochi metri gli uni dagli altri. Un componente lavorato accanto al banco può essere ripreso, modificato o rifatto senza attendere un fornitore.

  1. Disegnare

    Ogni componente dell'orologio ha il proprio disegno tecnico, tracciato in tre dimensioni.

  2. Lavorare

    Casse e componenti sono lavorati nella massa, al centesimo di millimetro.

  3. Scheletrare

    I movimenti scheletrati sono traforati a mano, nell'atelier.

  4. Decorare

    Incisione, quadrante stampato singolarmente, lacca applicata a pennello.

  5. Assemblare

    Componente per componente, il movimento sospeso sui suoi ammortizzatori.

  6. Controllare

    Due controlli, un numero, e il ritorno in manifattura per la manutenzione.

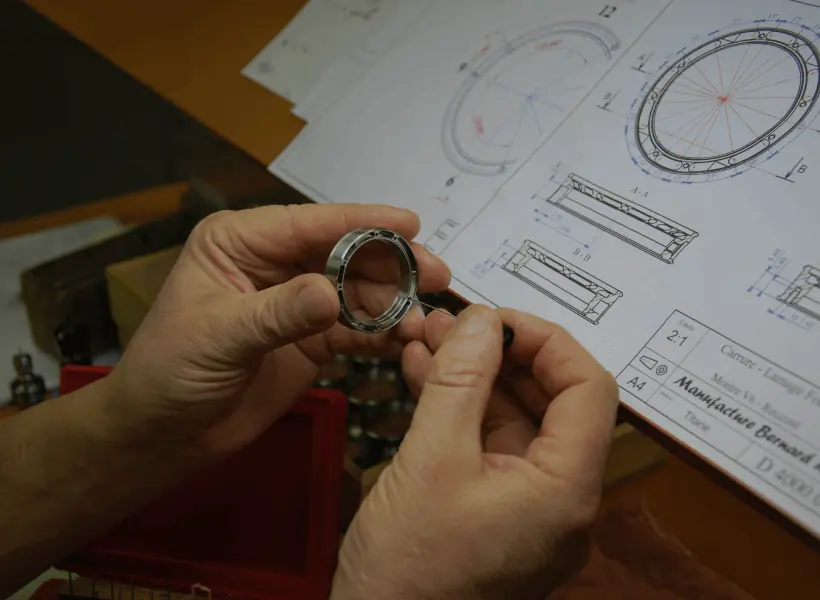
Mani che tengono una carrure lavorata al di sopra del suo disegno tecnico, con il cartiglio della Manufacture Bernard Richards

La concezione

Tutto parte da un progetto

Il primo B.R.M è nato da uno schizzo. Nel 2003, Bernard Richards non trova sul mercato l'orologio meccanico che immagina: disegna il GP-44. Da allora, ogni orologio della manifattura inizia con un disegno.

Ogni componente ha poi il proprio disegno tecnico: la carrure, le anse, il quadrante, la lunetta d'incastro. Sono disegnati internamente, in tre dimensioni con TopSolid, con precisione alla quota. I programmi delle macchine partono direttamente da questi disegni 3D: la lavorazione, a pochi metri di distanza, lavora sul disegno stesso.

La costruzione in elementi separati si decide fin da questo momento: ogni pezzo è pensato per essere lavorato a parte, poi assemblato. È questo che permette di riunire su uno stesso orologio il carbonio, il titanio, il Makrolon®, l'acciaio inossidabile trattato PVD o la ceramica.
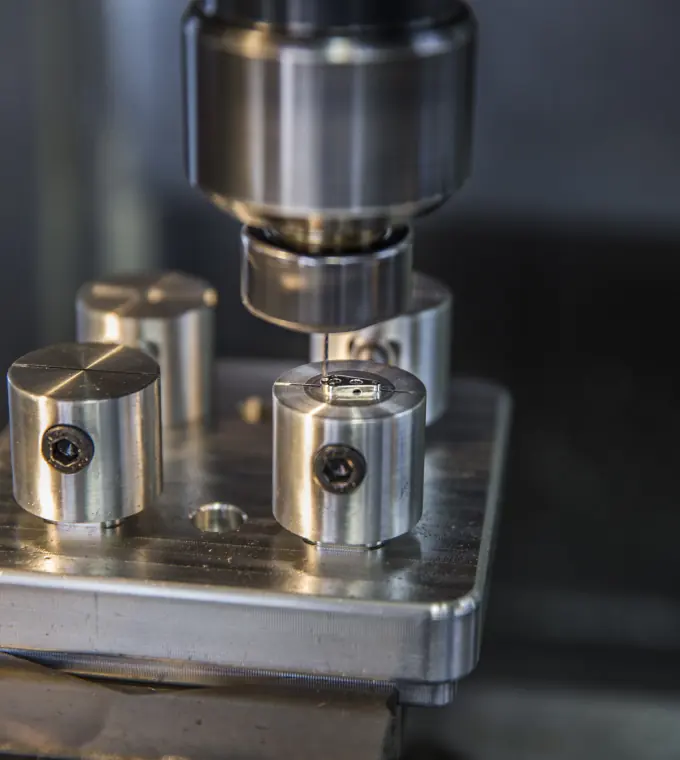
Pezzi metallici su un vassoio, sotto il mandrino di una macchina a controllo numerico
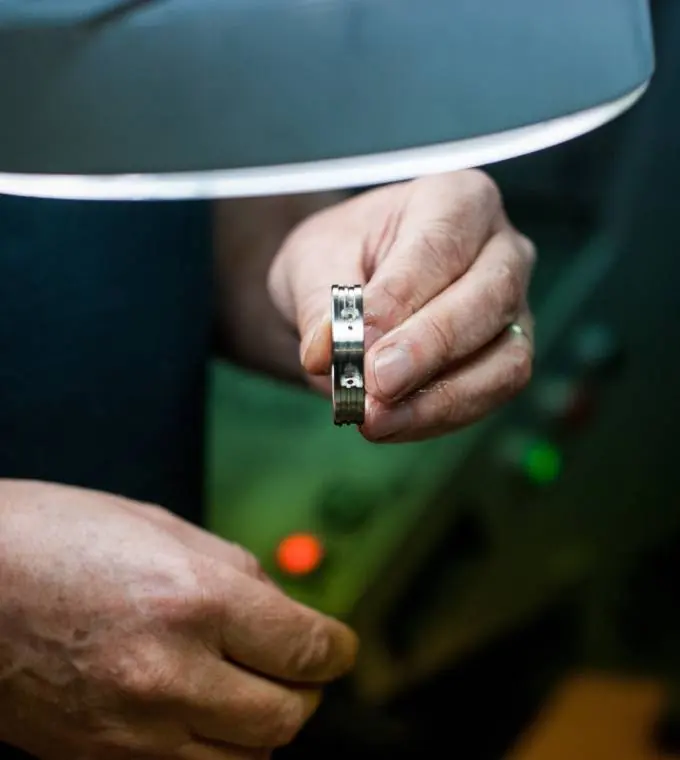
Sotto la lampada dell'atelier, una mano tiene un piccolo pezzo lavorato

La lavorazione

Ricavato dal pieno

La manifattura dispone del proprio centro di lavorazione: un parco di quattordici macchine a controllo numerico, capaci di lavorare fino a undici assi. I pezzi sono lavorati nel pieno, al centesimo di millimetro.

Ogni elemento è lavorato separatamente, poi assemblato. Le anse, ad esempio, sono lavorate a parte e avvitate alla cassa. Questa costruzione, mutuata dall'automobile di lusso, permette di trattare ogni componente a suo modo, dalla fabbricazione alla finitura.

Macchine a controllo numerico

Lavorazione simultanea

Al decimo di millimetro

Sulle stesse macchine

Non soltanto casse

GP-44, 2003

Il primo B.R.M, lavorato sul primo tornio a controllo numerico della manifattura.

DDF12

Ispirata ai dischi dei freni. La sua cassa in titanio è, di per sé, una sfida di lavorazione.

Fibbia Golf

La fibbia ad ardiglione delle orologi Golf : alleggerita, lavorata nella massa, in nove pezzi.

Gioielli

Gli rubini sono ricavati dal titanio, sulle macchine che lavorano le casse.

Remontoir Cylindre

Lavorato come un blocco motore, a partire da un blocco di alluminio di 20 chili, poi verniciato e cotto in forno.

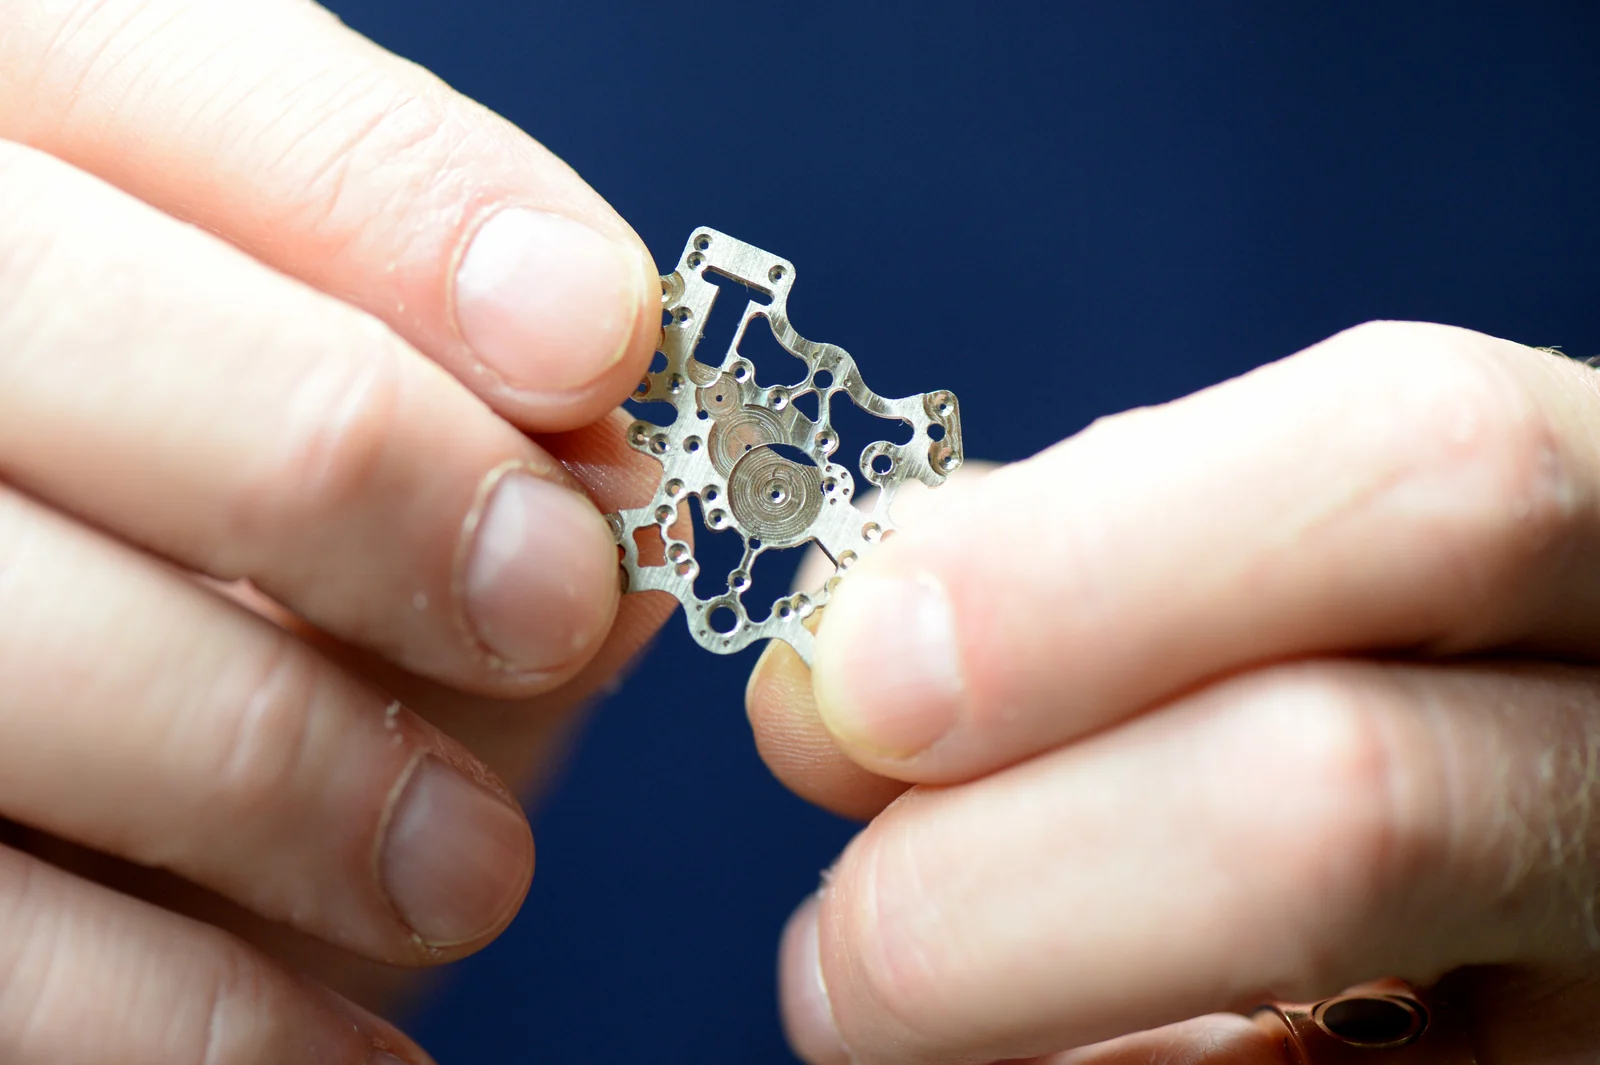
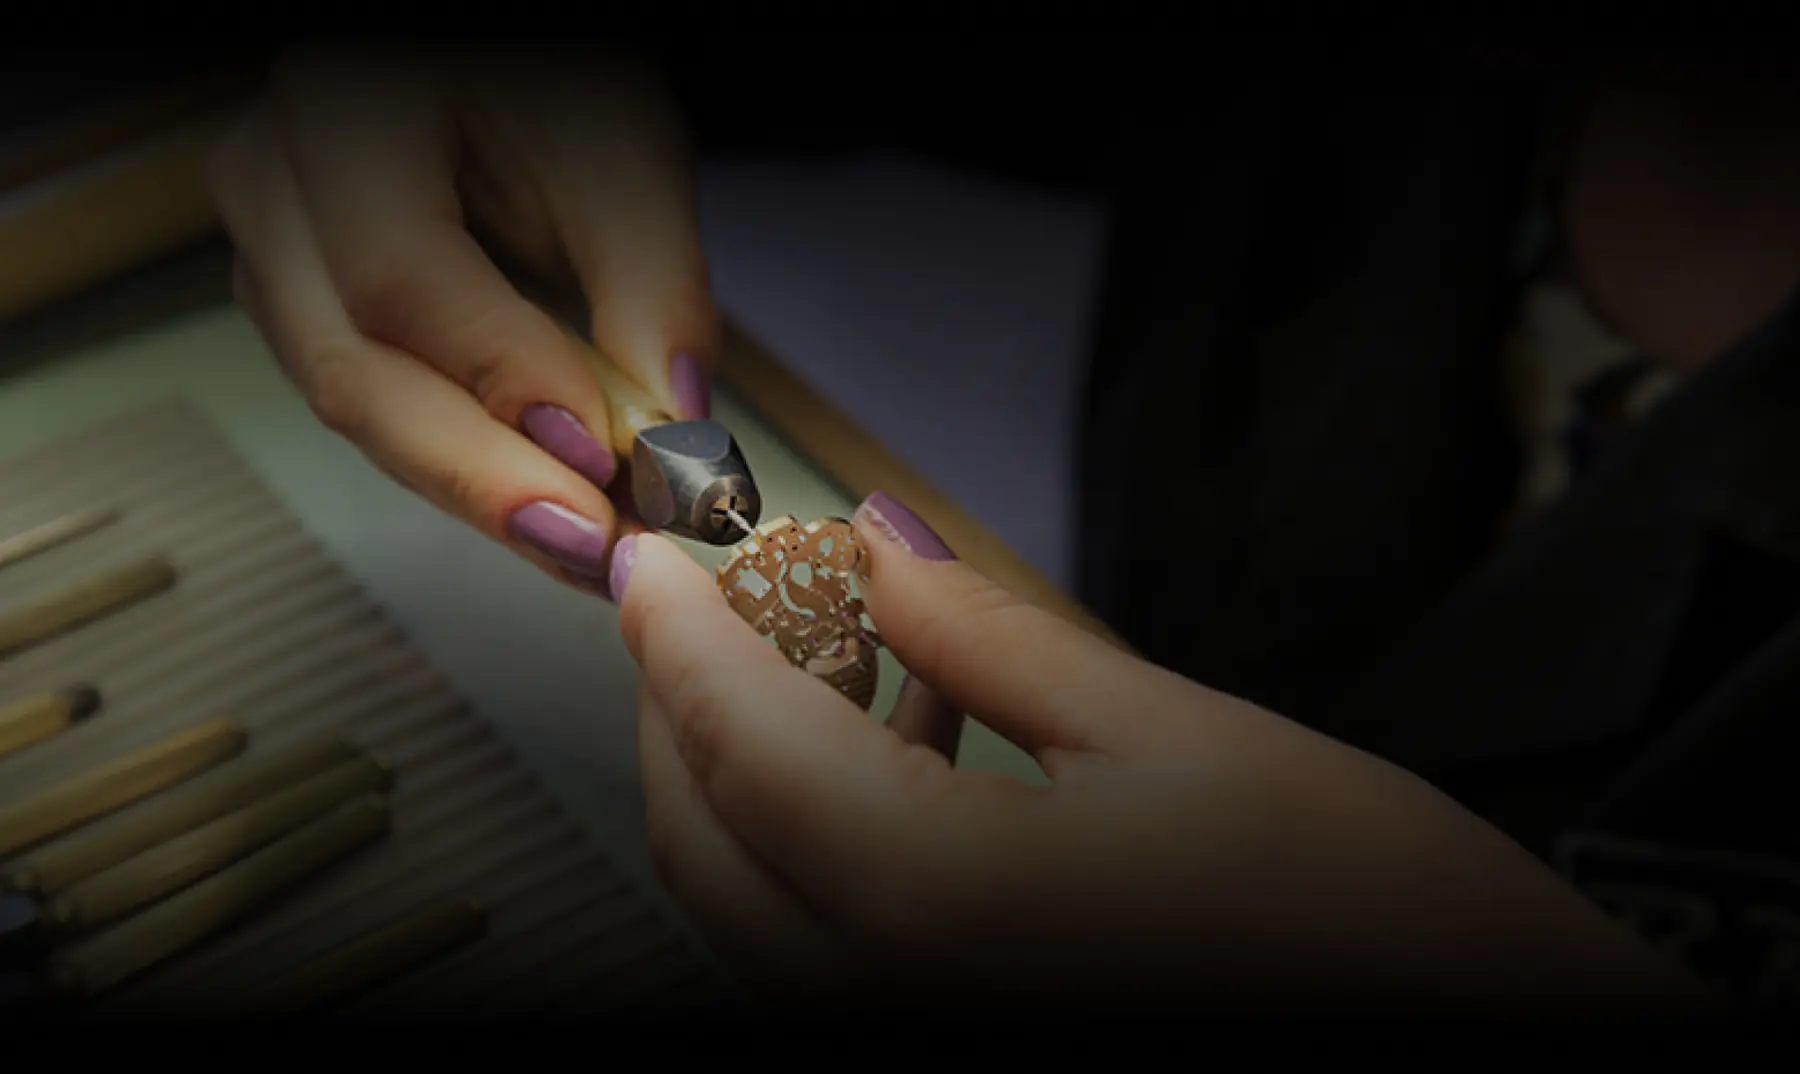
Ponte del movimento scheletrato tenuto tra le dita di un orologiaio
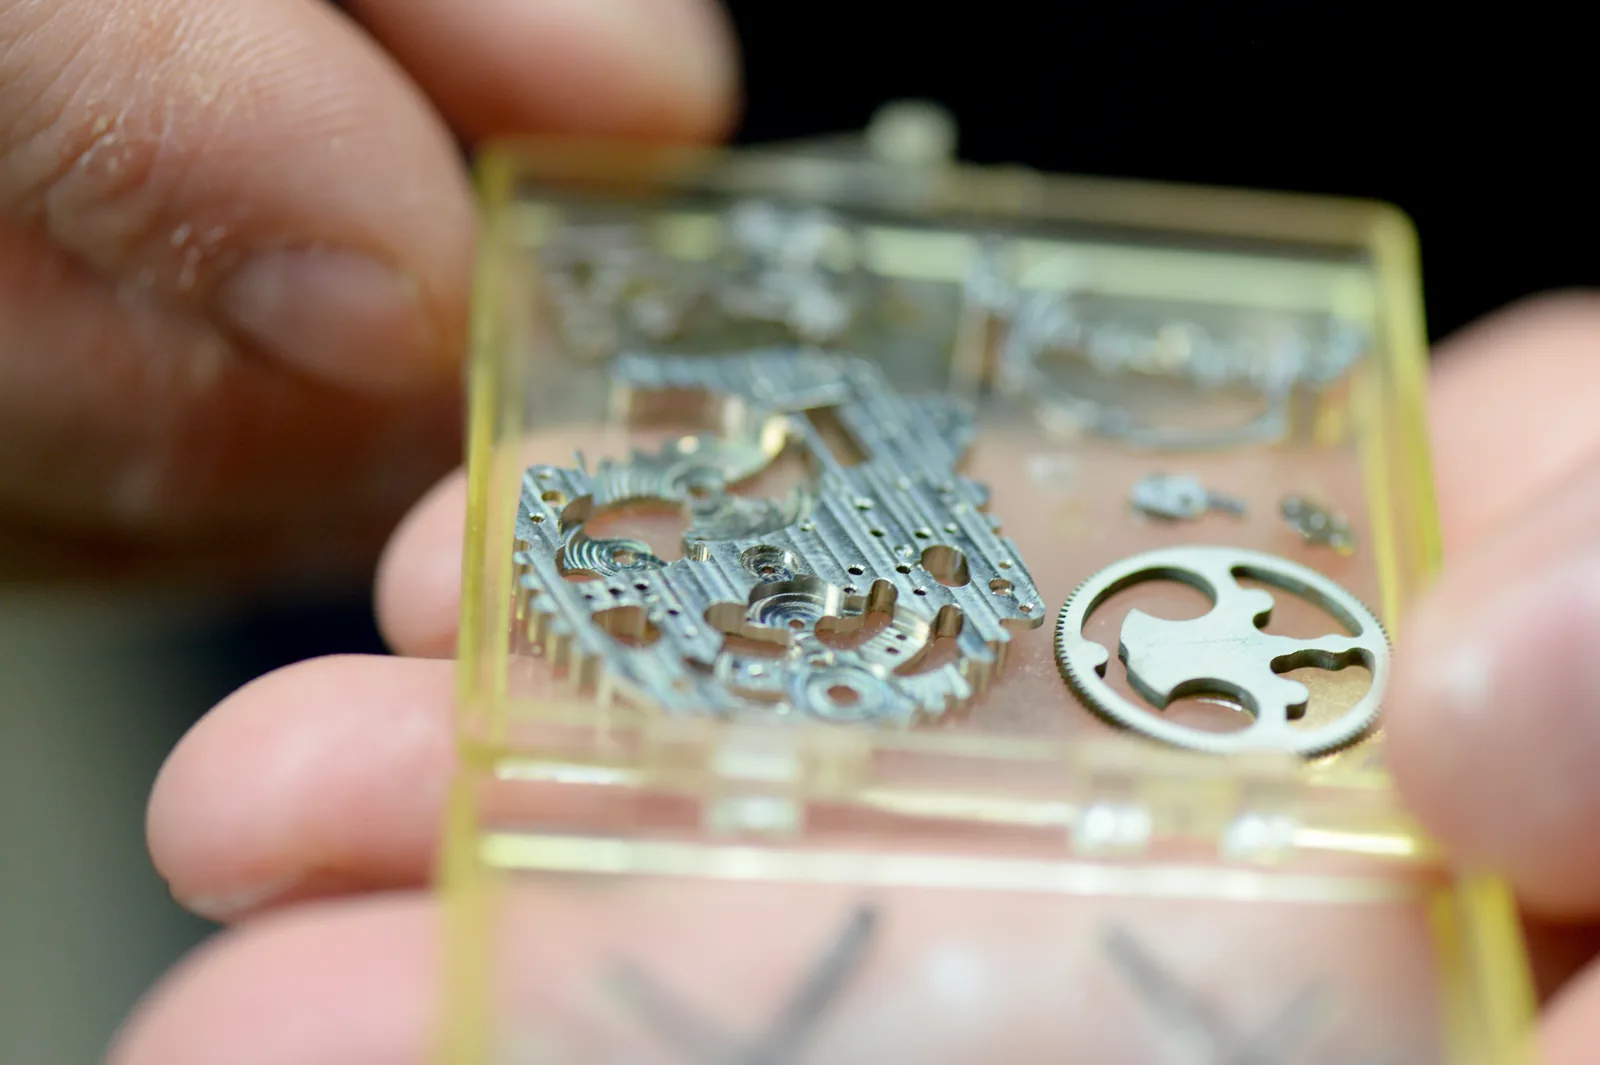
Scatola di componenti scheletrati (ponte del cronografo, ruota, ponti traforati) tenuta fra le dita

La scheletratura

Conservare soltanto ciò che lavora

Scheletrare significa togliere. Sui ponti e sulla platina, l'atelier rimuove la materia fino a lasciare solo ciò che lavora. Ogni movimento scheletrato viene pensato, poi scheletrato a mano dai team dell'atelier.

Tre calibri automatici passano così sul banco: l'ETA 2824-2 dei V6-44-SA, DDF6 e GF6, l'ETA 2671 dei GF7, e il cronografo Valjoux 7753 dei MK-44 e V12-46-SA. Sulle schede tecniche, portano la menzione «scheletrato da BRM». Sono i movimenti propri della manifattura: tutti i calibri scheletrati della collezione escono da questo banco.

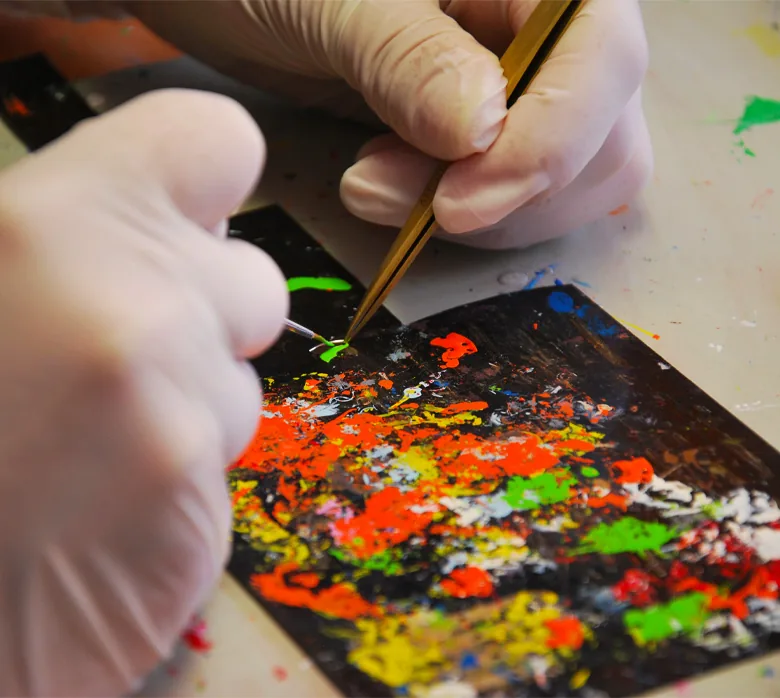
Mano guantata che deposita la lacca con un pennello fine, su una tavolozza di prove multicolore

04 · Le finiture

Il colore si applica a mano

Una volta lavorato, l'orologio passa in altre mani. Prima del montaggio, segue un ordine preciso: prima l'incisione, poi, sui modelli scheletrati, il taglio del quadrante, fatto a mano, e infine la sua stampa.

  1. Incisione

    In superficie e in profondità, realizzata in atelier: sulla massa oscillante, sul fondello vetrato o sulla corona. Un nome, una data, un motto.

  2. Quadrante stampato singolarmente

    I quadranti sono stampati uno per uno, su macchine a stampa UV installate nella manifattura. È questo che consente un quadrante su misura, fino al logo di un'azienda o di una scuderia.

  3. Laccatura applicata a mano

    Lacca epossidica applicata a pennello e poi cotta al forno, sulla cassa, sulla corona, sui pulsanti o sulle molle. Una tonalità può essere riprodotta in base al suo riferimento Pantone, fino a quella di una carrozzeria.

  4. Lucidatura, spazzolatura circolare, incastonatura

    I gesti riconosciuti dal label Entreprise du Patrimoine Vivant, eseguiti al banco dagli artigiani della maison.

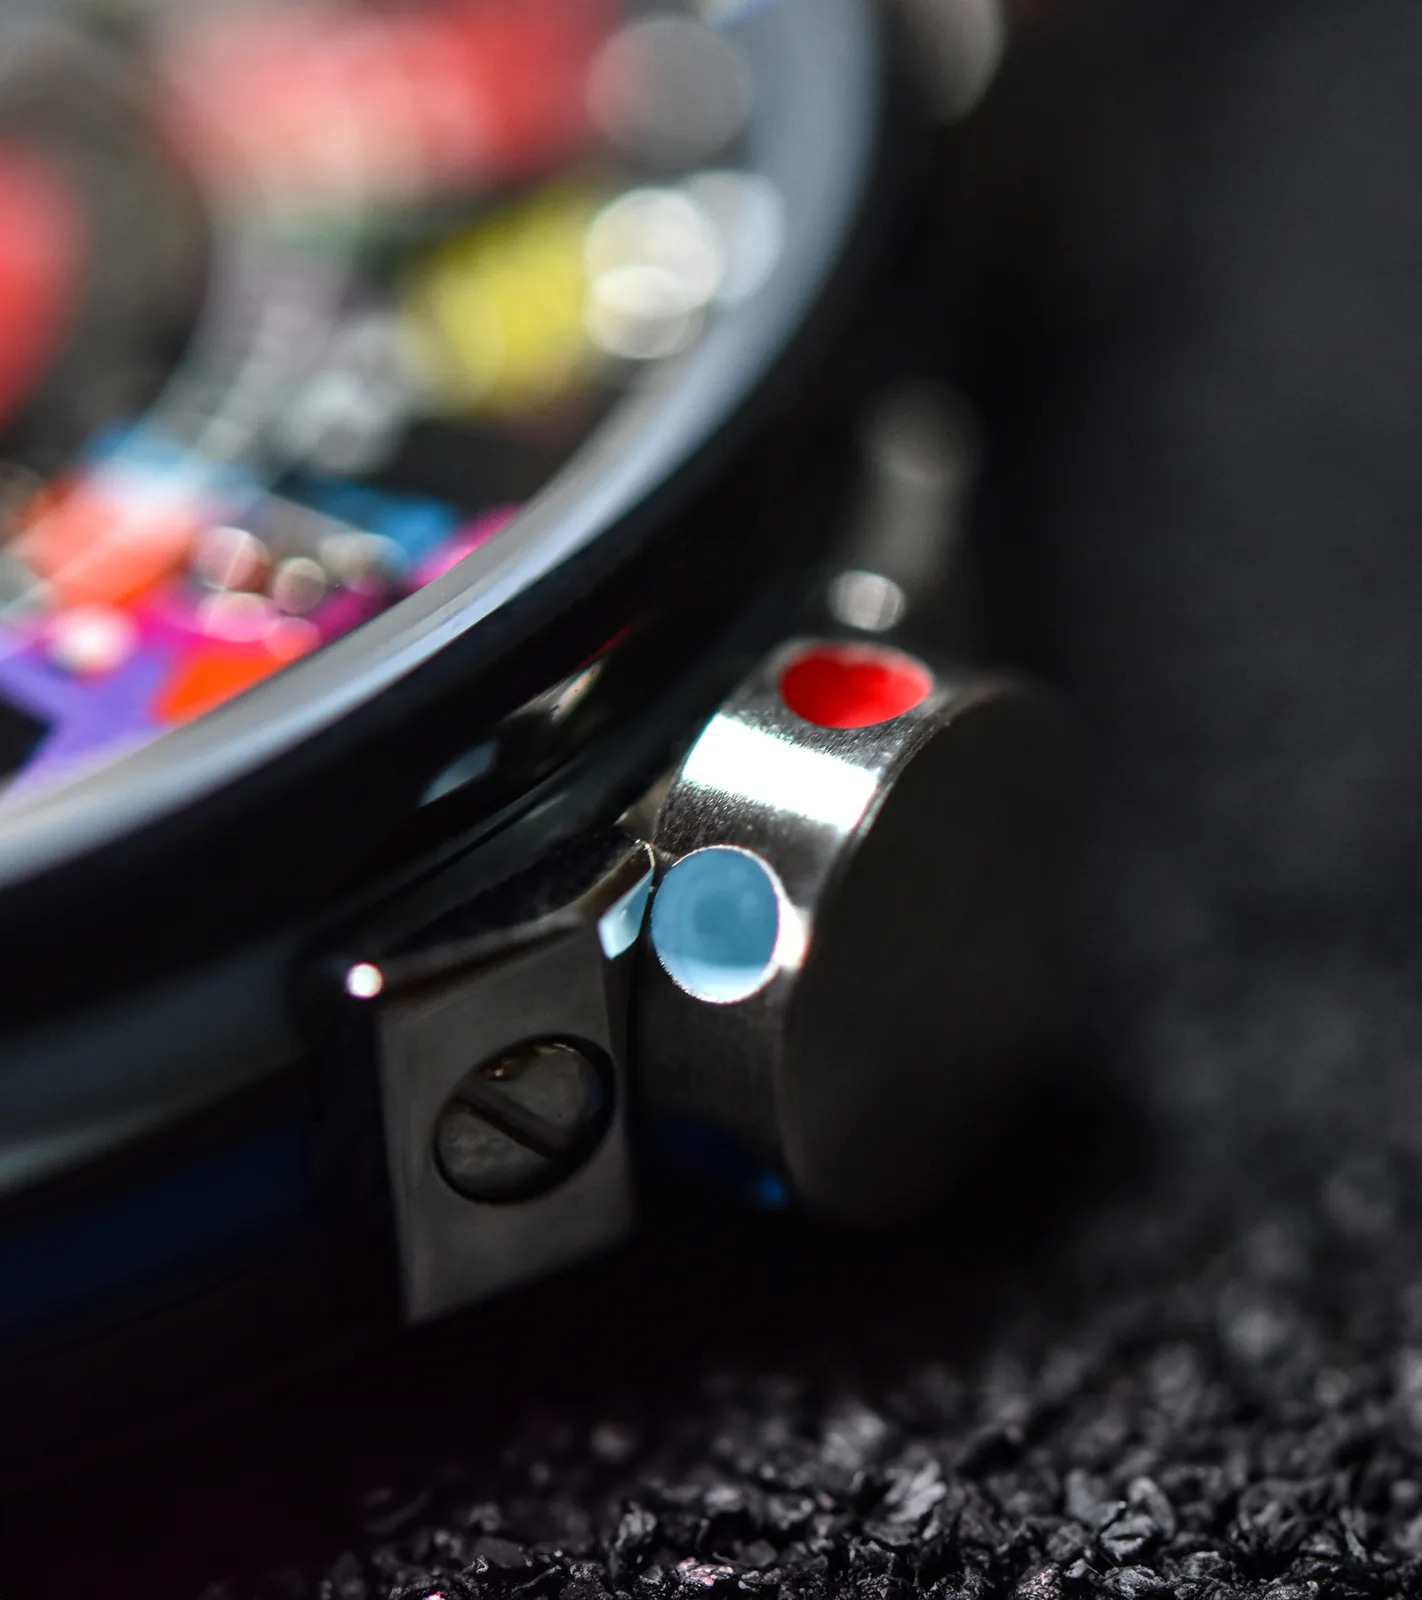
Corona e anse di un orologio Art Car in primo piano, pastiglie di lacca rossa e azzurra
La lacca, applicata punto per punto sulla corona e sulle anse.
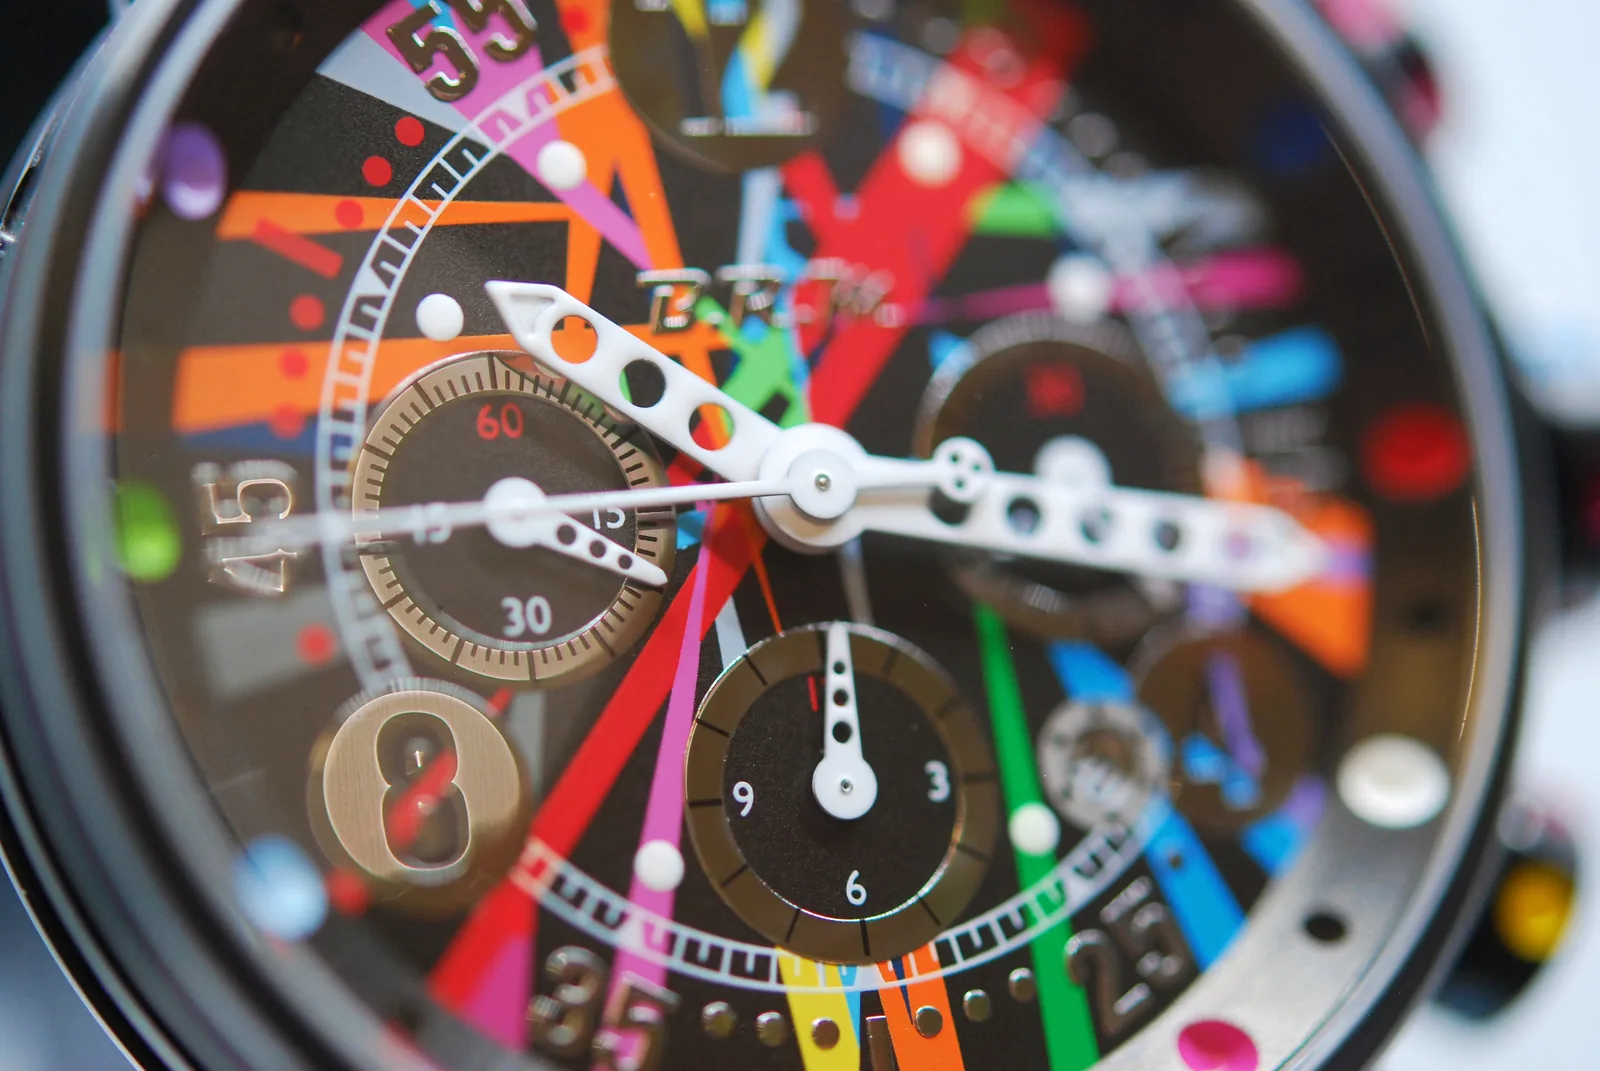
Quadrante cronografo della V12-44 Titane Art Car in primo piano: fasci di colori, contatori, lancette perforate
Un quadrante della collezione Art Car, stampato nella manifattura.
Un'artigiana lucida un componente scheletrato al banco
La lucidatura di un componente traforato, al banco.
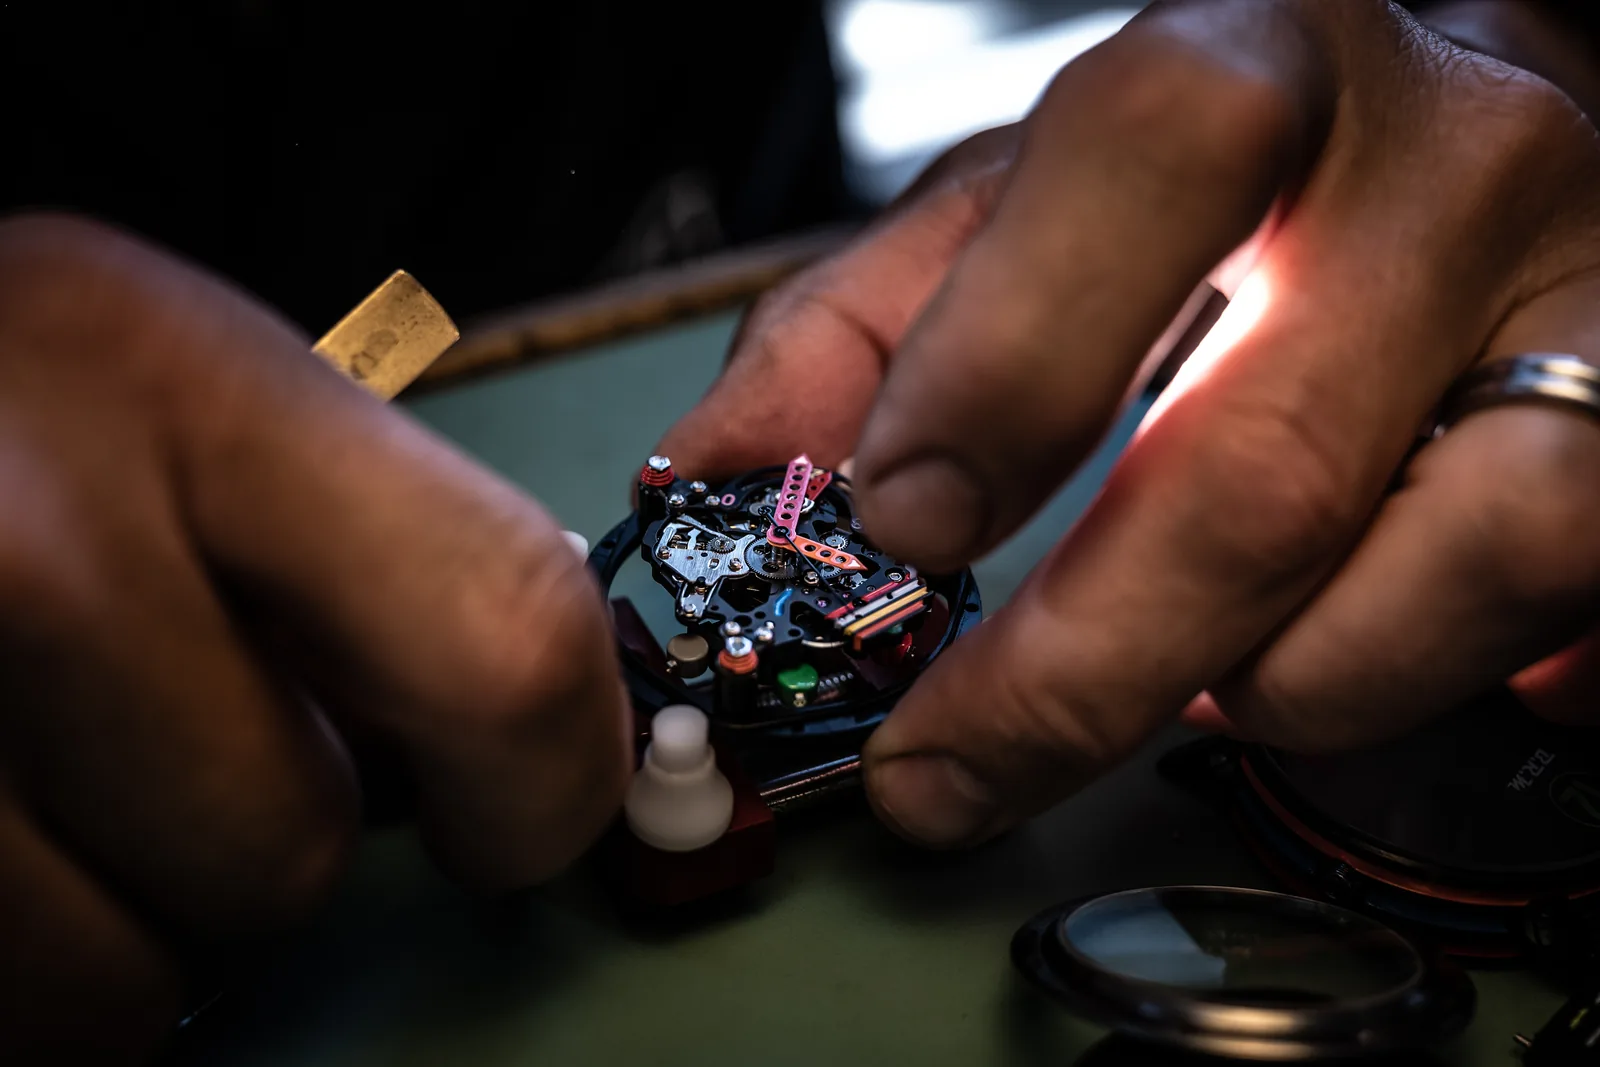
Mani di orologiaio che assemblano un movimento nell'atelier
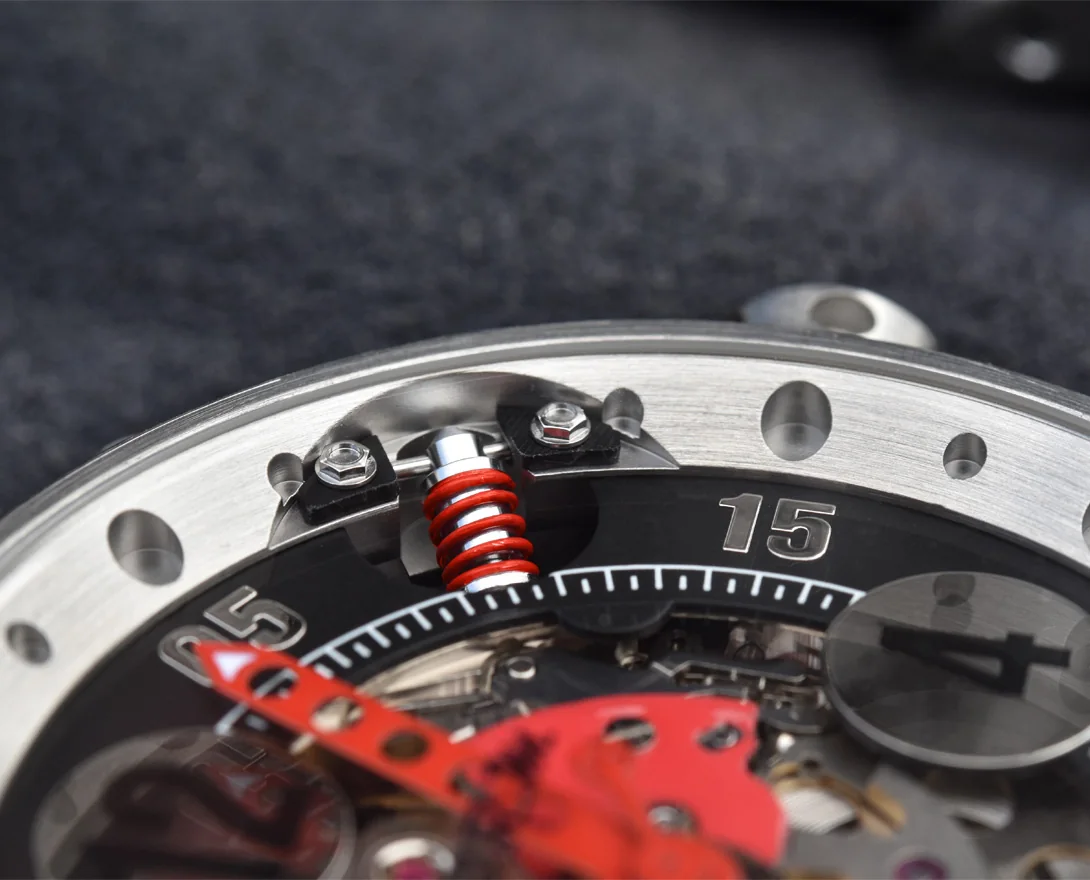
Ammortizzatore a molla rossa tra la cassa e il movimento scheletrato, in primo piano

L'incassatura e il montaggio

Componente per componente, al banco

Carrure, lunetta d'incastro, quadrante stampato, movimento: tutto si ritrova sul banco. Quattro orologiai li montano; ogni orologio è affidato a uno di loro, che lo assembla pezzo per pezzo e lo regola in atelier. È fabbricato su ordinazione: si contino da sei a otto settimane, indipendentemente dal modello.

In B.R.M, il calibro non è mai avvitato direttamente alla carrure. La lunetta d'incastro poggia su ammortizzatori, minimo tre sul fondello, su tutti gli orologi della maison. Il movimento è sospeso nella cassa; è per questo che tanti quadranti sono traforati: non c'è nulla da nascondere.

Sospendere un movimento

Tre modi di fare

Shock Absorbers

Sei molle elicoidali in acciaio, tre davanti, tre dietro, distanziate di 120°. Le tre anteriori attraversano il quadrante. Presentato nel 2014 con il V6-44-SA.

Comprendere il meccanismo

Silent-bloc

Tre piccoli silent-bloc al posto delle molle. Un'altra meccanica, non un'altra finitura: è la sospensione dei V6-44-SLB.

Full-Floating

Sul FF39-40, il movimento è tenuto da cinque silent-bloc in nitrile e due cinghie, che regolano la sua protezione agli urti in verticale come in orizzontale. Sul GF6 scheletrato in carbonio, il bilanciere «full-floating» associa una massa autoregolante e sei ammortizzatori.

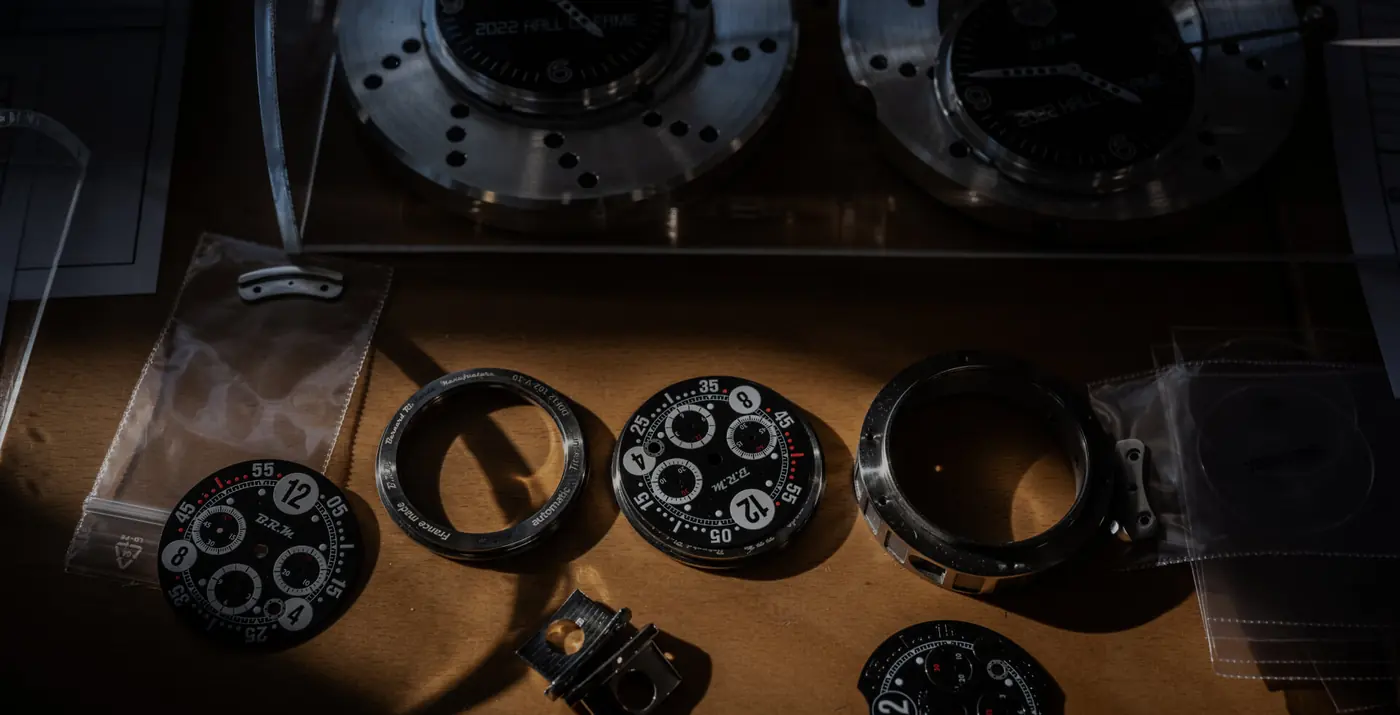
Quadranti, carrure e componenti in bustine posati sul banco, prima del montaggio
Prima del montaggio: quadranti, carrure e piccoli componenti in attesa sul banco.
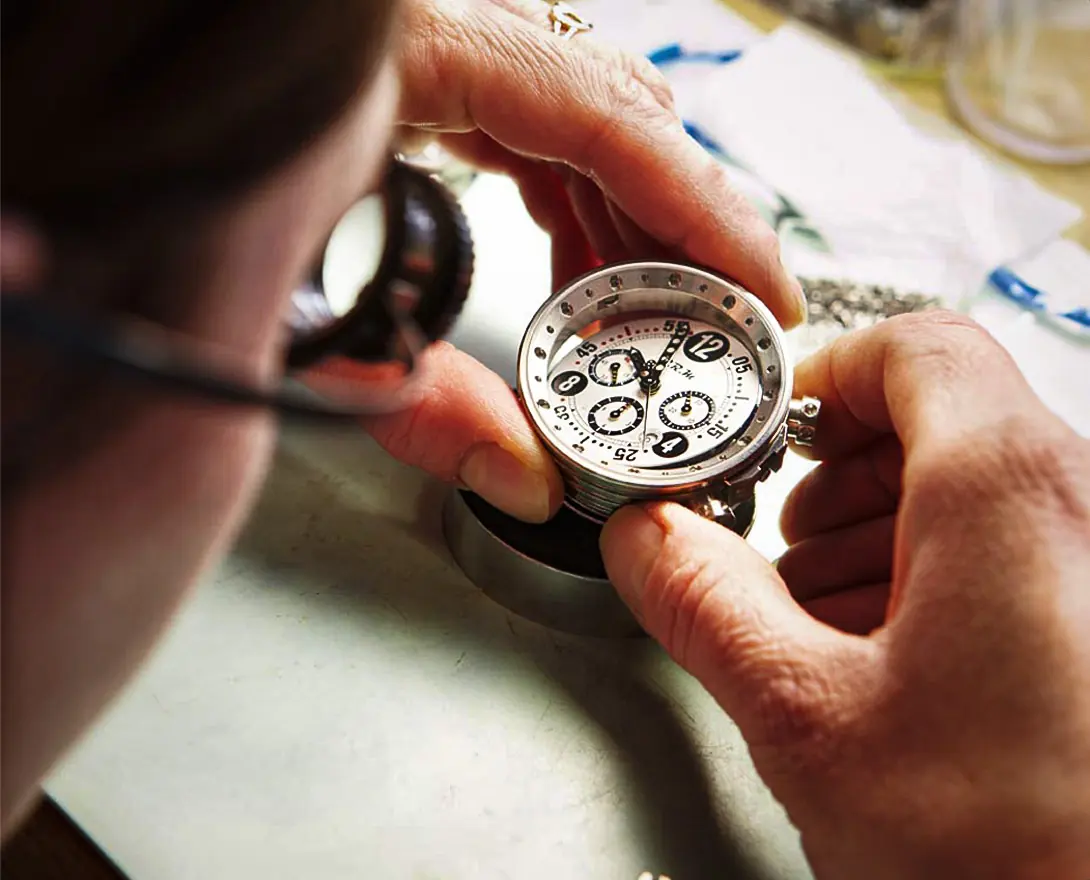
Un orologiaio, lente all'occhio, esamina un cronografo B.R.M a quadrante bianco
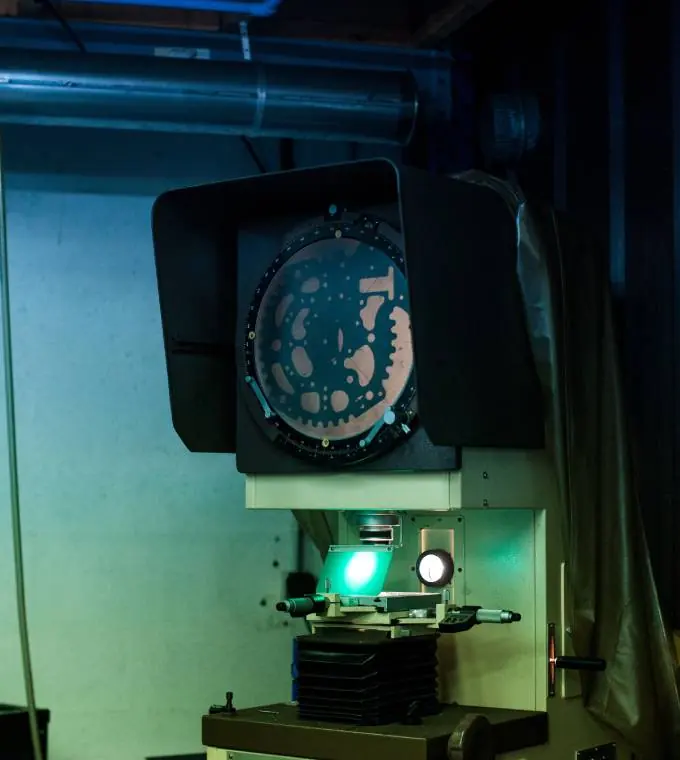
Proiettore di profili dell'atelier: il contorno di un componente traforato ingrandito sullo schermo

Il controllo e il servizio post-vendita

Controllata, numerata, tracciata

Assemblato e regolato, l'orologio supera il controllo qualità dell'atelier, in due fasi: un controllo tecnico, quindi un controllo estetico. Viene fotografato di fronte e di retro, e queste fotografie restano associate al suo numero di serie.

Riceve quindi il suo numero e lascia l'atelier con una garanzia di tre anni, oltre alla garanzia legale di conformità.

E quando ritorna
  • Ritorna a Magny-en-Vexin, nelle mani di coloro che l'hanno fabbricata.
  • Diagnosi, poi preventivo entro due settimane in media: nulla viene avviato senza il vostro accordo.
  • Componenti originali esclusivamente, controllo di tenuta stagna mediante prova di pressione.
  • La riparazione è garantita un anno.
Il servizio post-vendita

In tutta franchezza

Ciò che viene da altrove

È la domanda da porre a ogni marca che si dichiara fabbricata in Francia. In B.R.M, la risposta è scritta su ogni scheda.

Ciò che fa una manifattura francese
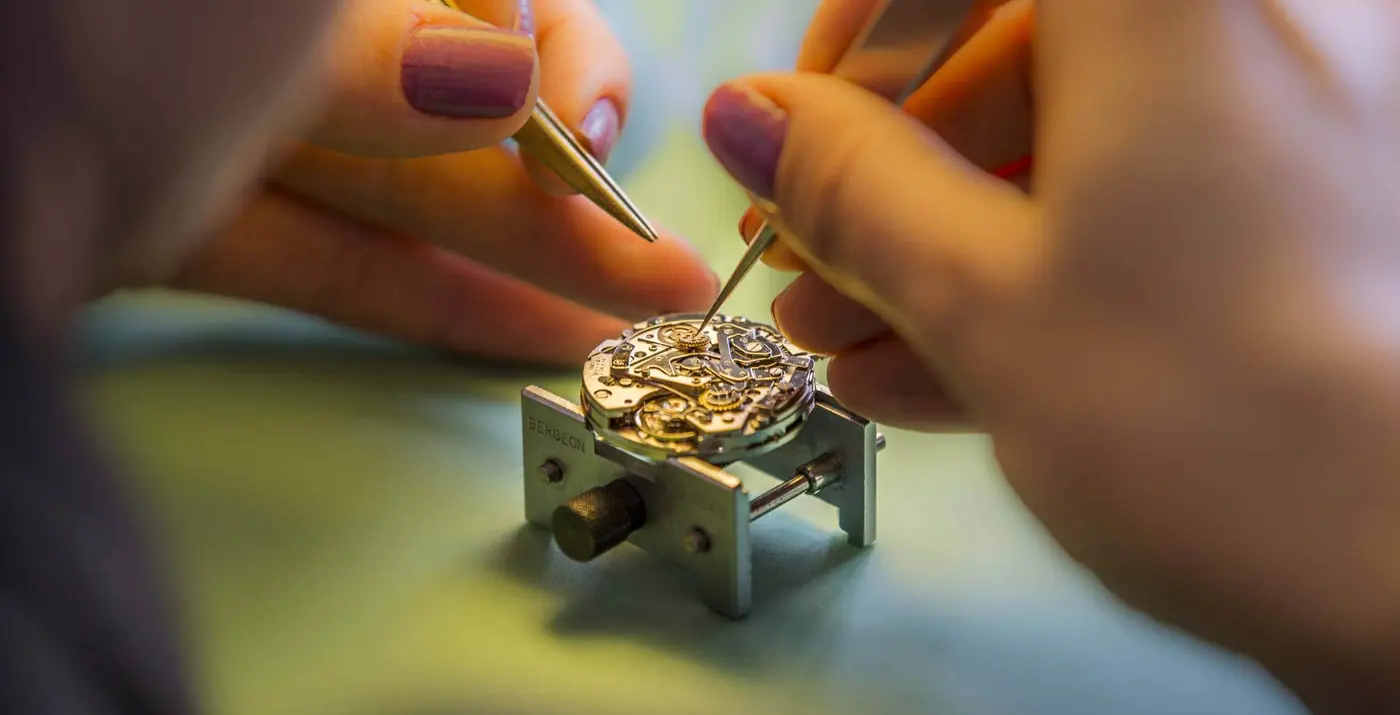
Mani di orologiaia che lavorano con le pinzette su un movimento posato sul suo supporto

La vostra

Lo stesso percorso, su misura per voi

Il configuratore vi consente di comporre un orologio elemento per elemento, con il prezzo visualizzato ad ogni scelta. L'atelier lo realizza, lo decora e lo assembla successivamente, a Magny-en-Vexin.

Marchio Entreprise du Patrimoine Vivant La manifattura è insignita Entreprise du Patrimoine Vivant dall'Institut National des Métiers d'Art e dal Ministère de l'Économie et des Finances.

Trovate il rivenditore più vicino a voi

Trovare un rivenditore

Incisione su richiesta

Sulla massa oscillante o sul vetro del fondello.

Consegna assicurata

Spedizione tracciata, in Francia e a livello internazionale.

Garanzia 3 anni

Oltre alla garanzia legale di conformità.

Home›La maison B.R.M›Arte orologiera